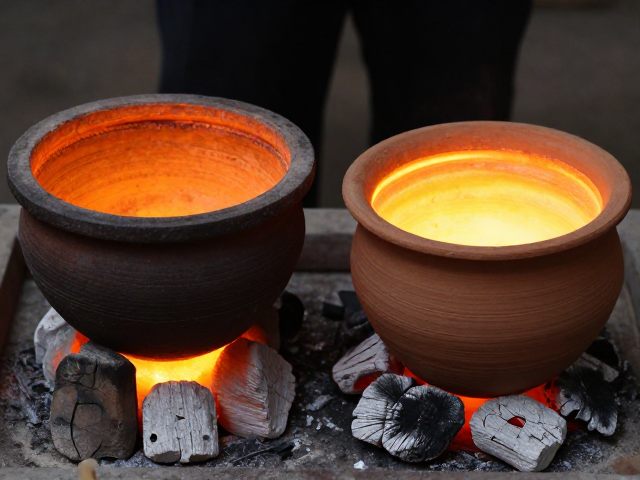
坩埚材质特性与熔金环境适应性分析
老式黏土坩埚主要由高岭土、耐火黏土配合骨料制成,其核心优势在于极佳的抗热震性。在熔金过程中,金属液温度剧烈变化时,黏土坩埚不易因骤冷骤热产生裂纹,这对于需要频繁加热或温度波动较大的传统熔金作业是一大保障。其多孔结构能在一定程度上吸附熔渣,但这也意味着熔剂残留较多,清洗难度较大,且长期使用后坩�壁会逐渐变薄,需定期修补或更换。
相比之下,陶瓷坩埚(通常指氧化铝或石英材质)具有更高的致密度和熔点。氧化铝坩埚耐高温性能优异,化学性质稳定,不易与大多数金属发生剧烈反应,能保持熔金过程的纯净度。然而,陶瓷材料普遍较脆,抗冲击能力弱,若操作不当或受热不均,极易发生崩裂。此外,陶瓷坩埚表面光滑,熔渣不易附着,清洗相对容易,但价格通常高于同规格的老式黏土坩埚,且对加热源的均匀性要求更高。
木炭与焦炭作为还原剂的热力学差异
木炭作为传统熔金燃料,燃烧温度通常在1000℃至1200℃之间,能提供较为柔和且稳定的热源。木炭燃烧时产生的二氧化碳能与碳反应生成一氧化碳,形成良好的还原性气氛,有助于减少金属氧化。此外,木炭质地较轻,易于破碎成所需粒度,便于控制炉膛通风,适合小批量、精细化的熔金作业。其燃烧过程中产生的灰烬较少,对炉膛清洁压力较小,但热值密度相对较低,需频繁添加燃料以维持熔炼温度。
焦炭则是经过高温干馏后的煤制品,固定碳含量高,热值密度大,燃烧温度可超过1300℃,能更快速地达到金的熔点(1064℃)。焦炭结构坚硬,透气性较好,有利于炉内气流流通,适合大规模或需要快速熔炼的场景。然而,焦炭燃烧会产生较多硫化物及其他杂质,若熔炼对金属纯度要求极高,需额外添加精炼剂进行除杂。此外,焦炭硬度大,破碎困难,操作时需佩戴防护装备以防粉尘吸入。
熔金实操中的坩埚预热与装料规范
坩埚在使用前必须进行充分预热,这是防止坩埚破裂的关键步骤。对于老式黏土坩埚,应置于低温热源下缓慢加热至暗红色,持续约30分钟,再逐步提高温度,以消除内部水分并平衡热应力。陶瓷坩埚虽耐热性好,但同样建议预热,尤其是新坩埚,需避免直接投入高温炉膛,以防因内部应力不均导致开裂。预热过程中需观察坩埚颜色变化,确保受热均匀,避免局部过热。
装料时,金属块与助熔剂的比例需根据坩埚容量合理控制,通常建议填充量不超过坩埚容积的70%,以防熔液沸腾溢出。老式黏土坩埚因内壁粗糙,装料时应轻放,避免金属块撞击导致内壁损伤。陶瓷坩埚则需更加小心,防止硬质金属块直接冲击底部。助熔剂(如硼砂或碳酸钠)应均匀撒在金属块表面,以形成保护层,减少金属氧化。装料完成后,轻轻摇晃坩埚使物料分布均匀,再送入炉中。
熔炼过程中的温度控制与浇铸技巧
熔炼过程中,温度控制至关重要。使用木炭时,需通过调节炉门开口大小和鼓风频率来控制火势,保持熔液表面呈平静液态,无剧烈翻滚。当金属完全熔化且表面覆盖一层薄薄熔渣时,表明熔炼完成。使用焦炭时,因热值密度大,需更频繁地观察熔液状态,避免局部过热导致坩埚侵蚀。熔炼时间不宜过长,以免金属过度氧化或坩埚寿命缩短。
浇铸前,需确保浇铸模具干燥且预热,以防金属液接触冷模具时产生飞溅或冷隔。老式黏土坩埚因壁厚较大,散热较慢,浇铸时需倾斜缓慢,利用其稳定性获得平整铸锭。陶瓷坩埚倾倒时需更加平稳,因其壁薄,倾倒时易因重心不稳导致倾斜过快。浇铸过程中,可使用钢棒轻轻搅拌熔液,以排除气泡和夹杂物。浇铸完成后,让铸锭自然冷却,避免快速冷却导致内部应力集中产生裂纹。