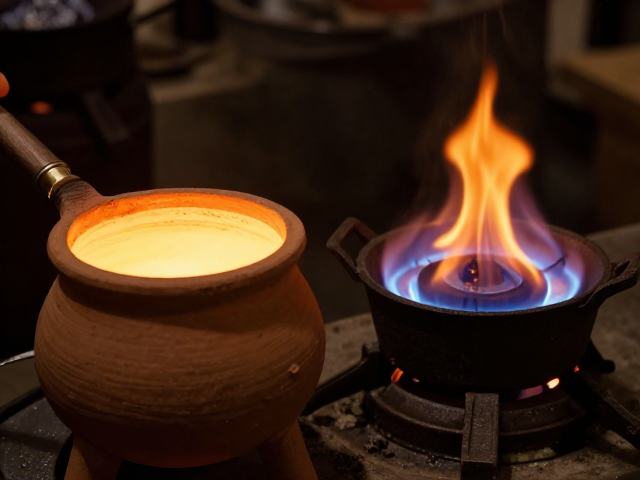
坩埚材质特性与热传导差异
老式黏土坩埚主要由耐火黏土、石英砂及熟料经高温烧制而成,其微观结构存在大量微孔,这种疏松多孔的物理形态直接影响了热传导的效率。在加热过程中,热量通过辐射和缓慢的对流穿透坩埚壁,导致升温曲线较为平缓,温度分布相对均匀,不易因局部过热引发金属液体的剧烈沸腾或飞溅。这种热惰性使得黏土坩埚在维持熔炼温度稳定性方面表现突出,适合对温度波动敏感的合金熔制。
相比之下,铸铁坩埚由灰口铸铁或球墨铸铁铸造而成,金属基体致密,导热系数远高于陶瓷类材料。热量能迅速从火焰接触面传递至坩埚内部,升温速度极快,能显著缩短预热时间。然而,快速导热也带来了温度梯度较大的问题,若加热不均或冷却过快,铸铁内部易产生热应力,长期反复受热可能导致裂纹扩展甚至结构性断裂,因此对加热操作的稳定性要求更为严苛。
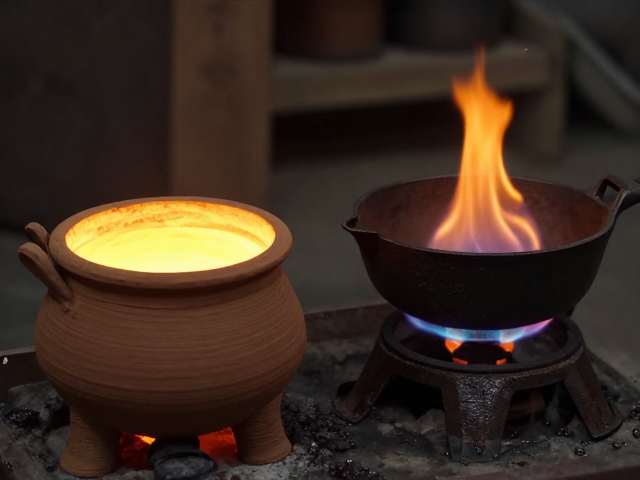
丙烷与氧气混合火焰的热力学表现
丙烷作为碳氢化合物燃料,燃烧时火焰呈淡蓝色,热值约为93 MJ/m³,在单独使用情况下,火焰温度通常控制在1100℃至1300℃之间。这种温和的热源适合黏土坩埚的渐进式加热,能减少因温差过大导致的坩埚开裂风险。丙烷燃烧产生的二氧化碳和水蒸气会占据部分反应空间,需确保良好的通风以维持燃烧效率,其火焰形态较为蓬松,覆盖面积大,有利于对大体积坩埚进行整体包裹加热。
氧气与丙烷混合后,燃烧反应更为剧烈,火焰温度可迅速提升至2000℃以上,甚至接近2300℃。这种高温高密度的射流火焰具有极强的穿透力和热通量,能瞬间将铸铁坩埚底部加热至指定温度。对于铸铁而言,这种高温环境能加速金属熔化过程,但过高的热流密度若控制不当,极易造成坩埚底部局部过热,引发金属液渗透或坩埚烧穿。因此,使用氧-燃混合气时,需精确调节氧气与丙烷的比例,以获得中性焰,避免氧化性或还原性过强影响熔体质量。
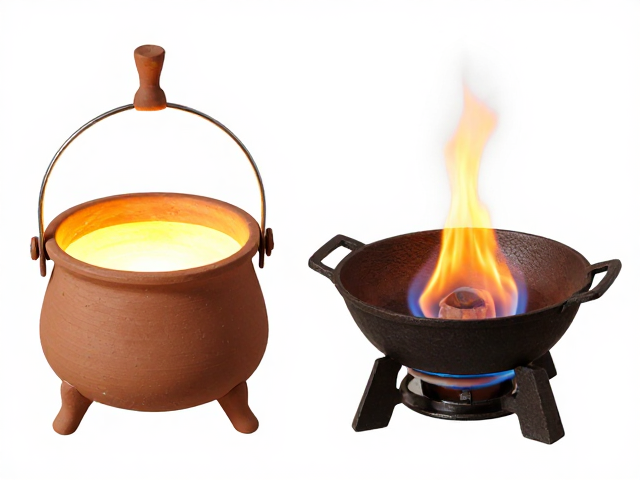
加热效果与熔制工艺匹配性
在熔制铝、镁等低熔点合金时,黏土坩埚配合丙烷加热能提供稳定的热环境,减少合金元素的烧损和氧化。黏土材料的化学稳定性较高,不易与铝液发生剧烈反应,且微孔结构能缓冲热冲击,延长坩�寿命。操作者可通过调节丙烷流量缓慢提升温度,观察金属熔体状态,便于控制熔炼节奏,特别适合实验室小规模或高精度要求的熔制场景。
铸铁坩埚在应对铜、钢等高熔点金属时,其快速导热特性能显著提高效率。配合氧-丙烷火焰,可在短时间内获得大量液态金属,适合生产线上的连续作业。然而,铸铁中的碳可能渗入金属液,导致钢液增碳,因此在熔制特定成分的钢或合金时需计算碳平衡。此外,铸铁坩埚在冷却过程中需缓慢降温,防止因热震产生裂纹,操作时需严格监控火焰位置,确保受热均匀,避免局部应力集中。
维护周期与安全操作要点
黏土坩埚在使用前需经过严格的烘干程序,去除内部游离水,防止高温下水分急剧蒸发导致坩埚爆裂。日常使用中,应避免将高温黏土坩埚直接接触冷水或冷金属,以防热震开裂。由于其多孔结构,熔渣易渗入孔隙,清洗时需小心剔除,不可使用强酸强碱长时间浸泡,以免破坏基质结构。黏土坩埚无严格的使用寿命限制,只要无结构性裂纹,可反复使用,但需定期检查内壁腐蚀情况。
铸铁坩埚的维护重点在于防止氧化和热疲劳。每次使用后,应清除残留金属渣和氧化物,保持内壁清洁,避免杂质影响下次熔炼。铸铁表面易形成氧化皮,需定期打磨或喷砂处理,以维持良好的导热性能。在加热过程中,需确保火焰不直接冲击坩埚边缘或颈部,这些部位应力集中,极易开裂。铸铁坩埚无明确的报废年限,但需定期检测壁厚变化和裂纹扩展,发现明显损伤应立即停用,防止熔体泄漏引发安全事故。