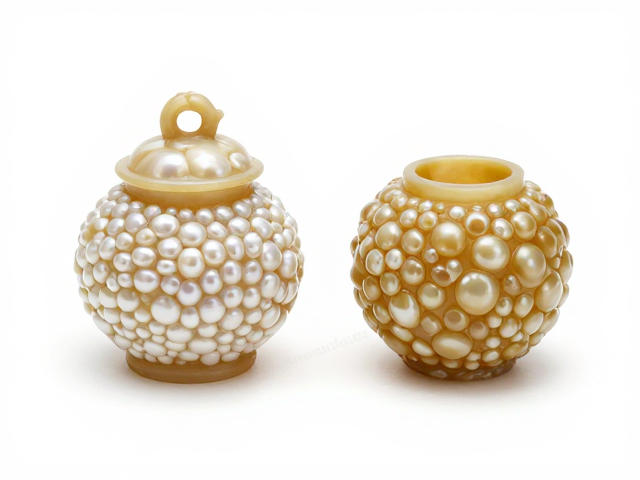
失蜡铸造的核心原理与工艺流程
失蜡铸造,又称熔模铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成铸型,最终通过高温熔去模型从而获得金属铸件的方法。这一工艺在古代常用于制作造型复杂、细节繁复的青铜器或金银器。其核心在于“失”与“得”的辩证:蜡模的消失正是金属形态确立的过程。工匠需先选用蜂蜡或特定合成蜡,通过手工雕刻或模具压制成型,确保蜡模表面无瑕疵,这是后续所有装饰纹理得以呈现的基础。
在制作铸型阶段,工匠会在蜡模表面反复涂刷多层泥浆与石英砂混合的耐火材料,每层需经过干燥和焙烧。这一过程形成了坚硬的外壳,内部包裹着严丝合缝的蜡模。当铸型被加热至高温时,内部的蜡料受热熔化流出,形成与蜡模形状完全一致的空腔。这种空腔不仅保留了蜡模的微观细节,更为金属液的填充提供了精确的空间。这种工艺对温度控制和材料配比有着极高的要求,直接决定了铸件表面的最终质感。
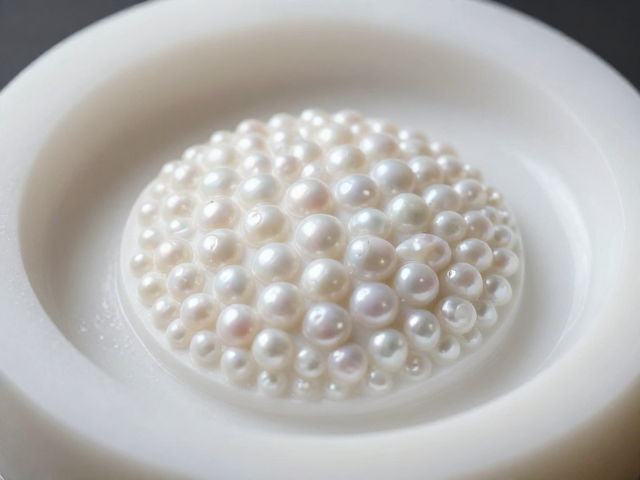
珍珠纹的模具设计与压制技巧
珍珠纹作为一种经典的装饰纹样,由无数紧密排列的小圆点或半球形凸起组成,呈现出类似珍珠串连的视觉效果。在失蜡铸造中,这种纹理无法通过后期打磨完美呈现,必须源自于模具或蜡模表面的直接压制。工匠通常使用带有预定珍珠纹路的硬质金属或硬木模具,在半凝固状态的蜡模表面进行按压。按压的力度、角度以及蜡料的软硬程度,决定了每一个“珍珠”点的清晰度与立体感。
为了确保纹样的规整与连贯,压制过程需遵循严密的几何逻辑。工匠需从中心向四周辐射,或按照特定的网格系统进行排列,避免纹样出现错位或重叠。在实际操作中,有时需对模具边缘进行特殊处理,以防止压痕过深导致蜡模破裂。此外,蜡料的温度控制至关重要,过冷则纹理发糊,过热则易塌陷。通过精细的手工调控,工匠能在蜡模表面留下深浅一致、圆润饱满的珍珠纹雏形,为后续的金属成型奠定微观结构基础。
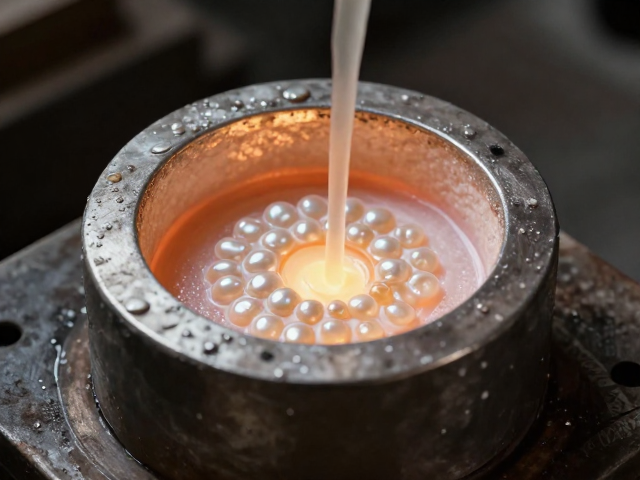
铸型焙烧与金属液填充控制
铸型在脱蜡后需经过高温焙烧,以彻底去除残留蜡迹并提高耐火材料的强度。焙烧温度通常需达到800至1000摄氏度,这一过程不仅消除了蜡模留下的碳迹,更使铸型内部形成稳定的微孔结构,有利于气体排出。对于珍珠纹这类精细纹理,焙烧时间的控制尤为关键,过长的焙烧可能导致纹理边缘模糊,过短则可能残留挥发性物质,影响金属表面的光洁度。
金属液的注入需克服重力与表面张力的双重作用。由于珍珠纹由无数微小凹陷和凸起组成,金属液在填充时易产生湍流或卷气,导致纹理内部出现砂眼或气孔。因此,工匠常采用低压铸造或重力浇注结合冒口补缩的技术,确保金属液平稳流入每一个纹样细节。浇注速度的缓慢与均匀,使得金属液能够完全包裹蜡模表面的每一个微小起伏,从而在凝固后完整保留珍珠纹的立体形态,避免因流动不均造成的纹理残缺。
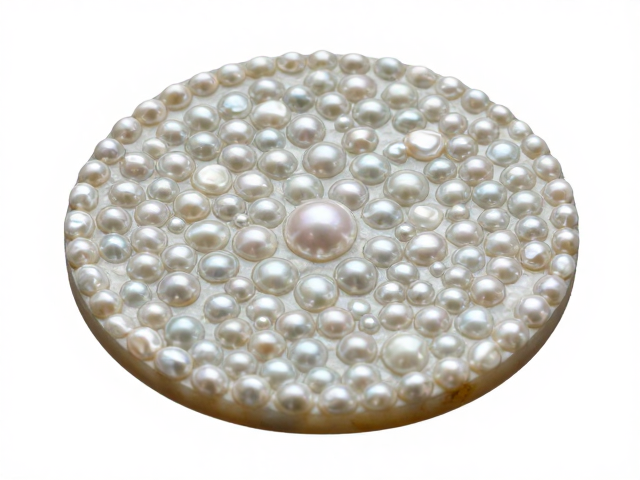
后期处理与表面质感呈现
铸件冷却后,需小心破碎外层耐火材料,露出金属本体。此时的珍珠纹表面可能覆盖着一层氧化皮或残留的铸型材料,需通过喷砂、酸洗或机械打磨进行清理。对于失蜡铸造的珍珠纹,过度的机械打磨会磨平纹理的立体感,因此工匠多采用柔性研磨工具或化学腐蚀法,仅去除表面杂质而保留纹理深度。这一阶段的核心在于“减法”的艺术,即在清洁过程中不破坏原始纹样的几何特征。
最终质感的呈现还取决于金属材质本身的物理特性。不同合金成分在凝固过程中对光线反射能力的差异,会影响珍珠纹的视觉效果。例如,高铜含量的合金可能呈现温润的金黄色泽,而银合金则更显冷冽明亮。工匠需根据设计需求选择合适的金属配比,并在后期进行抛光或做旧处理。通过控制抛光力度,使珍珠纹的顶部保持高光反射点,而凹陷处保留适当阴影,从而强化纹样的立体层次,营造出古朴而精致的表面质感。