坩埚材质特性与电力感应加热原理
老式黏土坩埚通常由高岭土、耐火黏土及熟料按比例混合制成,其核心优势在于极佳的耐高温性能与相对低廉的成本,但内部微观结构存在大量微孔,这直接影响了热传导效率与抗热震性。在电力感应加热场景中,坩埚本身作为非金属介质,并不直接产生焦耳热,而是依靠放置于其中的金属工件(如铜、铝、钢等导电材料)在交变磁场中产生感应电流从而发热,进而通过热辐射和热传导加热坩埚内的物料。这种间接加热方式对坩埚的透气性和吸湿性极为敏感,若预处理不当,残留水分在高温下急剧蒸发会导致坩埚炸裂。
感应加热设备的频率选择需与坩埚尺寸及加热目标相匹配,低频感应加热穿透深度大,适用于大体积金属熔炼,而高频加热则能提供更快的升温速率,适合小批量或高精度熔炼作业。老式黏土坩埚由于材质疏松,导热系数远低于金属坩埚,因此在加热过程中,坩埚壁与内部物料存在较大的温差,操作时需特别注意温度梯度的控制,避免因局部过热导致坩埚内壁剥落或结构强度下降。
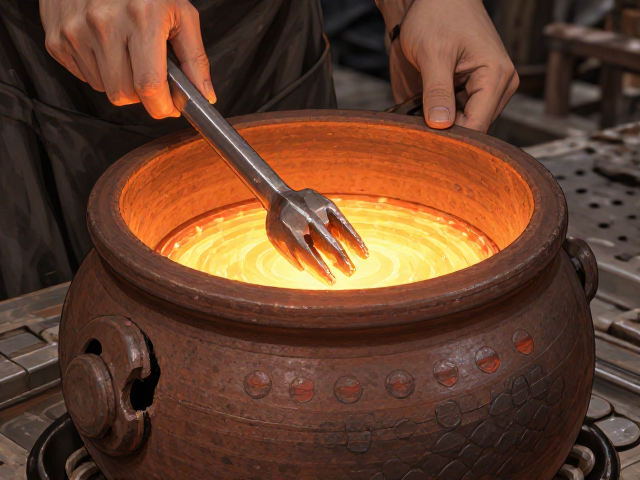
坩埚预处理与坩埚钳的安全规范
使用前必须对老式黏土坩埚进行严密的干燥处理,通常需在低温环境下(约100-150摄氏度)缓慢烘烤数小时,以彻底去除物理结合水,随后逐步升温至500摄氏度左右进行烧结,这一过程能显著降低坩埚在后续高温作业中的开裂风险。检查坩埚表面是否存在肉眼可见的裂纹或缺损,任何细微的结构损伤在感应加热产生的剧烈热应力下都可能迅速扩展,导致熔液泄漏引发严重安全事故。
坩埚钳的设计需符合力学平衡原则,钳口宽度应略大于坩埚直径,确保夹持点在坩埚肩部受力均匀,避免单点受力过大造成瓷质或黏土结构破裂。操作前需确认坩埚钳的液压或机械锁紧装置完好,绝缘手柄无破损老化,因为长期暴露在高温辐射环境下,金属部件可能发生形变,导致夹持力不足。搬运过程中应保持动作平稳,严禁快速晃动,防止坩埚内未凝固的金属液飞溅或坩埚本体因惯性脱落。
感应加热操作中的温度与时间控制
启动感应加热设备时,应采用渐进式功率输出策略,初始阶段使用低功率对坩埚及物料进行预热,观察物料状态变化,待物料表面开始软化或出现熔融迹象后,方可逐步提升功率至额定值。老式黏土坩�锅对温度变化的敏感度较高,功率骤增会导致坩埚内壁与外壁受热不均,产生巨大的热应力,极易引发结构性破坏。实时监控熔液温度,利用热电偶或红外测温仪获取准确数据,避免依赖经验判断导致过热或加热不足。
加热过程中需密切监视坩埚外观,若发现坩埚表面出现异常变色、冒烟或发出细微裂纹扩展的声音,应立即降低功率或暂停加热,待冷却后检查。对于不同熔点的金属,需计算合理的加热时间,过长的加热时间不仅增加能耗,还会加速坩埚耐火材料的侵蚀,缩短坩埚寿命。熔炼完成后,应让设备在低功率下运行一段时间进行缓冷,使坩埚整体温度均匀下降,减少因急冷导致的热震损伤。
日常维护与坩埚寿命管理
每次使用结束后,必须等待坩埚完全冷却至室温方可进行清理,使用专用刷子清除坩埚内部残留的金属渣和氧化物,避免使用尖锐金属工具刮擦坩埚内壁,以防破坏其表面釉层或结构完整性。清理过程中需特别注意坩埚底部的堆积物,这些残留物会影响后续加热的效率并可能导致局部过热。对于轻微的表面污渍,可使用软布擦拭,对于顽固残留,可采用专用的坩埚清洗剂进行温和处理。
建立详细的坩埚使用记录,包括每次加热的时间、功率、物料类型以及观察到的异常现象,这有助于分析坩埚的老化规律,预测其剩余使用寿命。老式黏土坩�锅属于消耗性工具,随着使用次数的增加,其耐火性能会逐渐下降,当发现坩埚壁厚明显变薄、出现贯穿性裂纹或夹持部位变形时,应立即报废处理,严禁继续使用存在安全隐患的坩埚进行作业。