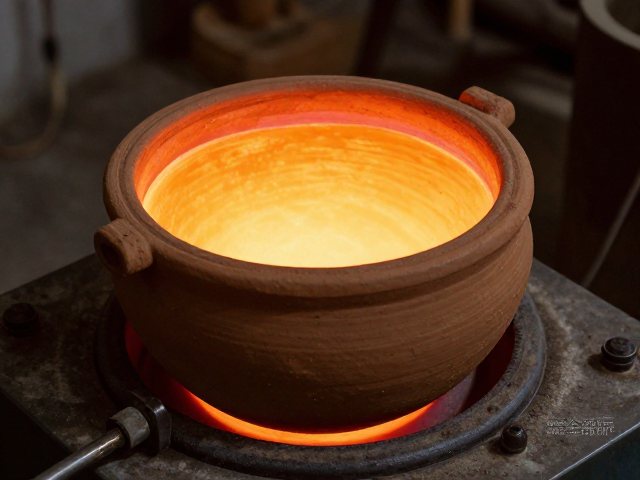
老式黏土坩埚的物理特性与感应加热适配性
老式黏土坩埚通常由高岭土、耐火黏土及石英砂等天然矿物高温烧结而成,其核心优势在于优异的热稳定性和低廉的制造成本。这类坩埚内部存在大量微孔结构,能够吸收金属液中的部分气体,在一定程度上改善铸件的致密性。在感应熔炼场景中,黏土坩埚本身不具备导电性,不会像金属坩埚那样因涡流效应产生自热,而是像绝缘容器一样,仅通过感应线圈产生的交变磁场,对内部放入的金属原料进行直接加热。这种“非接触”式的热传递方式,使得坩埚壁主要承受热辐射和熔体冲刷,而非直接的电磁损耗发热,从而延长了坩埚的使用寿命。
然而,传统黏土坩埚的导热系数较低,导致升温速度相对缓慢,且热震稳定性有限。在配合感应熔炼炉使用时,若升温速率过快,坩埚内部水分急剧蒸发或温度梯度变化过大,极易引发开裂或剥落。因此,在工艺操作上,必须严格控制升温曲线,特别是在脱水和预热阶段,需严格遵循慢速升温原则。这种物理特性决定了老式黏土坩埚更适合中小批量、对熔炼节奏要求相对宽松的生产场景,而非追求极致效率的连续化大规模作业。
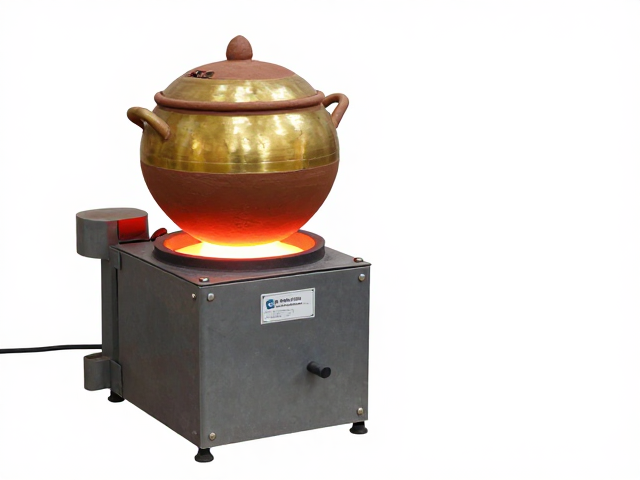
电力感应熔炼的热力学机制与能效表现
感应熔炼炉的核心原理基于电磁感应定律,当交变电流通过感应线圈时,周围空间会产生高频或中频交变磁场。置于线圈内的金属炉料切割磁感线,内部产生强烈的感应电动势,进而形成闭合的涡流。由于金属本身存在电阻,涡流流动时产生的焦耳热使金属迅速升温直至熔化。这一过程的热源直接产生于金属内部,热效率远高于传统的电阻炉或燃气炉,能量损耗主要集中在线圈发热和变压器损耗,整体电能利用率通常可达60%至75%之间,具体数值取决于设备频率、线圈设计及炉料状态。
在熔炼过程中,感应电流产生的电磁搅拌作用会强制金属液在坩埚内形成严密的对流运动。这种自搅拌效应不仅加速了熔体温度的均匀化,消除了局部过热或低温死角,还促进了熔体中化学成分和夹杂物的均匀分布。对于合金熔炼而言,这种物理搅拌显著提高了成分控制的精度,减少了偏析现象。同时,熔体表面的氧化烧损相对较少,因为金属液在电磁力作用下形成向上的隆起,一定程度上隔绝了空气与熔体的直接接触,降低了吸气和氧化倾向,从而提升了最终铸件的金属收得率。
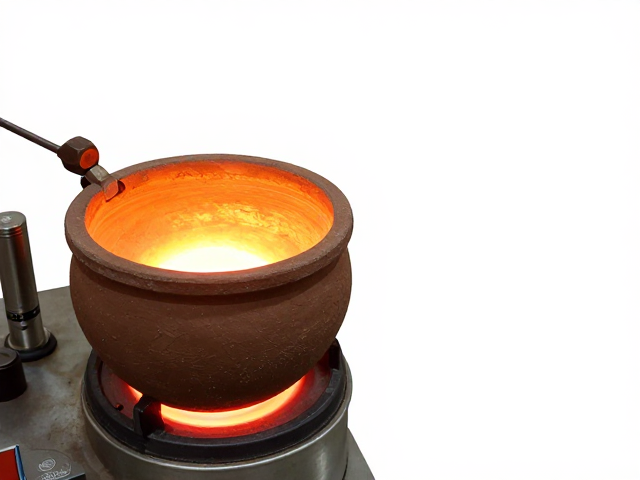
工艺参数匹配与实际操作中的关键控制点
要实现老式黏土坩埚与感应炉的最佳配合,频率的选择至关重要。中频感应炉(通常1000-10000Hz)因其趋肤效应较弱,能更有效地加热大体积炉料,且电磁搅拌作用适中,是老式黏土坩埚熔炼的主流选择。若频率过高,热量集中在炉料表面,容易造成“结壳”现象,导致熔炼时间延长甚至坩埚局部过热损坏;若频率过低,则穿透深度过大,可能引起坩埚底部过热而侵蚀过快。实际操作中,需根据坩埚容量和炉料尺寸,计算合适的功率密度,一般建议功率密度控制在每千克炉料1.5-3.5千瓦之间,以确保熔炼效率与坩埚寿命的平衡。
炉料装填方式直接影响熔炼的稳定性。老式黏土坩埚壁较薄,若炉料装填不均或块度过大,可能在熔炼过程中砸伤坩埚内壁,或在熔化后期导致炉料塌落不均,引发熔体飞溅或冷隔。合理的装料策略要求先铺设细碎料或薄层料,再逐步加入大块料,确保炉料与坩埚壁之间留有适当的间隙,避免硬性接触。此外,熔炼过程中的加料节奏需与熔化速度相匹配,严禁一次性投入大量冷料,以免导致熔体温度骤降,增加能耗并加剧坩埚的热冲击。
坩埚寿命管理与失效模式分析
老式黏土坩埚在感应熔炼环境下的失效,主要表现为热剥落、化学侵蚀和机械损伤。热剥落多发生于升温或降温过程中,因坩埚内外温差过大或冷却过快,导致结合剂强度下降,耐火颗粒脱落。化学侵蚀则源于熔体成分与坩埚材质的相互作用,例如熔炼高碱性或高硫含量的金属时,熔体中的碱性氧化物或硫化物会与黏土中的氧化铝或二氧化硅反应,生成低熔点相,加速坩埚内壁的侵蚀穿孔。因此,针对不同金属熔炼,需定期检测熔体成分,必要时在坩埚内壁涂抹保护涂料或使用专用耐火材料,以减缓化学侵蚀。
为了延长坩埚寿命,日常维护需建立严格的烘烤与冷却制度。新坩埚或经大修后的坩埚,必须经过充分的低温烘烤,去除游离水和结晶水,防止高温下水分急剧蒸发导致坩埚爆裂。在使用过程中,应避免熔体液面剧烈波动,防止金属液直接冲刷坩埚肩部。当坩埚内壁侵蚀厚度达到原始壁厚的30%-40%时,应及时更换,不可勉强继续使用,以免发生漏炉事故。此外,定期检查坩埚底部与炉底接触面的平整度,确保受力均匀,避免因局部应力集中导致的结构性损坏。