基础金属加工与材料预处理
古典三爪镶的制作起点在于对金属材料的精准计算与预处理,这一环节直接决定了后续镶嵌结构的稳固性与视觉比例。工匠需依据宝石的直径与切工深度,利用退火工艺软化K金或铂金条料,消除内部应力,防止在后续锤打成型过程中出现脆裂。通过精密的划线与切割,确定底座金属片的初始尺寸,通常底托厚度需控制在0.8至1.2毫米之间,以确保足够的抓力支撑,同时避免过厚导致镶嵌后宝石底部悬空或受力不均。
在金属片成型阶段,使用锯条或激光切割机制作出台面轮廓,边缘需保留微小的加工余量以便后期修整。随后利用冲床或手工锤击,将平面金属片初步压出台阶状的镶口凹槽。这一过程要求力度均匀,避免局部过度拉伸导致金属纤维断裂。对于高硬度金属如铂金,可能需要多次退火与锻打交替进行,以维持材料的延展性与强度平衡,为后续精细的爪部成型奠定坚实的物理基础。
爪臂成型与定位技巧
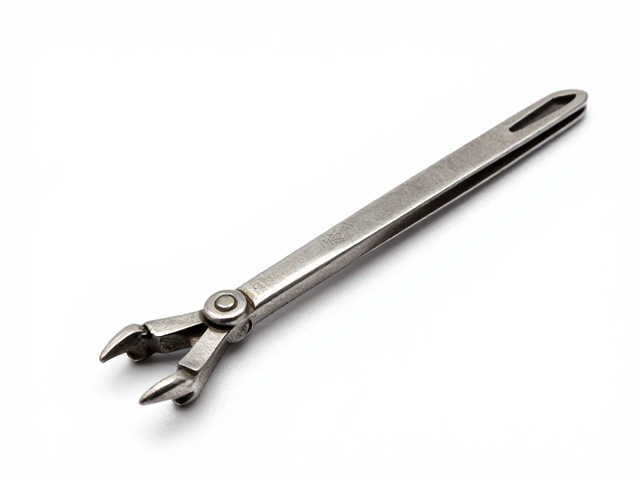
爪臂的成型是三爪镶工艺中的核心难点,其关键在于三个爪臂的等距分布与对称性控制。工匠使用尖嘴钳或专用成型钳,将金属条从底座边缘向上弯曲并延伸出土台。在制作过程中,需借助等边三角形模具或高精度分度盘,确保三个爪臂在水平面上的夹角严格保持120度,任何微小的偏差都会在宝石镶嵌后导致明显的歪斜或受力不均。爪臂的根部需与底座过渡自然,避免出现尖锐直角,以防应力集中引发金属疲劳断裂。
爪头的初步形态通过锉刀进行修整,需预留足够的金属量以应对后续的精细打磨。爪尖的设计需根据宝石腰棱的厚度与形状进行微调,古典三爪镶通常采用圆润或微尖的爪尖设计,以包裹宝石边缘并提供最大的接触面积。在此阶段,工匠需反复检查爪臂的平行度与高度一致性,使用卡尺测量爪尖到底座的垂直距离,确保三者处于同一水平面上,这是保证宝石镶嵌后平整不晃动的先决条件。
爪头打磨与抛光工艺
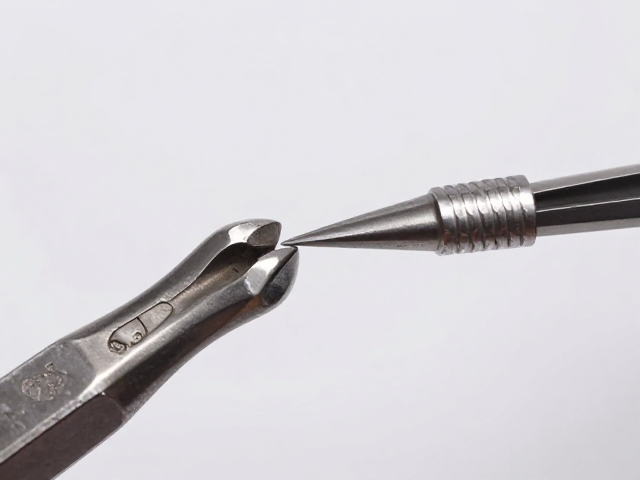
爪头的精细打磨直接影响珠宝的成品质感与佩戴舒适度,这一步骤要求极高的手部稳定性与对金属特性的深刻理解。使用从粗到细的不同目数砂纸或锉刀,对爪臂表面进行逐层修整,消除成型过程中留下的划痕与毛刺。打磨过程中需严格遵循“单向打磨”的原则,避免交叉纹路影响后续抛光效果。对于爪尖与宝石接触的关键区域,需打磨出微小的弧度,以形成点接触而非线接触,从而减少金属对宝石腰棱的压迫应力,降低崩口风险。
抛光阶段通常使用皮革轮配合抛光膏进行,旨在提升金属表面的光泽度并消除细微瑕疵。工匠需特别注意爪头与宝石镶嵌槽内部的抛光处理,确保无死角残留,防止污垢积聚影响美观。在抛光过程中,需定期用放大镜检查爪头形态,确保其依然保持设计的对称性与尖锐度。古典工艺中常保留一定的手工痕迹以体现温润质感,而非追求镜面般的工业光泽,这种细微的视觉差异正是传统手工金银细工的魅力所在。