失蜡铸造中压模工序的精度把控
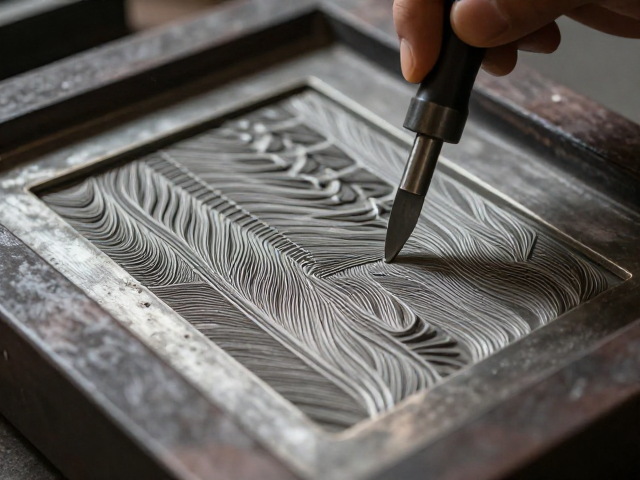
压模是失蜡铸造流程中决定器物形态与细节还原度的关键前置步骤,其核心在于利用高弹性材料精准复刻原始模型的表面特征。工匠通常选用硅胶或特种橡胶作为压模介质,在恒温环境下对经过精细打磨的原始模型进行包裹与定型。这一过程要求环境温度保持在20至25摄氏度之间,以确保材料粘度适中,能够无死角地渗入模型细微的纹理缝隙。压模时的压力分布必须均匀,任何局部的受力不均都可能导致模具内部产生气泡或变形,进而影响后续蜡模的成型质量。
在压模完成后,检查模具的完整性是下一道工序前的必要环节。工匠会使用放大镜观察模具内壁,确认无裂纹、气泡或残留杂质。对于具有复杂镂空或极细纹路的器物,还需通过注水测试来验证模具的密封性与流动性。只有当模具能够完整、清晰地映射出原始模型的所有几何特征时,才能进入注蜡阶段。这种严密的物理检测标准,确保了从二维平面到三维立体转化过程中的数据一致性,为后续铸造奠定坚实基础。
蜡模成型与线条錾刻的控制逻辑
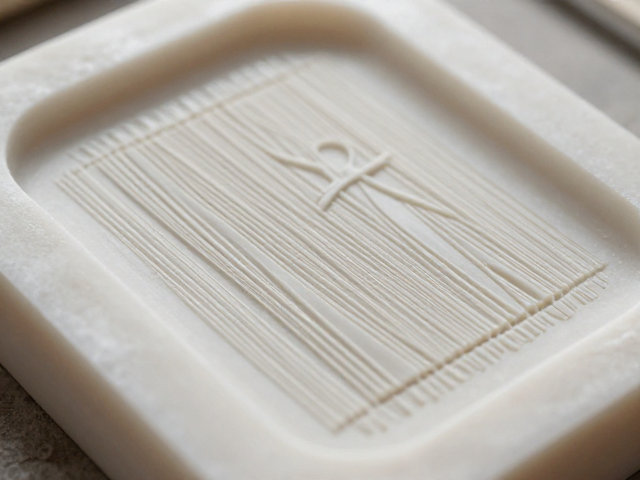
注蜡后形成的蜡模表面虽然光滑,但往往缺乏传统手工器物特有的生动气韵,因此需要通过錾刻进行二次加工。錾刻并非简单的表面修饰,而是通过特制錾子对蜡层施加精确的点状或线状压力,从而塑造出土器纹饰的立体层次。工匠需根据纹饰的深浅需求,调整錾子与蜡面的夹角,通常保持在30至45度之间,以控制切入深度。线条的连贯性依赖于手腕的稳定发力,每一刀的起止点都需经过严密的计算,确保线条流畅且无断续,这种对力道的微观控制直接决定了最终金属铸件的视觉张力。
线条控制的核心在于对“留白”与“刻画”比例的精准把握。在錾刻过程中,工匠需预留足够的蜡层厚度以应对后续铸造时的金属收缩率,一般预留厚度控制在0.5至1毫米之间,具体数值需根据金属种类(如青铜或黄铜)的热膨胀系数进行调整。若錾刻过深,铸造时易形成冷隔或断线;若过浅,则成品纹饰模糊不清。工匠通过经验判断,在不同部位采用不同的錾刻密度,使线条在视觉上呈现出自然的粗细变化,这种非机械式的线性表达,正是非遗技艺中“以刀代笔”的核心体现。
铸型焙烧与金属液注入的热力学协同
压模与錾刻完成后的蜡模需经过失蜡焙烧,这一过程不仅是去除蜡模的物理手段,更是建立铸型强度的关键阶段。焙烧炉内的温度需严格遵循升温曲线,从室温缓慢升至200摄氏度使蜡完全融化流出,随后逐步升至800至900摄氏度进行高温烧结。这一温度区间能确保耐火材料充分固化,消除内部应力,同时避免温度过高导致铸型开裂。焙烧过程中,铸型内部形成的微小孔隙结构有助于金属液在填充过程中排出气体,减少气孔缺陷的产生。
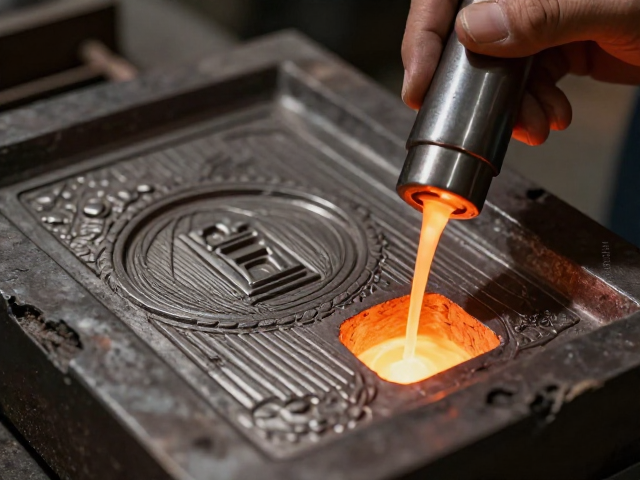
金属液注入时的温度控制与浇注速度直接影响铸件的致密度与表面质量。对于青铜类合金,浇注温度通常控制在1100至1200摄氏度之间,需确保金属液具有良好的流动性以填充细密的錾刻纹饰。注入过程需保持平稳匀速,避免湍流卷入空气或冲刷铸型内壁。当金属液完全填充铸型并冷却凝固后,需等待足够的时间让内部应力释放,通常需经过数小时的自然冷却。这一热力学协同过程,将前文所述的压模精度与錾刻细节完美固化,形成最终具有预定形态与纹饰特征的金属器物。