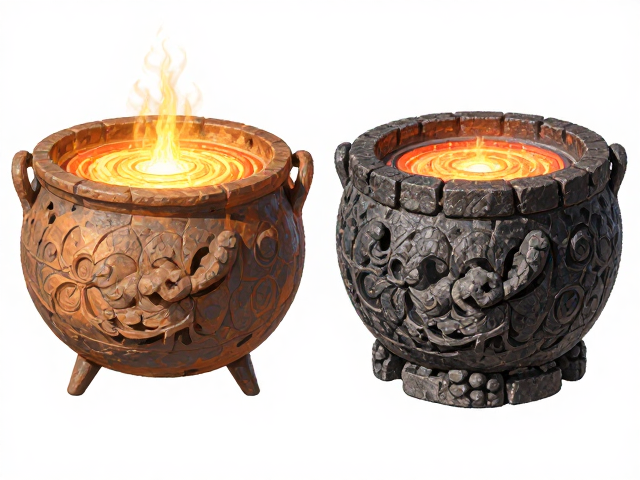
坩埚材质特性与热传导机制差异
老式黏土坩埚通常由耐火黏土、石英砂或锆英石等原料混合制备,其内部结构呈现多孔状,热传导系数较低,一般在0.5至1.5 W/(m·K)之间。这种材质对感应线圈产生的交变磁场几乎不产生感应电流,热量主要通过辐射和传导从坩埚壁传递给内部金属料,升温过程较为缓慢,存在明显的热滞后现象。相比之下,石墨坩埚由高纯度石墨粉压制后经高温烧结而成,具有优异的导电性和导热性,热传导系数可达100至150 W/(m·K)。在感应熔炼过程中,石墨坩埚本身会像线圈的一部分那样产生感应电流,直接发热,从而实现对金属料的快速加热。
从热效率的角度观察,黏土坩埚的热损失主要集中在表面辐射和空气对流,整体热效率通常维持在30%至45%之间。由于升温慢,金属在熔液中停留时间长,易造成合金元素烧损,特别是对于镁、铝等活泼金属,氧化吸气现象较为严重。石墨坩埚因自身发热,热量直接作用于熔体,热效率可提升至60%至75%。这种高效的能量传递方式缩短了熔炼周期,减少了金属表面的氧化层形成,有助于保持熔体的纯净度和成分稳定性,尤其在处理高熔点金属如铜、钢时表现更为显著。
熔炼效率与能耗表现分析
在实际生产场景中,使用黏土坩埚进行铜合金熔炼时,从加料至完全熔化通常需要15至25分钟,且需要较高的预热温度以去除水分和挥发物。这一过程伴随着较高的电能消耗,单位金属熔炼能耗约为1.2至1.5 kWh/kg。此外,黏土坩埚在经历多次冷热交替后,容易出现裂纹或剥落,导致使用寿命缩短,平均使用寿命约为50至100次熔炼循环,频繁更换坩埚增加了停机时间和维护成本。
石墨坩埚在相同工况下,熔化时间可缩短至8至12分钟,升温速率显著加快。由于热传导效率高,单位金属熔炼能耗可降低至0.9至1.1 kWh/kg,节能效果明显。石墨坩埚具有良好的抗热震性,能承受快速升温和降温的过程,使用寿命通常可达200至500次熔炼循环,具体数值取决于石墨纯度、制造工艺及使用规范。尽管石墨坩埚的初始采购成本高于黏土坩埚,但其较长的使用寿命和较低的能耗使得长期运行的综合成本更具优势。
适用场景与工艺匹配度考量
黏土坩埚因其材质疏松、透气性好,在某些特殊铸造工艺中仍具独特价值。例如,在熔炼某些对气氛要求不高、对温度控制精度要求较低的普通铸铁或低熔点合金时,黏土坩埚能提供较为稳定的熔体环境,且价格低廉,适合小规模或实验室环境下的试制工作。然而,其多孔结构容易吸收熔体中的杂质,若用于高纯度金属熔炼,可能导致产品杂质含量超标,影响最终铸件的质量一致性。
石墨坩埚则更适用于对熔炼效率、温度控制精度及金属纯度要求较高的工业生产环境。在精密铸造、粉末冶金或高合金钢熔炼中,石墨坩埚能提供更稳定的热场分布,减少成分偏析。需要注意的是,石墨在高温下易被氧化,因此在使用时需配合保护气氛或覆盖剂,以防止坩埚侵蚀。此外,石墨坩埚对机械冲击较为敏感,搬运和操作过程中需避免剧烈碰撞,以免造成结构性损伤。