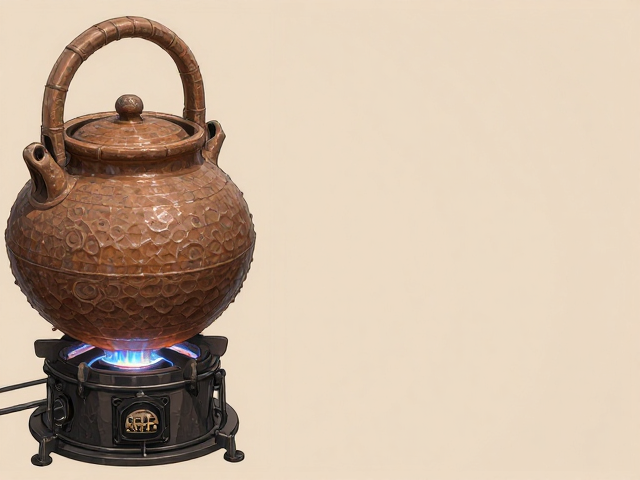
老式黏土坩埚的热应力特性与熔金炉匹配逻辑
老式黏土熔金坩埚主要由耐火黏土、石英砂及熟料高温烧结而成,其内部存在微小的孔隙结构,这种材质特性决定了它在面对急剧温度变化时,极易因热应力集中而产生裂纹甚至炸裂。与现代氧化铝或石墨坩埚相比,黏土坩埚的热导率较低,升温缓慢,但保温性能相对较好。因此,在使用燃气熔金炉进行作业时,必须摒弃快速升温的惯性思维,严格遵循“慢升快降”的热处理原则,以延长坩埚寿命并确保熔金过程的稳定性。
燃气熔金炉通过丙烷与氧气的混合燃烧产生高温火焰,火焰温度可轻松超过1200℃,远超黄金熔点(1064℃)。然而,高温并不意味着可以无序加热。老式黏土坩埚在受热初期,表面与内部温差较大,若火焰直接冲击坩埚底部中心或局部区域,会导致局部膨胀过快。因此,炉膛内的火焰形态控制至关重要,需要通过调节氧气与丙烷的比例,获得柔和且分布均匀的氧化焰或中性焰,避免产生带有还原性或强氧化性的剧烈冲击焰,从而减少对坩埚本体的机械与热冲击。
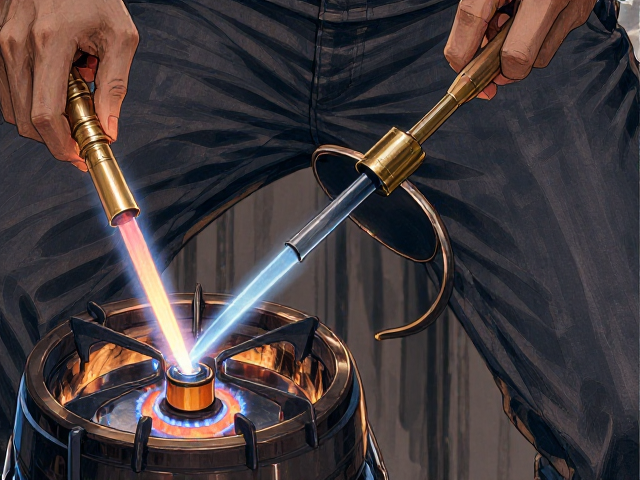
丙烷氧气火焰的调节技巧与视觉识别
丙烷与氧气的混合比例直接决定了火焰的温度分布和化学性质。在熔金过程中,理想的火焰状态为中性焰,其特征是焰芯轮廓清晰,内焰呈蓝白色,外焰呈淡蓝色且无明显棱角。若氧气过量,火焰会变短、尖锐,声音尖锐,此时火焰具有强烈的氧化作用,可能导致金液表面氧化或坩埚内壁侵蚀;若丙烷过量,火焰变长、发黄且伴有黑烟,温度相对较低,且会产生还原性气氛,可能影响金液的流动性及表面光泽。操作者需通过微调氧气阀门和丙烷阀门,观察火焰颜色与形态,直至达到理想的燃烧状态。
在实际操作中,火焰的大小应与坩埚的容积相匹配。对于常见的50g-100g老式黏土坩埚,火焰覆盖面积应略小于坩埚底部直径,通常控制在坩埚底面积的60%-70%左右。过大的火焰会加热坩埚上部边缘,导致坩埚口部过热而损坏,同时造成热量浪费;过小的火焰则会导致加热不均,坩埚底部中心过热而上部温度不足,形成明显的温度梯度,增加坩埚开裂风险。此外,需确保燃烧器喷嘴与坩埚底部的距离保持在适当范围,通常建议距离为5-10厘米,以便热量通过辐射和对流均匀传递至坩埚底部。
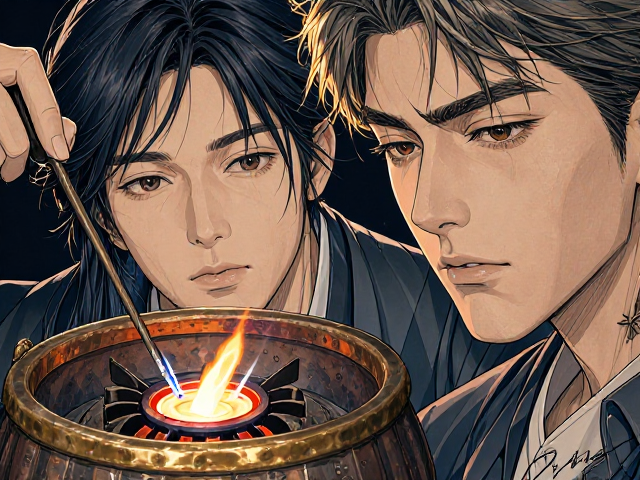
熔金过程中的温度控制与坩埚保护
升温阶段是坩埚最容易受损的时期。在点火初期,应使用中小火焰对坩埚进行整体预热,时间约为5-10分钟,使坩埚整体均匀受热,排出内部水分和挥发物。随后,逐步加大火焰,集中加热坩埚底部中心区域,直至金料开始熔化。在此过程中,需密切观察坩埚颜色变化,老式黏土坩埚在高温下会逐渐变红,若发现局部颜色异常深红或出现白色斑点,可能意味着该区域温度过高或存在材质缺陷,应立即减小火焰或移动坩埚位置,避免局部过热导致破裂。
熔金完成后,降温过程同样需要精细控制。许多操作者在金液澄清后急于取出坩埚或快速冷却,这会导致坩埚因急剧收缩而开裂。正确的做法是,在金液完全熔化并去除杂质后,先减小火焰至最小,让坩埚在炉内自然冷却一段时间,待金液表面形成一层薄薄的凝固层后,再逐步降低炉温或移出炉外。若需快速倒金,应确保坩埚底部仍保持足够的温度,避免金液在倾倒过程中因温度骤降而凝固在坩埚内,造成清理困难或坩埚损伤。
日常维护与安全隐患排查
老式黏土坩埚在使用前应仔细检查,确认无裂纹、气孔过大或结构性损伤。任何微小的裂纹在高温下都可能迅速扩展,导致坩埚报废甚至引发安全事故。存放时,坩埚应置于干燥、通风处,避免受潮,因为水分在高温下迅速汽化膨胀,是导致坩埚炸裂的主要诱因之一。此外,熔金炉的燃烧系统需定期清洁,确保喷嘴无堵塞、管路无漏气,氧气与丙气的压力应保持在设备推荐范围内,以保证燃烧效率和安全性。
操作过程中,必须佩戴防护眼镜、耐高温手套及长袖工作服,以防金液飞溅或坩埚破裂造成伤害。熔金区域应配备灭火器材,并保持通风良好,以排除燃烧产生的废气。由于丙烷和氧气均为易燃易爆或助燃气体,严禁在泄漏情况下点火或调整阀门。每次使用完毕后,应清理炉膛内的残渣,检查坩埚残留金液,若残留过多,需小心清除,避免下次使用时因残留物膨胀或粘连导致坩埚受力不均而损坏。