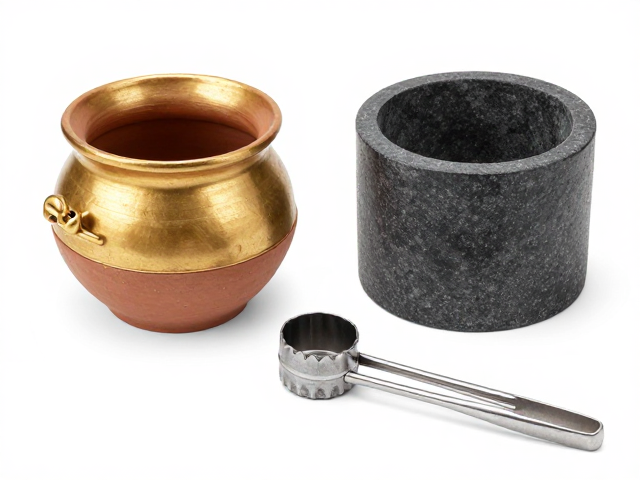
老式黏土熔金坩埚与石墨坩埚的物理特性差异
老式黏土坩埚通常由耐火黏土、石英砂或锆英石等天然矿物烧结而成,其内部结构呈现多孔且非均匀的颗粒状特征。这种材质在高温环境下会发生复杂的物理变化,随着温度升高,黏土中的矿物成分会发生相变,导致材料整体强度略有下降,但能保持较好的抗热震性,不易因温度骤变而开裂。相比之下,石墨坩埚由高纯度石墨粉与结合剂高温碳化而成,具有致密的层状晶体结构,导热性能极佳,升温速度快,且在高温下依然能保持较高的机械强度。两者在微观结构上的根本区别,直接决定了它们在熔炼不同金属时的表现,黏土坩埚表面粗糙,容易与熔融金属发生一定的物理吸附,而石墨坩埚表面相对光滑,脱模性较好,但长期接触高温熔体易受到化学侵蚀。
在热学性能方面,黏土坩埚的热导率较低,热量散失相对较慢,适合需要缓慢升温以排除气体或进行精密合金熔炼的场景,但其耐温极限通常集中在1300℃至1500℃之间,超过此范围易出现软化或熔融现象。石墨坩埚的热导率高,能迅速传递热量,缩短熔炼周期,其使用温度范围较宽,惰性气体保护下可达2000℃以上,但在空气中高温下易发生氧化烧蚀,导致坩埚寿命缩短。这种热学特性的差异,使得在实际操作中,黏土坩埚更常用于对温度均匀性要求较高的场合,而石墨坩埚则多见于需要快速加热的大规模生产环境。
耐高温坩埚钳的选材逻辑与关键指标
挑选耐高温坩埚钳时,材质是决定其使用寿命和安全性的核心因素。常见的坩埚钳材质包括不锈钢、合金钢以及特种高温合金。不锈钢坩埚钳在常温下具有良好的耐腐蚀性,但在长期接触高温环境时,其表面容易发生氧化变色,甚至因高温脆化导致夹持力下降。相比之下,采用铬镍钼合金钢或经过特殊表面处理的特种合金制作的坩埚钳,能在600℃以上的环境中保持结构稳定性,不易发生塑性变形。对于需要夹持超过1000℃的坩埚,必须选择经过高温淬火和回火处理的合金材质,以确保其在极端温度下依然具备足够的硬度和韧性,避免因钳头变形导致坩埚滑落引发安全事故。
除了材质,坩埚钳的设计结构直接影响操作的稳定性与安全性。钳头的形状需与坩埚口部轮廓紧密贴合,老式黏土坩埚边缘通常较厚且不规则,因此钳头需设计为宽扁且带有轻微弧度,以增大接触面积,分散受力,防止压碎坩埚口。石墨坩埚边缘较为规整,钳头可设计为更精细的卡扣结构,以提供更精准的定位。此外,手柄部分的长度与隔热设计至关重要,长柄设计能有效隔离热源,保护操作者手部,手柄与钳身连接处应采用铆接或高强度焊接,确保在夹持沉重坩埚时不会松动或断裂。部分高端坩埚钳在钳头内侧设置防滑纹路或耐热橡胶垫,进一步提升夹持的稳固性,减少因震动导致的滑落风险。
实际使用场景中的匹配原则
在实际操作中,黏土坩埚因其重量较大且边缘易损,通常需要使用夹持力适中、接触面积大的坩埚钳。由于黏土坩埚在高温下可能发生轻微变形,钳头的夹持点应避免集中在单一受力点,而应通过多点接触分散压力。此外,黏土坩埚表面粗糙,摩擦力较大,钳头无需过高的防滑设计,但需确保钳口平整,避免尖锐边缘划伤坩埚表面。对于石墨坩埚,因其导热快、温度极高,钳头需具备良好的耐热性,避免高温通过钳头传导至手柄。石墨坩埚边缘较脆,夹持时需格外小心,避免过大的压力导致边缘崩裂,因此钳头的夹持力度应可调节,以适应不同厚度的坩埚边缘。
不同金属熔炼过程对坩埚及坩埚钳的选择也有显著影响。熔炼铝、铜等低熔点金属时,温度相对较低,黏土坩埚与普通合金坩埚钳即可满足需求,操作频率较高,需考虑坩埚钳的耐用性与易清洁性。熔炼钢、镍基合金等高熔点金属时,温度远超1500℃,必须使用石墨坩埚配合特种高温合金坩埚钳,以确保设备在高温下的稳定性。此外,熔炼过程中产生的金属飞溅或炉渣可能对坩埚钳造成侵蚀,因此钳头表面应定期进行清理与维护,去除附着物,防止因杂质堆积导致夹持不牢或高温反应。正确匹配坩埚类型与坩埚钳规格,能有效延长设备使用寿命,提升熔炼过程的安全性与效率。