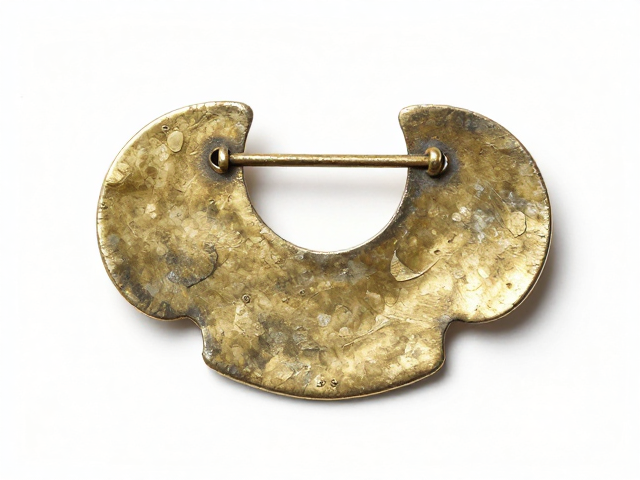
失蜡铸造的核心原理与历史渊源
失蜡铸造,又称熔模铸造,是一项源自古代近东与南亚地区的精密金属加工技术。其核心逻辑在于利用易熔材料制作模型,再通过包裹耐火材料形成铸型,最终通过加热熔化并排出模型,从而在空腔中注入液态金属完成成型。这一工艺在公元前3000年左右的美索不达米亚文明中已有雏形,随后在古埃及、古希腊以及古印度文明中得到了极大的完善与应用。与直接雕刻或锻造不同,失蜡法能够完美复刻极其复杂的立体结构,尤其是那些内部镂空、表面细节繁复的艺术品,成为古代工匠应对高难度造型需求的关键手段。
在金属薄片古董胸针及胸针扣的制作版图中,失蜡铸造占据了不可替代的地位。不同于现代冲压工艺批量生产的扁平饰品,古董胸针往往呈现出丰富的层次感和深邃的浮雕效果。工匠首先使用蜂蜡、树脂或油脂混合物雕刻出预想的胸针造型,这一阶段决定了作品的最终形态与细节精度。随后,将蜡模包裹在由粘土、石英粉及动物毛发混合而成的耐火涂料中,经过多次浸涂与干燥,形成坚固的外壳。这一过程不仅保证了模具的强度,更确保了金属液在冷却过程中能均匀填充每一个微小缝隙,从而保留蜡模表面的每一处纹理。
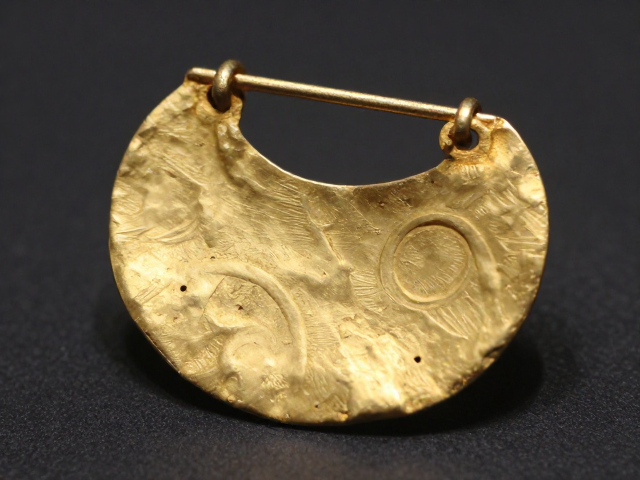
从蜡模到金石的转化工艺解析
铸型的焙烧是失蜡铸造中最为关键的物理转化环节。包裹好蜡模的泥壳需放入窑炉中进行高温加热,温度通常控制在800至1000摄氏度之间。在这一过程中,内部的蜡质模型受热熔化并从预留的浇口流出,形成与原始蜡模形状完全一致的空腔。与此同时,耐火材料经过高温烧结,变得致密且具备极高的耐热性,能够承受后续注入的高温液态金属。这一“失蜡”的过程并非简单的排空,而是通过严密的温度控制,确保泥壳不开裂、不变形,为金属液的流入提供完美的通道。
液态金属的注入与冷却凝固则是对工艺精度的终极考验。根据胸针或胸扣的材质需求,工匠会选择金、银、铜或其合金。金属被加热至熔点以上,通过重力浇铸或压力注入的方式进入空腔。由于古董胸针通常较薄,金属液的流动性、浇注速度以及冷却速率必须经过精确计算,以避免出现气孔、缩松或浇不足等缺陷。当金属完全填充并冷却至室温后,外层的耐火材料外壳被小心敲碎剥离,此时,一件保留了原始蜡模复杂细节的金属雏形便显露出来。对于金银材质的胸针,后续还需经过酸洗、打磨和抛光,以去除氧化层,展现金属原本的光泽与质感。
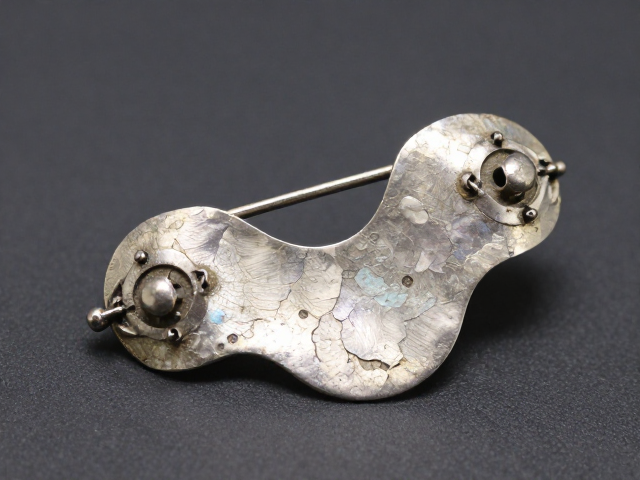
金属薄片工艺与镶嵌技法的融合
尽管失蜡铸造能处理复杂造型,但在许多精致的古董胸针中,工匠常结合金属薄片锻造与焊接技术,以追求极致的轻盈与细腻。在铸造出主体框架后,工匠会选取延展性极佳的金片或银片,通过锤打、延展使其变薄,再经过裁剪、弯曲形成特定的装饰部件,如花瓣、叶片或几何纹样。这些薄片部件随后被精准地焊接在失蜡铸造而成的主体上。这种组合工艺既利用了铸造法的造型自由度,又发挥了薄片加工的可塑性,使得胸针在视觉上具有极高的通透感和层次感,避免了纯铸造可能带来的厚重感。
镶嵌工艺是提升古董胸针艺术价值的重要环节,常与失蜡铸造的结构特点相辅相成。在铸造过程中,工匠会在金属表面预留出严丝合缝的凹槽或爪位,用于固定宝石或珐琅。对于小型胸针扣,由于结构紧凑,常采用包镶或微钉镶,确保宝石牢固且表面平整。宝石的选择与切割方式需与胸针的整体设计风格相协调,无论是透明的钻石、红宝石,还是不透明的绿松石、青金石,其切工需经过计算以最大化反射光线。镶嵌完成后,金属爪或包边需经过精细修整,确保没有尖锐棱角,既保护佩戴者的安全,又提升了作品的精致度。
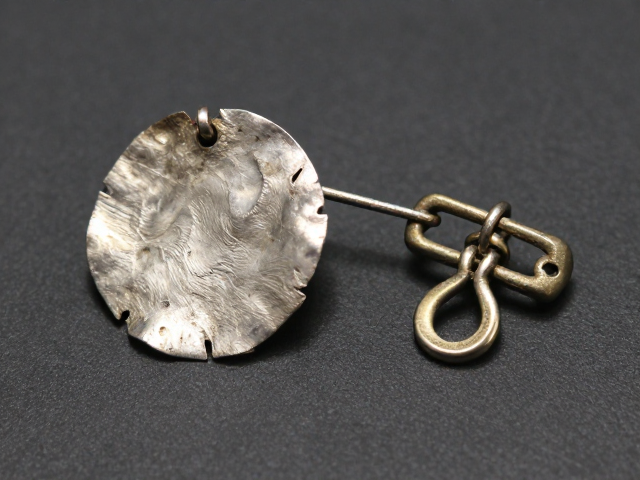
古董胸针与胸针扣的鉴赏维度
鉴赏失蜡铸造的古董胸针,首看其立体细节的还原度。由于失蜡法能保留极细微的纹理,工匠在蜡模阶段雕刻的发丝、叶脉、织物褶皱等细节,在成品金属上应清晰可见且过渡自然。观察金属表面,应无明显的铸造砂眼或粗糙的打磨痕迹。对于金银材质,其色泽应均匀温润,无因氧化或腐蚀导致的严重斑驳。此外,胸针的背面结构也是一大看点,优质的古董胸针通常配有稳固的别针装置,别针的铰链活动顺畅,针尖完整,且背面的焊接点牢固,无松动或断裂迹象,这直接反映了制作工艺的严谨程度。
胸针扣作为功能性与装饰性并重的部件,其鉴赏还需关注结构的力学合理性。许多古董胸针扣采用活页、旋转或折叠设计,这些活动部件在失蜡铸造中极易因金属流动不均而产生瑕疵。鉴赏时需检查活动部位是否灵活,无卡顿或过紧现象,同时确认连接处的焊接点是否经过加固处理,以应对日常佩戴中的摩擦力。此外,整体比例与重量分布也是重要指标,胸针应佩戴舒适,重心平稳,不会因重心偏移而导致佩戴不稳或刮伤衣物。通过对铸造痕迹、工艺结合部以及结构功能的综合审视,方能深入理解失蜡铸造工艺在古董首饰制作中的精妙之处。