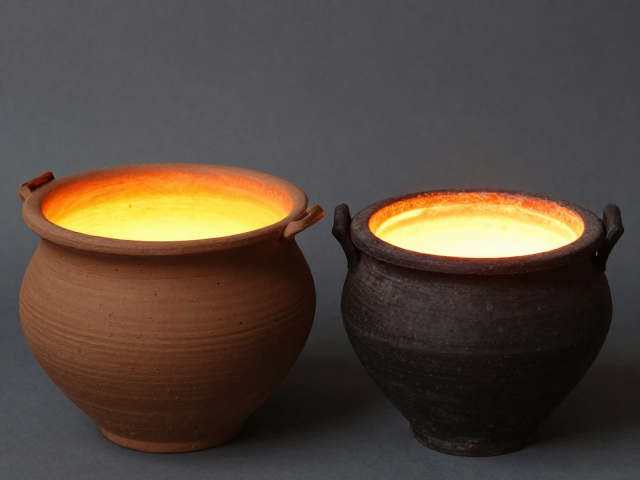
老式黏土熔金坩埚的核心材质与耐火特性
老式黏土坩埚通常由耐火黏土、熟料以及结合剂高温烧结而成,其核心优势在于低廉的购置成本与极佳的热震稳定性。这类坩埚内部结构往往呈现多孔状,能够适应传统火焰加热下的快速升温与降温过程,不易因温度骤变而开裂。对于需要频繁更换模具或处理小批量贵金属加工的场景,这种材质的坩埚能提供较为均匀的受热环境,且对加热源的要求相对宽松,无论是使用煤气喷枪还是小型电阻炉均可直接使用。
在选购时,需重点关注坩埚的密度与烧结程度。高质量的黏土坩埚表面色泽均匀,敲击时声音清脆,无明显气孔或裂纹。若发现坩埚表面有白色粉末脱落或内部结构松散,则说明烧结不完全,在高温下极易发生粉化或渗漏现象。此外,黏土坩埚的导热系数相对较低,这意味着加热过程中热量损失较大,加热效率不及金属坩埚,但在长时间保温方面表现尚可,适合对加热速度要求不高但追求成本控制的工艺环节。
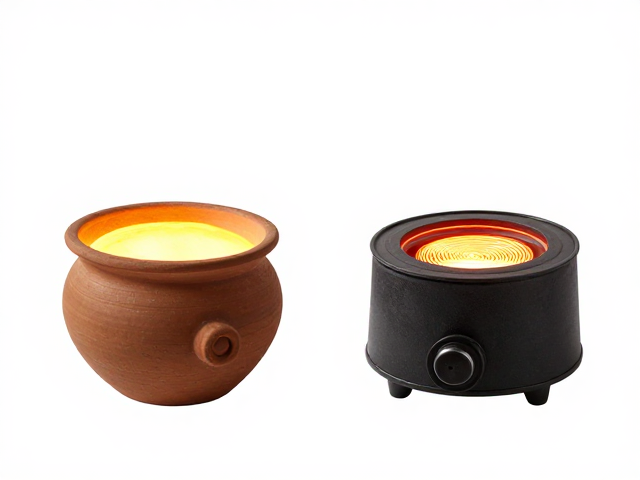
电炉丝加热系统的稳定性与控温逻辑
电炉丝加热系统主要依赖镍铬合金或铁铬铝电阻丝作为发热元件,通过电流流经电阻丝产生焦耳热来加热坩埚。这种加热方式的热效率较高,能量转化率高,且温度控制相对精准,通常配合固态继电器或PID温控仪表使用,可实现恒温加热。电炉丝坩埚炉的结构简单,维护方便,电阻丝损坏后可单独更换,降低了长期使用的维护门槛。
然而,电炉丝在高温环境下易氧化,特别是在超过1000摄氏度的熔金过程中,电阻丝表面会形成氧化层,导致电阻值变化,影响加热效率甚至引发断路。此外,电炉丝的升温速度受限于电阻丝的热容,初始升温阶段较慢,需要较长时间才能达到预设温度。对于需要快速熔金后迅速冷却成型的工艺,电炉丝系统的热惯性较大,响应速度不如电弧炉,但在需要长时间保温熔炼或精炼的场合,其温度稳定性优于电弧炉。
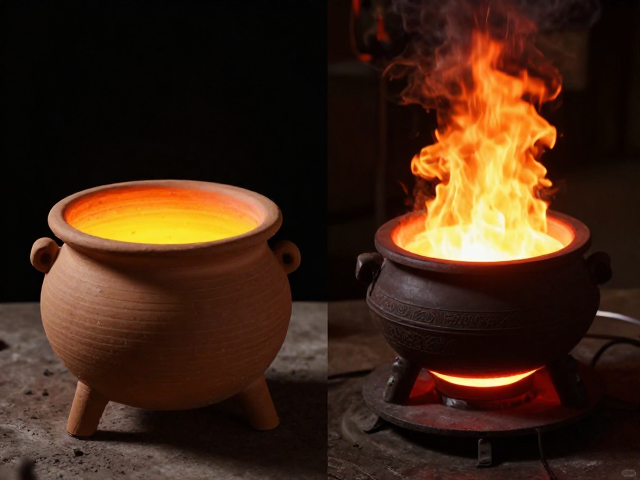
电弧炉的高温密度与快速熔炼优势
电弧炉通过石墨电极与金属炉料之间产生电弧放电产生高温,电弧中心温度可超过3000摄氏度,远高于电阻炉的加热温度。这种加热方式能量密度极高,熔炼速度快,能在极短时间内将金、银等贵金属完全熔化。电弧炉的热传导主要通过电弧辐射和高温炉气对流,对坩埚的热冲击较大,因此通常需配合高纯度氧化铝或特殊耐火材料制成的坩埚使用,老式黏土坩埚在电弧炉中极易因局部过热而破裂。
电弧炉的控制系统相对复杂,需精确调节电极间距和电流强度以维持电弧稳定。电流波动会直接影响熔池的搅拌效果和温度均匀性,过强的电流可能导致金属飞溅,过弱则无法形成有效熔池。此外,电弧炉在运行过程中会产生强烈的电磁辐射和可见光辐射,需配备相应的防护设施。对于大规模生产或对熔炼效率有极高要求的场景,电弧炉能显著缩短单批次的加工时间,但其设备购置成本和电力消耗通常高于电炉丝系统。
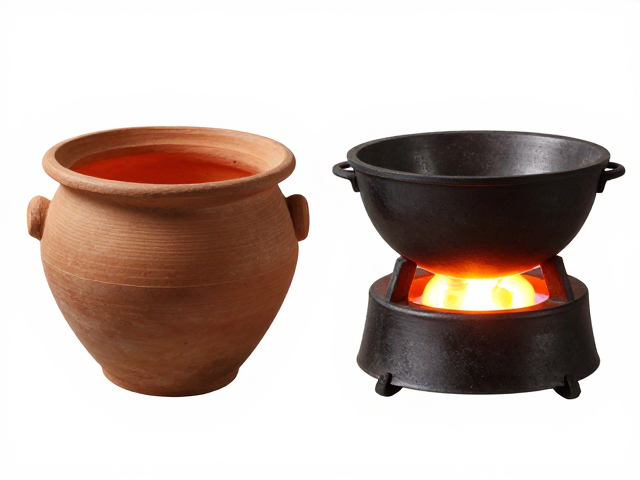
坩埚材质与加热方式的匹配性分析
黏土坩埚因其良好的热震稳定性,更适合与升温较缓、温度波动较小的电炉丝系统配合使用。在电炉丝加热环境中,黏土坩埚能均匀吸收热量,避免因局部过热导致开裂。若强行将黏土坩埚用于电弧炉,电弧的高温和剧烈辐射会导致坩埚内壁迅速碳化或熔融,大幅缩短使用寿命,甚至引发坩埚坍塌事故。因此,设备选型时需严格遵循材质与热源的热力学匹配原则。
对于需要快速熔炼且对温度控制要求较高的场景,若使用电弧炉,建议选用高纯度氧化铝坩埚或石墨坩埚,这些材质能承受电弧的高温冲击并具有良好的导电性或化学惰性。电炉丝系统则更适用于对熔炼速度要求不高,但希望设备运行稳定、维护成本低的中小规模加工环境。不同加热方式对坩埚的侵蚀机理不同,电阻炉主要通过高温氧化和熔渣反应侵蚀坩埚,而电弧炉还会受到电弧辐射和金属液滴冲击的影响,选型时需综合评估工艺需求与设备特性。