失蜡铸造的模具制备与蜡模成型
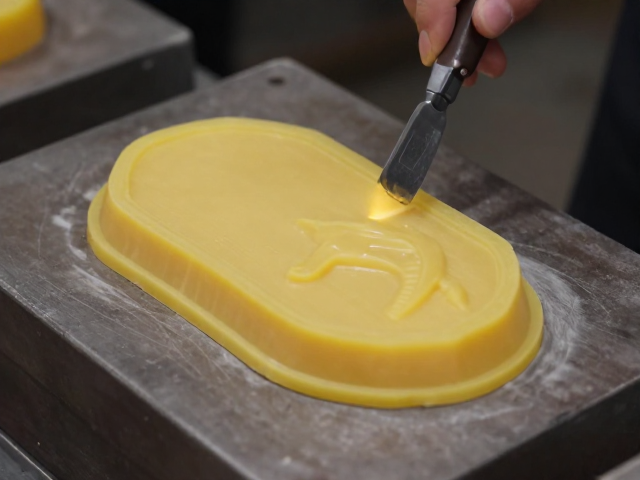
手工锻造与铸造领域中的失蜡法,其核心在于利用蜡材可塑且受热易熔的特性构建精密型腔。工匠通常选用蜂蜡或专用铸造蜡,通过手工雕刻或压印技术制作出所需器物的实心模型。这一阶段对细节的把控至关重要,任何微小的瑕疵都会在后续的金属置换中被放大。蜡模表面需经过精细修整,确保无气泡、无裂纹,同时预留浇口和冒口的位置,这些通道决定了金属液能否顺畅填充并排出气体。
在完成蜡模主体后,需进行组树操作,即将多个蜡模按照流体力学逻辑组合在一根主蜡棒上,形成类似树木枝杈的结构。这种设计能平衡金属液的流动阻力,减少湍流带来的夹渣或冷隔现象。组树过程中,连接点的加固是关键,需使用额外的蜡料填补缝隙,确保整体结构的完整性。此时得到的蜡树并非最终成品,而是未来金属铸件的“骨架”预演,其形态直接决定了后续包壳与浇注的成败。
耐火材料包壳与脱蜡工艺
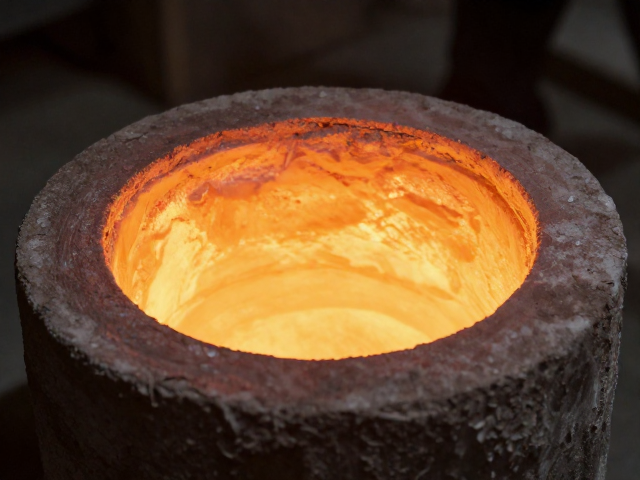
蜡模组装完毕后,需反复涂刷耐火涂料并包裹耐火材料,通常采用石英砂、氧化铝粉与粘结剂混合而成。涂刷过程需分层进行,每层干燥后再进行下一层,以确保涂层致密且无气孔。这一耐火外壳必须具备足够的强度以承受高温金属液的冲击,同时具备良好的透气性以排出挥发气体。对于复杂结构的器物,有时还需在内部填充支撑芯骨,以维持型腔在高温下的稳定性。
脱蜡是去除蜡模、形成空腔的关键步骤。传统方法多采用沸水蒸煮或蒸汽脱蜡,利用蜡的熔点较低的特性,使蜡质熔化流出。现代工艺中,蒸汽脱蜡炉能更均匀地加热,避免局部过热导致蜡模变形或耐火壳开裂。脱蜡完成后,需对空腔进行彻底清理,去除残留蜡质和杂质,随后进行高温焙烧。焙烧过程不仅是为了彻底排除水分和有机物,更是为了提升耐火壳的强度和透气性,为高温金属液的注入做好准备。
高温熔炼与浇注温度控制
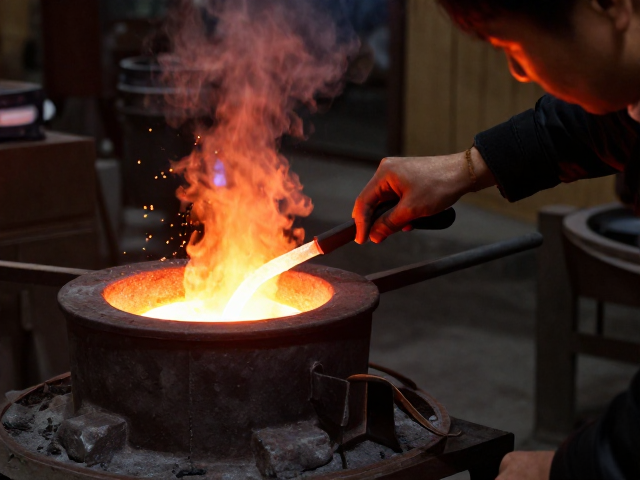
金属的选择与熔炼是决定铸件品质的另一大核心。不同金属合金具有特定的熔点范围,例如青铜合金的浇注温度通常在1100°C至1200°C之间,而铸铁则需超过1400°C。工匠需使用高温熔炉精确控制炉温,避免温度过高导致金属氧化或耐火壳侵蚀,或温度过低导致浇注不足。熔炼过程中需加入脱氧剂,减少金属液中的氧含量,防止铸件内部产生气孔和夹杂。
浇注过程要求平稳迅速,金属液需一次性连续注入,避免中断导致冷隔或浇不足。浇注温度的控制需结合铸型预热温度、金属液流动性及铸件壁厚进行动态调整。对于大型或薄壁铸件,需适当提高浇注温度以增强流动性;而对于厚大截面铸件,则需适当降低温度以减少缩孔和热裂倾向。浇注过程中需密切观察金属液流动状态,确保其能填满每一个细微角落。
冷却破壳与后期修整
浇注完成后,铸件需在铸型中自然冷却至室温,这一过程可能需要数小时甚至更长时间,具体取决于铸件的体积和材质。冷却过程中,金属发生相变和收缩,若冷却速率不均,极易产生内应力导致变形或开裂。因此,控制冷却环境的风力和温度均匀性至关重要,有时需覆盖保温材料以减缓冷却速率,促进应力释放。
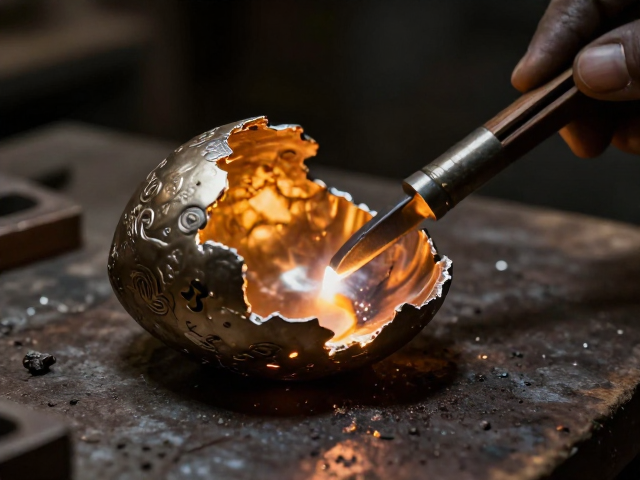
待铸件完全冷却后,需敲除外部耐火壳,露出金属本体。破壳时需使用专用工具,小心剥离,避免损伤铸件表面。随后进行喷砂或抛丸处理,去除表面残留的氧化皮和粘砂。对于焊接部位,需进行打磨修整,确保焊缝平滑过渡。进行酸洗或化学清洗,去除表面残留的化学物质,再经过抛光、打磨,使铸件表面呈现出预期的质感与光泽,完成从蜡模到金属成品的蜕变。