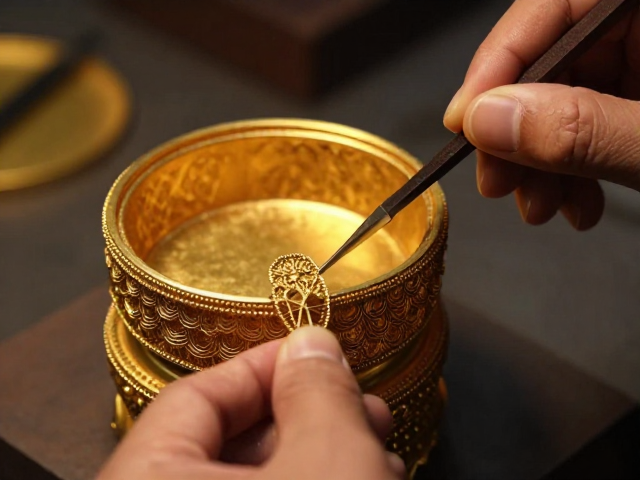
古法失蜡铸造的核心流程与金属配比逻辑
失蜡铸造作为金属工艺中极具代表性的成型技术,其核心在于利用蜡模的可塑性构建复杂形态,再通过耐火材料包裹形成铸型。这一过程对金属材料的流动性与凝固特性有着严苛要求,传统工艺中常采用高纯度银或铜合金,以确保铸件在冷却过程中能完整填充蜡模细节。操作者需精确计算蜡模体积与金属熔液的膨胀率,通常在蜡模制作阶段预留约1%-2%的收缩补偿空间,以应对高温熔液冷却时的物理收缩现象。
耐火材料的调配是决定铸件表面质感的关键环节。传统配方多由细石英粉、草木灰与陶土按比例混合,加水搅拌至特定稠度后,反复涂抹于蜡模表面。每一层涂抹后需经过特定时间的阴干与烘烤,以去除水分并增强强度。这种多层叠加的结构不仅需要承受熔液的高温冲击,还需在后续脱模阶段保持完整。现代工艺中,部分匠人开始引入二氧化硅微粉以提升表面细腻度,但核心逻辑仍遵循传统的热胀冷缩平衡原理,确保金属能均匀包裹蜡模内部空间。
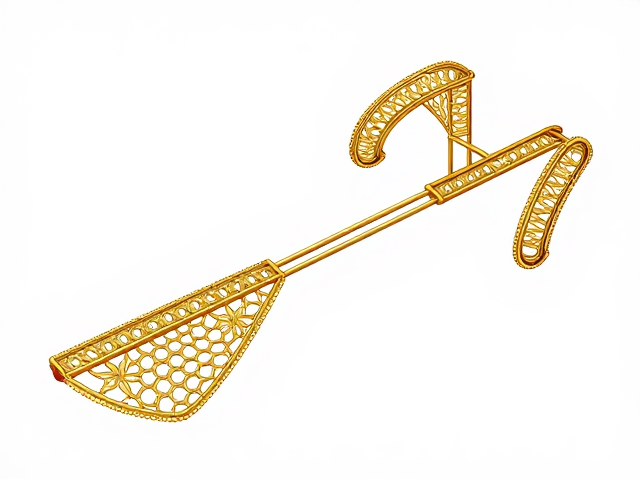
花丝编织的形态构建与力学结构分析
花丝工艺源于对金属延展性的极致挖掘,通过将金属拉丝至微米级别,再经掐、填、攒、堆、垒、织、编、攒、堆等技法组合成型。这一过程极度依赖操作者的指尖触感与空间想象力,每一根花丝的弯曲角度与接点处理都影响着最终成品的力学稳定性。传统花丝作品中,常见的纹样如龙凤、花卉、几何图案,其内部结构需经过严密的力学计算,确保在受到外部轻微外力时,整体结构不会发生不可逆的形变。
焊接是花丝工艺中极具挑战性的环节,由于花丝极细,高温极易导致结构坍塌或氧化。匠人通常使用硼砂作为助熔剂,配合细长的焊枪,对接点进行局部加热。焊接温度需控制在金属熔点以下,利用固态扩散原理使接点融合,这一过程要求极高的稳定性,任何微小的抖动都可能导致花丝断裂或焊料溢出。完成焊接后,作品需经过酸洗去除氧化层,再经多次打磨抛光,使花丝表面呈现出均匀细腻的金属光泽,同时保持结构的轻盈与通透感。
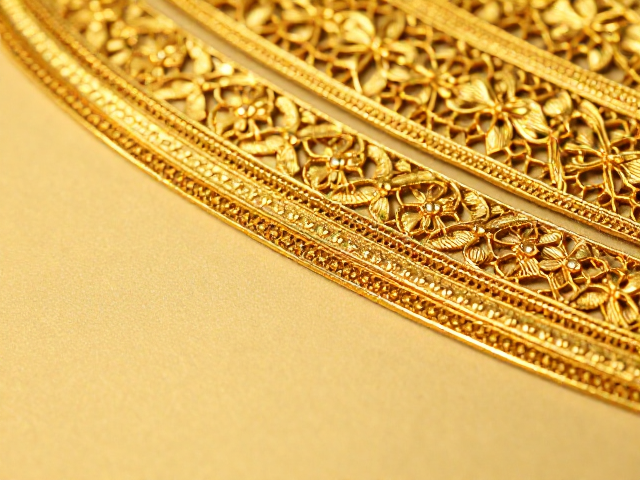
精细包边工艺的美学融合与结构加固
包边工艺在贵金属制作中扮演着连接与修饰的双重角色,它不仅用于封闭器物边缘,防止内部结构外露,更承担着视觉过渡与结构加固的功能。精细包边要求边条与主体器物之间实现无缝衔接,传统上多采用手工捶打或滚压方式,使包边条紧密贴合器物轮廓。这一过程需要精确测量边条长度与弯曲弧度,确保在包裹过程中不会产生褶皱或空隙,从而维持整体的平整度与视觉连贯性。
包边与主体的连接方式直接影响成品的耐用性与美观度。常见的高难度技法如“金镶玉”或“银包玉”中,包边需与镶嵌物形成严密的物理锁扣。匠人通过微调包边内径,使其略小于镶嵌物外径,利用金属弹性产生持续向内的压力,从而实现牢固固定。此外,包边表面的处理也需与主体协调,或保持哑光质感以突出主体,或抛光至镜面以增强整体光泽。这种工艺细节的处理,使得成品在长期使用中不易松动脱落,同时保持视觉上的精致与统一。