金属细工的基础准备与材料特性
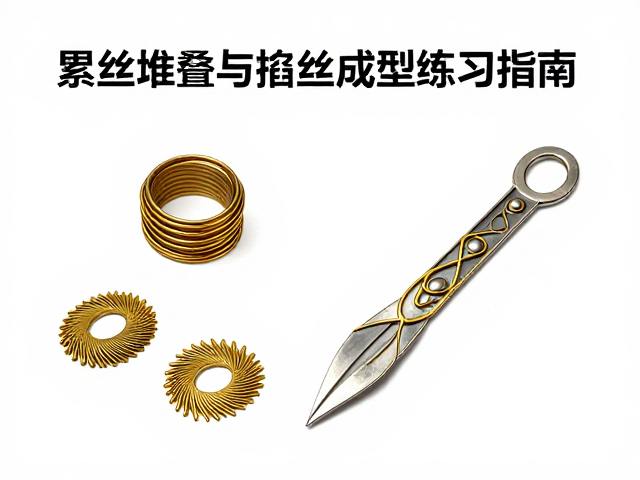
累丝与掐丝工艺对金属材料的延展性与纯度有着严苛要求,传统上多选用999足银或高纯度黄金,这两种金属在反复弯折中不易断裂,能更好地呈现丝线的细腻质感。实际操作中,银丝的直径通常控制在0.2毫米至0.5毫米之间,过细的银丝在堆叠时容易粘连,而过粗的银丝则难以进行精密的掐丝造型。制作前需对金属丝进行退火处理,通过加热后迅速冷却消除内部应力,这一步骤能显著提升金属的柔韧性,是后续造型不崩断的关键前提。
工具的准备需精细且专用,常用的包括镊子、压扁器、切丝器和专用焊膏。压扁器用于将圆形银丝压制成扁平状,以增加堆叠时的接触面积和稳定性;切丝器则需保持刃口锋利,确保切口平整,避免毛刺影响后续焊接质量。工作台面需铺设耐火砖或专用工作台垫,以应对高温焊接带来的冲击。所有工具在使用前需清洁干净,避免油污或杂质混入金属表面,影响最终成品的光洁度与焊接效果。
掐丝成型的核心手法与线条控制
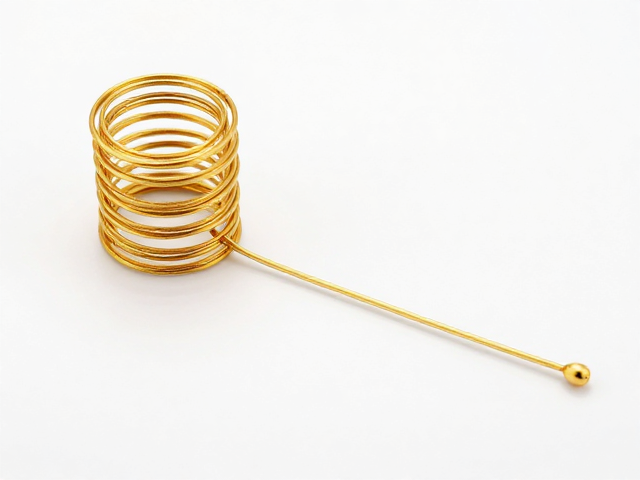
掐丝成型是构建器物轮廓的基础,操作时需将退火后的金属丝在专用模具或硬物边缘进行弯曲定型。手指需保持稳定,利用拇指与食指捏住丝线,通过手腕发力进行弧度控制,避免使用蛮力导致丝线扭曲或变形。对于直线部分,可使用压条辅助,将丝线压在压条与桌面之间滑动,以获得均匀且笔直的线条。复杂曲线需分段处理,每段弯曲后需检查角度与弧度,确保整体造型符合设计稿的几何逻辑。
线条的接合处需经过精细打磨,使用锉刀修整接头,再用细砂纸抛光,确保接缝出平整无缝。对于封闭式图案,首尾相接处需预留微小间隙,以便填充焊药,防止焊接时因焊药过多导致线条膨胀变形。操作过程中需保持丝线清洁,避免手指油脂污染金属表面,这会影响后续焊接时的润湿效果。熟练的掐丝者能通过手感判断金属的受力状态,及时调整力度,确保每一根丝线都处于最佳的成型状态。
累丝堆叠的层叠逻辑与结构稳定
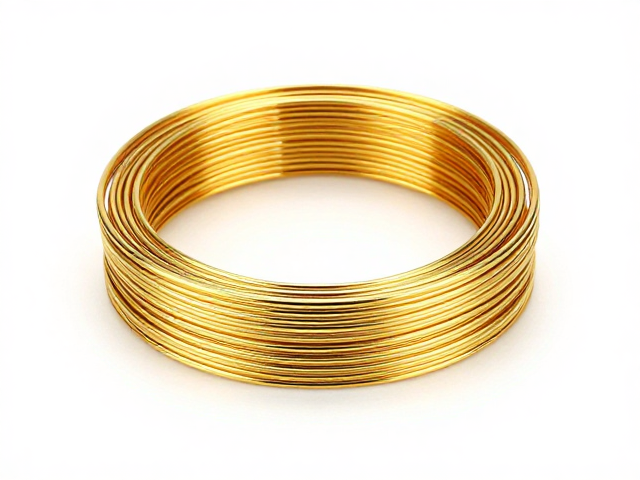
累丝堆叠强调层次感的构建,需根据设计需求将多根金属丝按一定规律排列。常见的堆叠方式有平行排列、交叉编织和螺旋缠绕,每种方式对丝线的间距和张力控制要求不同。平行排列需保持丝线间距离均匀,可使用细竹签或特制夹具辅助定位,防止丝线滑动错位。交叉编织则需注意丝线的上下穿插关系,确保结构紧密且不易松散。堆叠过程中需不断调整丝线位置,利用镊子微调间距,确保整体结构的对称性与稳定性。
堆叠完成后需进行初步固定,通常使用少量焊药在关键节点进行点焊,防止后续操作中结构散架。点焊时需控制火候,避免焊药过多导致丝线粘连或变形。对于大面积堆叠区域,可采用“井”字形或网格状加固结构,增强整体强度。堆叠过程中需关注丝线的应力分布,避免局部受力过大导致金属疲劳或断裂。熟练的操作者能通过观察丝线的光泽变化判断堆叠密度,确保成品既有视觉上的层次感,又具备足够的物理强度。
焊接固定与高温控制技巧
焊接是累丝堆叠与掐丝成型中风险最高的环节,需精确控制温度与焊药用量。银焊膏的熔点低于母材,操作时需使用中性焰,火焰尖端对准焊接部位,避免直接灼烧丝线表面。加热时应均匀移动焊枪,使热量缓慢传导至焊点,待焊药熔化并自然流淌覆盖接缝处后立即移开火焰。对于复杂结构,可采用分段焊接法,先固定主要框架,再处理细节部分,以减少整体受热变形。
焊接过程中需使用助焊剂促进焊药流动,助焊剂需涂抹均匀,避免堆积。焊后需立即清洗残留的助焊剂,防止腐蚀金属表面。对于大面积焊接,可采用“跳焊”法,即在不同位置间隔焊接,分散热量,避免局部过热导致结构变形。焊接完成后需检查焊点是否饱满、无虚焊或漏焊,必要时进行补焊。熟练的焊接者能通过火焰颜色变化判断温度,确保焊药充分融合且不损伤金属基体。
后期打磨与表面处理工艺
焊接与成型完成后,需进行精细打磨以去除氧化层与焊痕。使用从粗到细的砂纸依次打磨,先用1200目砂纸去除明显焊疤,再用2000目以上砂纸抛光表面。打磨时需保持力度均匀,避免局部过度磨损导致形状改变。对于累丝堆叠的缝隙,需使用专用小刷或超声波清洗机清理残留杂质,确保层次分明。打磨过程中需定期擦拭表面,观察金属光泽变化,判断打磨进度。
阶段可采用机械抛光或手工抛光,使用抛光膏配合布轮提升表面光洁度。对于需要保留哑光效果的部位,需严格控制抛光时间与力度,避免过度抛光破坏纹理。成品需经过酸洗或电解清洗去除表面残留抛光膏,再用清水冲洗干净。处理过程中需注意保护金属表面免受划伤,操作台需铺设软垫。最终成品应呈现均匀一致的金属光泽,无明显划痕、氧化斑或焊药残留,符合传统金属工艺品的质量标准。