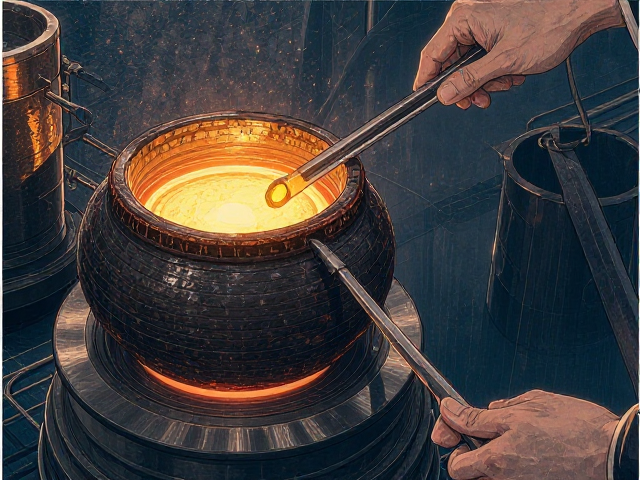
老式黏土坩埚的物理特性与耐温逻辑
老式黏土坩埚通常由高岭土、耐火黏土及熟料按比例混合烧制而成,其核心优势在于优异的隔热性能与相对较低的导热系数。这种材质结构使得热量能更长时间保留在熔池内部,有利于金属在液态下充分融合,减少因温度骤降导致的冷凝缺陷。相较于现代石墨或石英坩埚,传统黏土坩埚对熔融黄金的浸润性较低,这在一定程度上减少了坩埚壁与金液之间的化学反应,从而保持黄金成色的纯净。
在实际操作中,黏土坩埚的孔隙结构会吸收少量助熔剂或杂质,这一特性既可能被视为吸附杂质的优点,也可能因孔隙堵塞影响使用寿命。因此,选用时需关注其烧制密度与裂纹情况,完好的坩埚应无贯穿性裂纹,表面均匀无气孔爆裂痕迹。这种材质的热震稳定性相对较弱,预热过程必须严格遵循梯度升温原则,以避免因内外温差过大导致坩埚开裂报废。
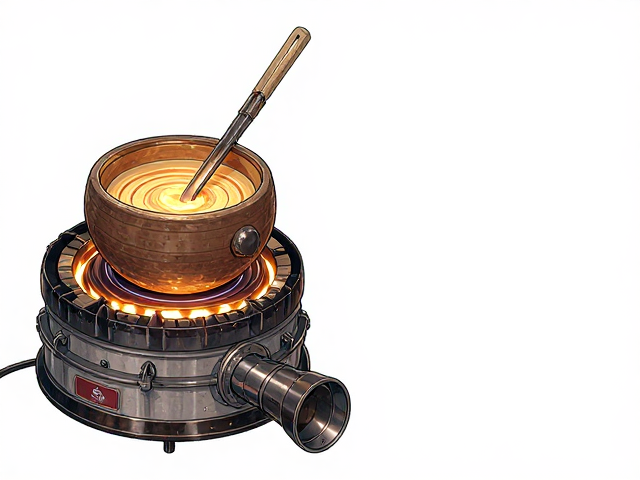
感应熔炼炉的电磁感应加热原理
感应熔炼炉通过高频交流电通过线圈产生交变磁场,使处于磁场中的导电金属坩埚或金属料自身产生感应电流(涡流),进而利用电阻热效应实现自加热。对于非导电的黏土坩埚,炉内通常需放置导电的石墨坩埚或直接使用金属坩埚,但若采用特殊设计的感应炉配合导电坩埚内衬,也可间接加热其中的黄金。黄金作为高导电、高导热金属,在感应场中能迅速吸收能量,升温效率远高于传统电阻炉或燃气炉。
感应加热的显著特点是加热源与物料无直接接触,能量传递通过电磁场耦合完成,这使得温度控制更为精准且响应迅速。黄金的熔点约为1064摄氏度,感应炉可通过调节电流频率和功率,精确维持在金液所需的过热温度范围内。这种非接触式加热方式减少了坩埚材料向金液的污染风险,同时也避免了明火加热可能带来的氧化问题,特别适合对纯度要求较高的黄金熔炼场景。
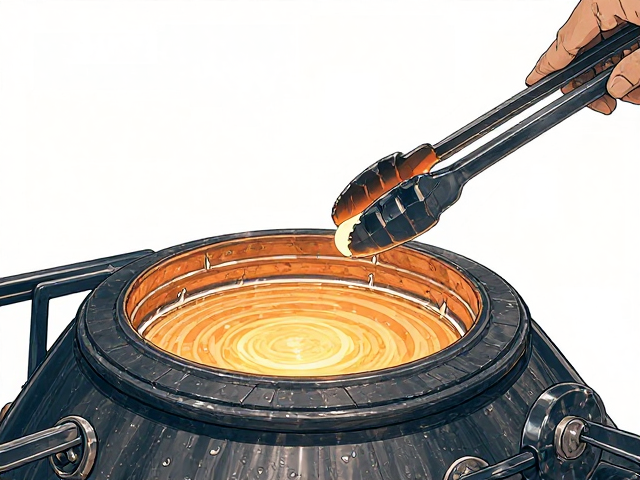
坩埚钳的力学设计与安全操作规范
专用坩埚钳通常由耐高温合金钢制成,其夹持端设计有弧形凹槽或防滑齿纹,以适配不同直径的坩埚口。由于黄金熔炼过程中坩埚温度极高,钳柄部分常包裹隔热材料或设计为长柄结构,以隔绝热量传导,防止操作人员烫伤。夹持力的稳定性至关重要,过紧可能压裂老式黏土坩埚,过松则可能导致坩埚滑落引发严重安全事故。
在使用坩埚钳移动高温坩埚时,需保持动作平稳,避免剧烈晃动导致金液飞溅。老式黏土坩埚在高温下具有一定的脆性,因此夹持点应避开坩埚受力薄弱区域,通常选择在坩埚肩部或中部厚实处。操作前需检查钳口是否有裂纹或变形,确保夹持面清洁无油污,防止高温下油污燃烧或污染金液。良好的工具维护与规范的操作手法是保障熔炼过程安全、连续进行的基础。
黄金熔炼前的预处理与装料细节
熔炼前的黄金原料需经过彻底清洁,去除表面的氧化层、油污及附着杂质,通常使用稀酸清洗或高温烘烤方式处理。对于回收金或含金废料,需根据成分预估熔损率,并计算所需添加的助熔剂(如硼砂)和覆盖剂(如碳酸钠)的比例。助熔剂能降低杂质熔点,形成低熔点炉渣浮于金液表面,便于后续撇渣;覆盖剂则有助于减少金液表面的氧化挥发。
装料时应遵循“先大后小、先硬后软”的原则,大块金料置于底部,小块金片或粉末置于上部,以确保受热均匀,避免局部过热或飞溅。坩埚内装料量不宜超过其容积的三分之二,预留足够空间应对熔炼过程中的膨胀和沸腾现象。对于老式黏土坩埚,还需特别注意装料时的冲击力,轻拿轻放,防止坩埚内壁因机械冲击产生隐性裂纹,影响后续使用安全。
熔炼过程中的温度控制与状态观察
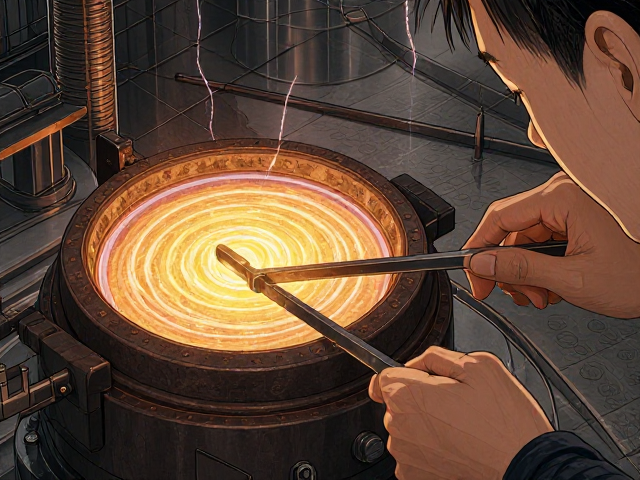
启动感应炉后,应设置梯度升温程序,初期使用低功率预热坩埚,逐步提升功率至熔炼阶段。操作人员需密切观察炉内情况,通过炉门窥视孔监控金料熔化过程。黄金熔化时,表面会形成一层明亮的金属光泽液滴,随着温度升高,液滴融合成大球状,表面覆盖一层薄薄的熔渣。此时需保持温度稳定,避免温度过高导致金液剧烈沸腾或坩埚侵蚀加剧。
在熔炼中后期,需定期使用钢棒轻轻搅拌金液,促进成分均匀混合并排出溶解气体。搅拌动作需轻柔,避免破坏坩埚内壁或溅出金液。当金液表面平静,熔渣完全分离并呈现玻璃态光泽时,表明熔炼过程接近完成。此时需再次确认温度,确保金液处于合适的铸造温度区间,通常为1100-1200摄氏度,以兼顾流动性与抗氧化需求。
浇铸成型与冷却定型要点
熔炼完成后,需迅速将坩埚移至浇铸区,使用坩埚钳平稳倾斜坩埚,使金液沿浇铸口缓缓流入模具中。浇铸过程中应保持流速均匀,避免断流或湍流导致气孔或夹渣。模具需预先预热,以减少金液与模具界面的温差,防止急冷收缩产生的裂纹。浇铸完成后,让坩埚及模具自然冷却,严禁立即用水或冷风强制冷却,以免因热应力导致金锭开裂或坩埚碎裂。
冷却过程中,金液表面会逐渐凝固形成一层硬壳,内部仍可能保持液态,需等待足够时间确保整体完全凝固。对于老式黏土坩埚,冷却时需放置在干燥、平整、耐热的地面上,避免因地面不平导致坩埚倾斜或金锭变形。完全冷却后,小心敲击去除坩埚,取出金锭,检查其表面质量,如有缺陷需进行后续打磨或重熔处理。