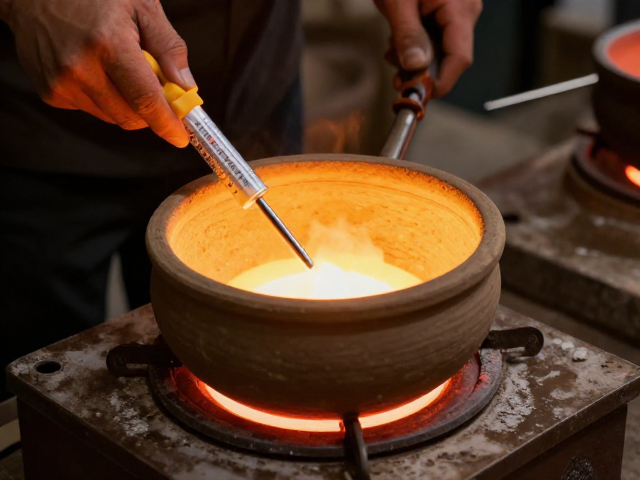
老式黏土熔金坩埚的预处理与干燥工艺
老式黏土坩埚在使用前必须经过严密的干燥处理,这是防止坩埚在高温熔炼过程中因内部水分急剧汽化而发生炸裂的关键步骤。新购置或长期闲置的黏土坩埚内部含有大量吸附水和结晶水,若直接投入高温环境,水蒸气无法及时排出,会导致坩埚结构瞬间崩塌。预处理通常需要将坩埚置于低温烘箱或温和的热源旁,在100℃至150℃的温度区间内缓慢烘烤至少24小时,确保内部水分完全蒸发。这一过程没有捷径,必须严格遵循温度梯度,避免外部温度过高导致坩埚表面硬化而内部潮湿,形成“外硬内软”的危险结构。
除了干燥,坩埚内壁的清洁与涂覆也是决定其使用寿命的重要环节。在干燥完成后,需清理坩埚内壁的粉尘,随后涂抹一层由石墨粉与黏土混合而成的保护剂,或者使用专门的坩埚涂料。这层保护膜能有效隔离金属熔液与黏土坩埚的直接接触,减少化学反应对坩埚本体的侵蚀,同时降低熔液挂壁现象。涂抹时需均匀细致,确保无遗漏死角,待涂料自然风干或经低温烘烤定型后,坩埚便具备了进入熔炼程序的基本条件。
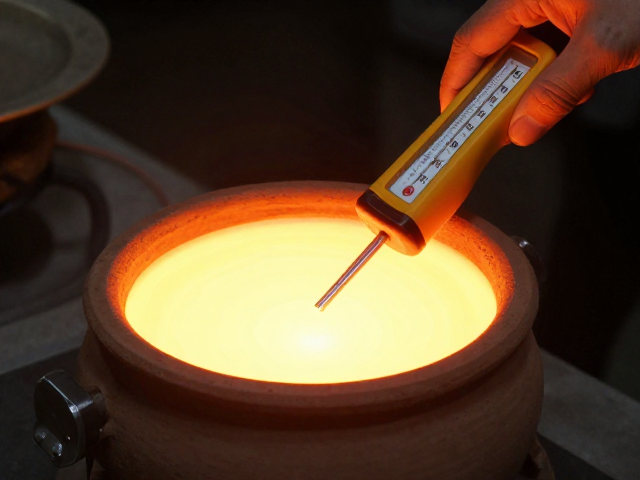
感应熔炼炉的功率设定与升温曲线控制
感应熔炼炉在配合老式黏土坩埚使用时,功率密度的控制直接影响着熔炼效率与坩埚寿命。对于小型实验室或作坊级设备,初始加热阶段建议采用低功率输入,通常设定为额定功率的20%至30%,使坩埚与内部金属原料均匀受热。这一阶段的核心目的是消除温差应力,避免金属块因局部过热产生热冲击,进而传导至坩埚壁引发裂纹。随着温度逐渐上升,当金属开始呈现红热状态并进入软化期,可逐步提升功率至60%左右,加速熔化过程。
当金属完全熔化为液态后,需根据所需温度调整最终功率以维持熔体状态。不同金属的熔点和流动性差异较大,例如黄金的熔点约为1064℃,而铝合金则在660℃左右。操作人员需密切观察熔池表面的氧化膜状态及流动性,若熔体表面形成厚实的氧化皮,需适当提高功率进行精炼或加入覆盖剂保护。整个升温过程中,严禁功率骤增,这种操作极易导致坩埒局部过热而熔融穿孔。合理的升温曲线应呈平滑上升态势,确保热量均匀渗透至坩埚底部及侧壁。
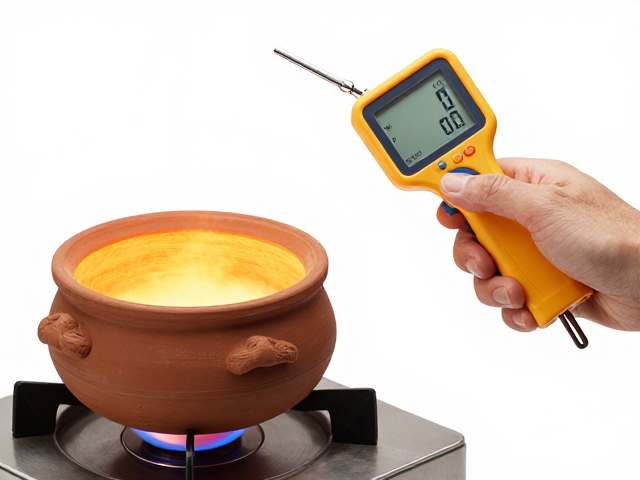
测温枪的数据校准与辐射率设置
使用红外测温枪测量金属熔液温度时,辐射率(Emissivity)的设置是决定数据准确性的核心变量。老式黏土坩埚本身会反射周围环境的热辐射,若直接测量坩埚内壁或熔液表面,错误的辐射率设置会导致读数偏差极大。对于大多数纯净金属熔液,初始辐射率可设定在0.25至0.35之间,但实际测量中,由于熔液表面氧化、杂质存在以及液面波动,有效辐射率会发生变化。因此,在测量前必须确保测温枪镜头清洁,并选择熔液表面相对平静、无强烈反光干扰的区域进行定点测量。
为了获得更精准的温度数据,建议结合熔炼过程中的经验数据对测温枪进行比对校准。在已知熔点的金属(如纯金或纯铝)完全熔化时,记录测温枪显示的数值,若存在偏差,需在设备允许范围内微调辐射率参数或修正温度偏移值。需要注意的是,红外测温枪测量的是物体表面的辐射能量,若熔液表面覆盖有熔剂或氧化层,测得的温度可能低于熔液内部实际温度。因此,最佳实践是在熔液澄清、表面无覆盖物时快速读取数据,并结合炉内热电偶(如有)进行多点验证,以消除单点测量误差。
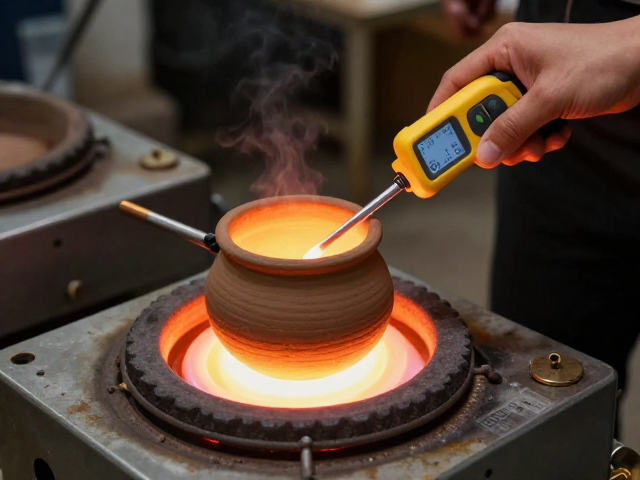
熔炼过程中的动态监控与应急处理
在熔炼进行中,操作人员需保持对炉况的动态监控,重点关注坩埚外壁颜色变化及熔液流动状态。老式黏土坩埚在高温下会逐渐变软,若炉内温度超过坩埚材料的耐火极限,坩埚底部可能出现塌陷或渗漏预兆。此时应立即降低功率,停止加热,让炉内温度自然回落。同时,需观察感应线圈与坩埚之间的耦合情况,确保坩埚放置平稳,避免因倾斜导致熔液分布不均,造成局部过热或倾覆风险。
若发现熔液温度异常升高或坩埚出现异响、裂纹扩展征象,必须执行紧急停机程序。首先切断主电源,停止感应线圈供电,随后通过自然冷却方式降低炉内温度,严禁在高温状态下对坩埚进行水冷或剧烈扰动,以免因热震导致坩埚瞬间粉碎,引发金属熔液飞溅伤人事故。在等待冷却过程中,需保持现场通风良好,排除可能产生的金属烟雾。待炉体完全冷却后,仔细检查坩埚破损情况,分析原因并更换新坩埚,方可进行下一次作业。