熔金前的核心准备与安全规范
老式黏土坩埚的孔隙结构会吸收大量水分,使用前必须进行彻底的烘干处理,这是防止高温下水分瞬间汽化导致坩埚炸裂的关键步骤。将清洗干净的坩埚置于电炉或低温火焰中,以每分钟升温5-10摄氏度的速率缓慢加热,直至坩埚内部完全干燥,这一过程通常需要数小时,不可急于求成。检查坩埚表面是否有细微裂纹或缺角,任何结构性损伤在高温下都可能成为破裂的起点,有瑕疵的坩埚严禁直接投入熔炼作业。
操作环境的通风与防护是安全底线,丙烷与氧气混合燃烧会产生高温且伴随强光,操作区域必须远离易燃易爆物品,并配备灭火器材。操作人员需穿戴长袖纯棉工作服、防护面罩及耐高温手套,面部与手部不得暴露在火焰正前方。氧气瓶与丙烷瓶需保持直立固定,两者间距不小于5米,连接管路无老化漏气现象,确保气体供应稳定且压力符合设备要求,通常丙烷工作压力控制在0.01-0.02 MPa,氧气压力略高以维持火焰稳定性。
火焰调节与坩埚受热技巧
丙烷氧气火焰分为碳化焰、中性焰和氧化焰,熔金作业应使用中性焰,其特征是焰芯清晰,内外焰界限分明,无拖尾。调节阀门时,先通入少量氧气,再通入丙烷,点燃后观察火焰颜色,当火焰呈明亮的蓝白色且无黑烟时,表明混合比例适宜。火焰尖端温度可达2000摄氏度以上,足以熔化大多数金属,但需避免火焰直接冲击坩埚底部中心,以免局部过热导致坩埚壁变薄或熔化。
坩埚放置于炉膛或支架上时,需确保底部平稳,四周留有足够的散热与气流空间。加热初期采用小火焰包裹坩埚底部,使热量均匀传导至整体,随着温度升高,逐渐增大火焰覆盖面积。若熔炼铝、镁等轻质金属,需特别注意金属氧化问题,可撒入少量覆盖剂如氯化钠与氟化钠混合物,减少氧化渣生成。加热过程中严禁随意移动坩埚,以免热应力不均引发破裂。
金属投放与熔炼过程控制
金属块投入坩埚时应分批进行,避免一次性投入大量冷金属导致温度骤降,影响熔炼效率并增加坩埚热冲击。小块金属可直接投入,大块金属需用坩埚钳夹持,缓慢伸入火焰中心预热后再放入熔体中,防止金属块飞溅或撞击坩埚壁。熔炼过程中,金属表面会逐渐形成一层氧化皮,需定期用钢棒轻轻搅拌,促进氧化皮分离并加速熔化。
熔炼温度需根据金属种类精确控制,例如铜的熔点约为1085摄氏度,铝约为660摄氏度,实际操作中需观察金属流动性,当熔体呈镜面状且无固体颗粒时,表明已完全熔化。若熔炼合金,需按成分比例依次加入各组分,后加入的组分应待前序金属完全熔化后再投入。熔炼过程中保持火焰稳定,避免温度波动过大,导致金属成分偏析或坩埚寿命缩短。
坩埚钳的正确操作与倾倒细节
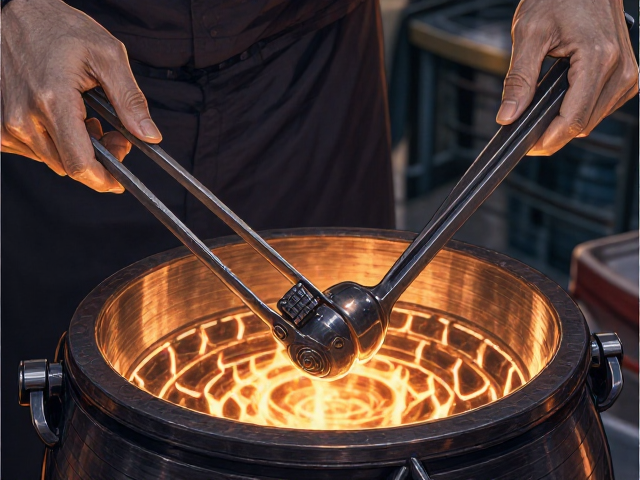
坩埚钳使用前需检查钳口是否平整、无裂纹,弹簧部位是否灵活,确保夹持牢固。夹取坩埚时,钳口应深入坩埚耳部或底部边缘,双手配合,一手握钳柄,另一手扶持钳身,保持坩埚水平。倾倒熔液时,身体站稳,重心前倾,缓慢倾斜坩埚,利用重力使熔液平稳流出,避免快速倾倒导致熔液飞溅或坩埚失衡。
倾倒过程中,熔液出口处易形成“挂渣”,需用钢棒或专用刮勺轻轻引导,确保熔液顺畅流入铸模或容器。倾倒完成后,迅速将坩埚复位,避免熔液残留凝固在坩埚内壁,影响下次使用。若熔液量较大,需分次倾倒,每次倾倒后稍作停顿,观察熔液流动情况,确保无堵塞或断流现象。操作全程保持注意力集中,严禁在倾倒过程中交谈或离开操作台。
冷却处理与日常维护要点
熔炼结束后,坩埚需自然冷却,不可立即用水冷却或置于冷风处,以免热应力导致开裂。冷却过程中,坩埚内残留的金属渣会逐渐凝固,可用钢棒轻轻敲击坩埚壁,使渣块松动脱落。若渣块牢固粘连,可再次轻微加热坩埚,待渣块软化后清除,避免强行铲除损伤坩埚内壁。
日常维护包括定期清理坩埚内壁残留物,检查坩埚厚度变化,黏土坩埚在多次使用后壁厚会逐渐减薄,当壁厚小于原始厚度50%时,建议报废处理。存放时,坩埚应置于干燥通风处,避免受潮,下次使用前仍需重新烘干。记录每次熔炼的金属种类、温度及坩埚状态,有助于分析坩埚寿命规律,优化操作参数,延长坩埚使用周期。