失蜡铸造的核心原理与工艺流程
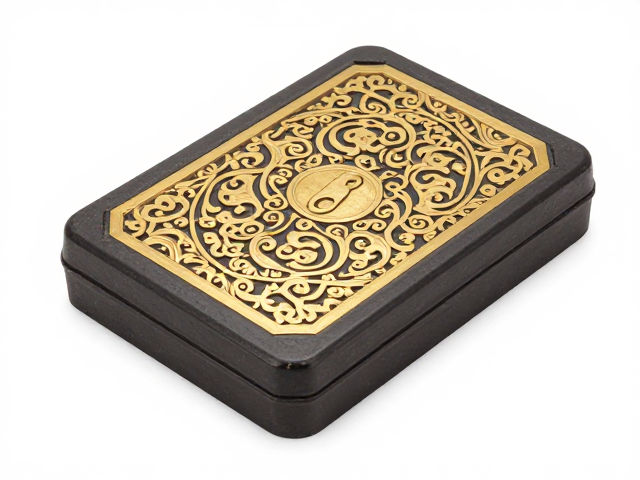
失蜡铸造,又称熔模铸造,是中国古代金属工艺中极为精妙的一种成型技术,其核心在于利用蜡模的可塑性与耐火材料的包覆性,实现复杂纹饰的一次性成型。这一工艺最早可追溯至春秋战国时期,在青铜器制作中已具雏形,至汉代以后逐渐成熟,成为制作高难度金银器及铜器的主流手段。工匠需先用蜂蜡或黄蜡雕刻出所需的器型与纹饰,随后反复涂刷泥浆、草木灰等混合物制成坚硬的外范,待外层硬化后,通过加热或自然干燥使内部蜡料熔化流出,形成与蜡模完全一致的空腔。
在卷草纹的制作环节中,蜡模的雕刻是决定最终成品艺术价值的关键步骤。卷草纹线条流畅、连绵不断,对蜡料的硬度与雕刻刀法要求极高。工匠需选用质地细腻、不易开裂的蜂蜡,在恒温环境下进行雕刻,确保每一处卷曲、叶片转折都圆润饱满。若蜡模出现细微裂纹或变形,后续灌注金属液时极易导致铸件残缺或纹路模糊。因此,传统工艺中常强调“宁薄勿厚”,既保证纹饰细节清晰,又利于蜡模在加热过程中完整排出,避免残留蜡质影响金属流动性。
卷草纹饰的艺术特征与铸造难点
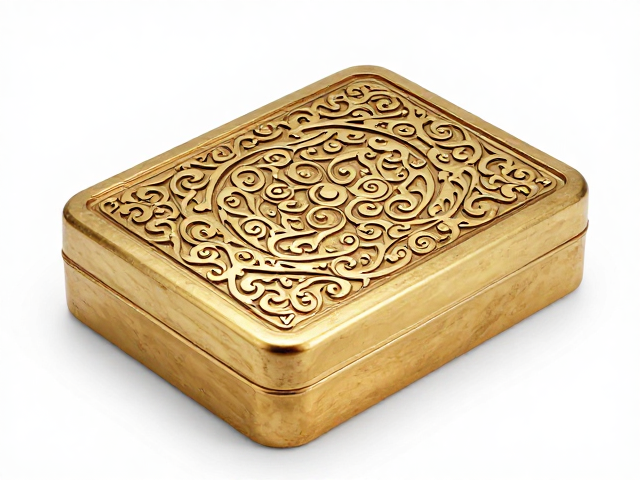
卷草纹作为中国传统装饰纹样之一,源于汉代,盛行于唐宋,其形态多呈S形卷曲,叶片舒展,富有动感与生命力。在失蜡铸造中,卷草纹的立体层次感需通过蜡模阶段的精细打磨来实现。由于金属液在冷却过程中会产生收缩,工匠需在蜡模基础上预留约1%-2%的收缩余量,这一数据需根据所用金属材质(如青铜、黄铜或银)的物理特性进行微调。若收缩率计算失误,卷草纹的叶片边缘可能出现毛刺或变形,严重影响视觉美感。
铸造过程中的温度控制与浇注速度直接影响卷草纹的清晰度。金属液温度通常需保持在所铸金属熔点以上50-100摄氏度,以确保其能充分填充蜡模留下的细微纹饰间隙。浇注时需一气呵成,避免中途停顿导致冷隔或流痕。对于卷草纹中较为细密的缠枝部分,还需采用多次薄层涂刷外范的方式增强模具强度,防止高温金属液冲刷导致范壁破裂。这一工艺对工匠的经验依赖度极高,稍有不慎便可能导致整件作品报废,体现了古法工艺中“技近乎道”的严谨性。
专用密封盒的材质选择与结构设计
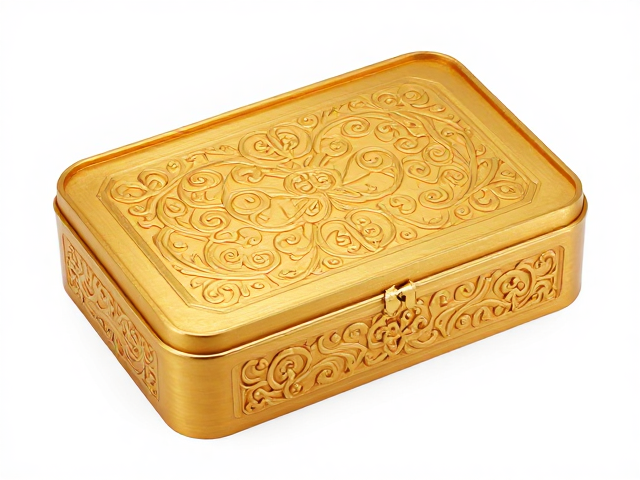
古法失蜡铸造的卷草纹金属制品,因表面常保留原始金属质感或经过特殊做旧处理,极易受到空气中的氧气、湿气及污染物侵蚀,导致氧化变色或锈蚀。专用密封盒的设计需围绕隔绝外界环境变化展开,材质上首选惰性材料,如高纯度聚乙烯(HDPE)或聚丙烯(PP),这两种材料化学性质稳定,不易与金属表面发生反应,且具有一定的柔韧性,便于包裹器物。盒体内部需铺设无酸纸或脱脂棉作为缓冲层,防止金属件在搬运过程中因晃动产生摩擦,损伤卷草纹的精细边缘。
密封盒的结构设计需具备严密的闭合机制,通常采用卡扣式或旋盖式设计,配合硅胶密封圈以确保气密性。盒盖与盒体接触面需设置导流槽,避免冷凝水积聚在盒内。对于大型或异形卷草纹器物,盒内需定制同材质隔板,将器物固定于中心位置,减少移动空间。此外,密封盒应具备一定的抗压能力,以应对仓储或运输过程中的外力冲击。盒体外部需标注清晰的生产日期、材质信息及防潮警示标识,便于长期管理与追溯。
存储环境控制与日常维护规范
密封盒虽能隔绝大部分外界侵害,但存储环境的温湿度仍是决定器物寿命的关键因素。理想存储环境应保持温度在15-25摄氏度之间,相对湿度控制在40%-50%。高温高湿环境易加速金属内部应力释放,导致卷草纹结构松动或表面氧化加剧。建议将密封盒置于远离窗户、空调出风口等温差变化大的区域,避免阳光直射引起盒体老化或内部温度波动。若条件允许,可在存储空间内放置温湿度计,实时监控环境变化,确保数据处于安全区间。
日常维护中,无需频繁打开密封盒,除非进行必要的检查或清洁。每次开启前,需确保操作环境洁净,避免灰尘落入盒内。若发现密封盒密封圈老化或变形,应及时更换,以维持其密封性能。对于长期存放的器物,建议每两年进行一次状态评估,观察卷草纹表面是否有轻微氧化迹象。若出现轻微变色,可使用无水乙醇轻轻擦拭表面,再用软布擦干后重新密封。严禁使用任何含酸性或碱性清洁剂,以免破坏金属表面原有的保护层或纹饰细节。