传统熔金工艺的核心设备解析
老式黏土熔金坩埚与燃气熔金炉的组合,构成了黄金加工中极具代表性的物理熔炼场景。黏土坩埚通常由高岭土、石英砂及耐火黏土混合烧制而成,其核心优势在于极佳的耐高温性能与热稳定性,能承受超过1000摄氏度的高温环境而不易破裂。这种材质具备微弱的透气性,有助于在熔炼过程中排出气体,减少金液中的气孔缺陷。与之配套的燃气熔金炉,多采用丙烷、天然气或专用燃气源,通过调节火焰大小精确控制热输入,相比电炉,燃气炉在局部加热和快速升温方面具有独特的操作灵活性,尤其适合小批量或定制化的金器制作流程。
模具的选择与坩埚规格需严格匹配,常见的模具材质包括铸铁、钢制或高精度石膏模。铸铁模具导热快,适合批量生产标准件,而石膏模则常用于失蜡法铸造,能完美复刻复杂纹路。在实际操作中,工匠需根据金器的重量和形状计算坩埚容量,通常建议填充量不超过坩埚容积的70%,以防止金液在沸腾时溢出。燃气炉的炉膛尺寸也需预留足够的热辐射空间,确保坩埚受热均匀,避免因局部过热导致坩埚开裂或金液成分不均。
熔金前的准备工作与流程规范
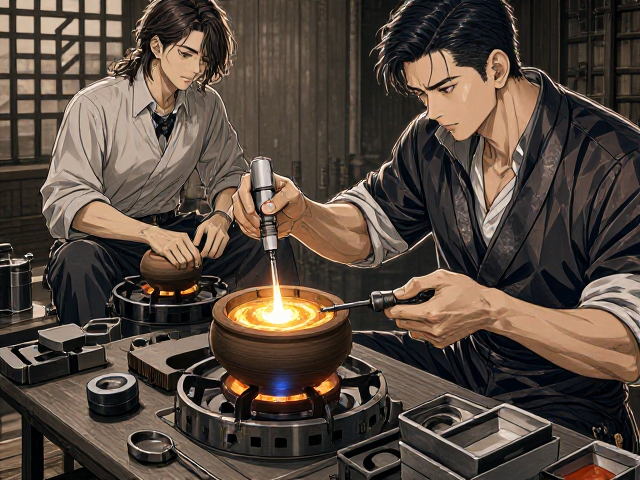
在正式点火前,所有接触金液的工具必须经过严密的干燥处理。黏土坩埚在使用前需进行预热,这一步骤能去除坩�内部残留的水分,防止高温下水分急剧汽化导致坩埚炸裂。预热过程应缓慢升温,直至坩埚呈现暗红色,随后取出冷却至室温或立即投入金料。金料在进入坩埚前需清洁表面,去除油污、氧化物或杂质,通常使用稀酸清洗或机械打磨,确保熔炼后的黄金纯度。燃气炉的喷嘴需定期检查,保持火焰集中且无回火现象,炉膛内不得有易燃杂物,以确保操作安全。
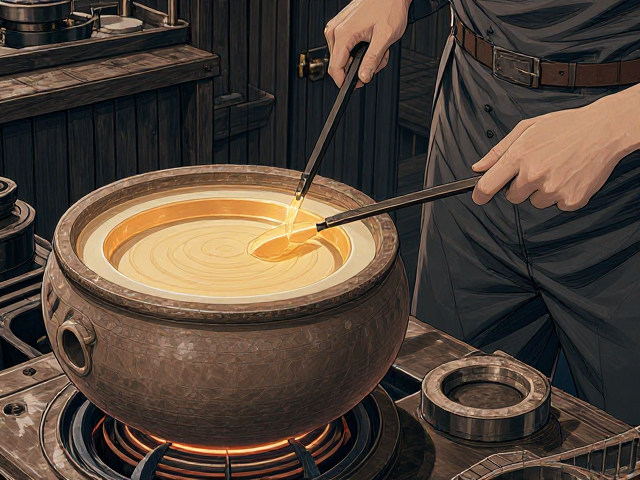
金料投入后,需密切观察火焰颜色与金液状态。随着温度升高,金料逐渐熔化,表面会形成一层氧化渣,此时需使用木炭或专用助熔剂覆盖金液表面,防止氧化并促进杂质上浮。燃气炉的火力控制至关重要,初期使用小火预热,待金料完全熔化后转为中火搅拌,使成分均匀。搅拌过程需使用经过预热的石墨棒或钢棒,动作要轻柔且迅速,避免剧烈搅拌卷入空气产生气泡。熔炼过程中需佩戴防护眼镜和耐高温手套,确保人身安全。
浇注成型与模具处理技巧
当金液达到预定温度且表面光亮无杂质时,即可进行浇注。倾倒金液时,坩埚嘴需紧贴模具浇口,保持连续稳定的流速,避免断流或飞溅。浇注速度不宜过快,以免气体无法排出形成气孔,也不宜过慢,以防金液在浇口处凝固堵塞。对于复杂模具,可采用倾斜浇注或多次浇注的方式,确保金液填充每一个角落。浇注完成后,需等待金液完全冷却凝固,时间根据模具大小和黄金熔点(约1064摄氏度)及环境温度而定,通常需数分钟至十几分钟。
脱模过程中需谨慎操作,避免用力过猛损坏模具或金器。对于石膏模,可用热水浸泡软化后轻轻敲开;对于金属模,则需使用专用脱模剂或机械力辅助。取出金器后,需仔细检查表面质量,如有毛刺、砂眼或变形,需通过打磨、抛光等后处理工序进行修正。模具在使用后需及时清理残留金渣和氧化物,保持清洁干燥,以便下次使用。对于高频使用的模具,需定期检查其磨损情况,及时更换或修复,以确保持续的生产质量。