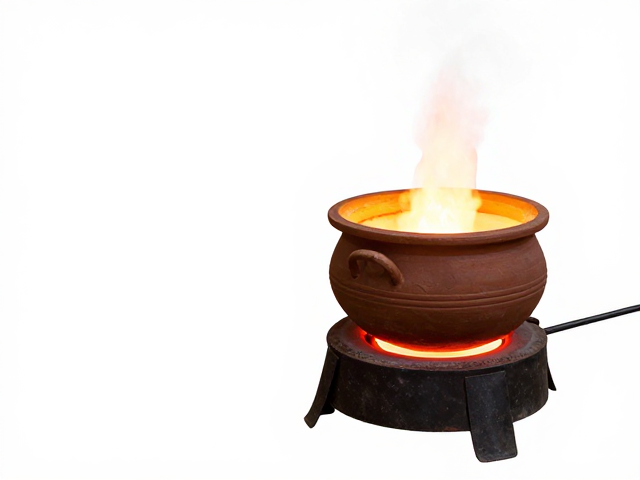
热工原理与能量密度差异
老式黏土熔金坩埚的热传导依赖于外部热源对坩�壁的辐射与对流,热量由外向内逐层传递,这种热惯性使得温度变化相对平缓。黏土材质通常由高岭土、石英砂等耐火材料混合制成,其导热系数较低,难以实现快速升温,但能提供较为均匀的受热环境,适合对温度冲击敏感的材料。相比之下,电弧炉通过石墨电极与炉料之间产生高温电弧直接加热,能量密度极高,局部温度可迅速突破金属熔点,热效率在短周期熔炼中表现显著,但温度控制需依赖严密的电流与电压调节机制。
从物理机制来看,坩埚熔炼属于间接加热,炉气与炉渣会直接影响熔体状态,易发生氧化或吸气现象;电弧炉则可在保护气氛或真空环境下作业,通过电弧辐射直接作用于金属表面,热损失路径较短。这种差异决定了两者在处理不同熔点、不同导热性金属时的适用边界,黏土坩埚更倾向于中小批量、对表面质量要求较高的精细熔炼,而电弧炉则能应对大规模、高能耗的工业化生产需求。
核心选型要素与工况匹配
选型时需重点考量金属种类与熔点特性,黏土坩埚多用于铜、银、金等中低熔点贵金属或合金,其耐温范围通常限制在1300℃至1500℃之间,超出此范围黏土结构易软化塌陷。对于钢铁等高熔点金属,必须选用高功率电弧炉,其电极直径、变压器容量需根据熔炼量精确计算,一般小型实验室电弧炉功率密度需达到每千克金属数千瓦,以确保在合理时间内完成熔化。
炉膛尺寸与坩埚容量的匹配同样关键,黏土坩埚的壁厚直接影响热应力分布,过薄易裂,过厚则升温缓慢,通常建议坩埚容积不超过炉膛有效容积的60%,以预留足够的辐射空间。电弧炉则需关注极距与炉衬厚度,极距过短易造成短路,过长则电弧不稳定,炉衬材料需具备高抗渣性,以应对熔渣对炉壁的侵蚀,选型时需参考金属成分中的硫、磷含量,高硫金属会加剧耐火材料损坏,需配合高碱性炉衬使用。
预热处理与操作规范
黏土坩埚在使用前必须进行充分预热,新制或长期闲置的坩埚含有游离水与结晶水,若直接投入高温环境,水分急剧蒸发会导致坩埚炸裂。标准操作流程要求以每小时20℃至50℃的速率缓慢升温,直至红热状态,保持一段时间排出残余水分,随后方可加入金属料。操作过程中需避免金属块直接冲击坩埚底部,应分层加入,并使用预热过的工具搅拌,防止局部应力集中引发裂纹。
电弧炉的操作核心在于电极的调节与熔池状态的监控。引弧时需采用高频高压或接触引弧方式,初期电流不宜过大,待炉料表面形成熔池后再逐步增加电流密度。加料时需防止冷料直接接触高温炉衬或电极,造成炉衬剥落或电极短路。熔炼过程中需定期观察电弧稳定性,若发现电弧偏斜或剧烈跳动,需调整电极位置或检查炉料堆积形态,确保电弧中心位于炉膛几何中心,以实现均匀加热。
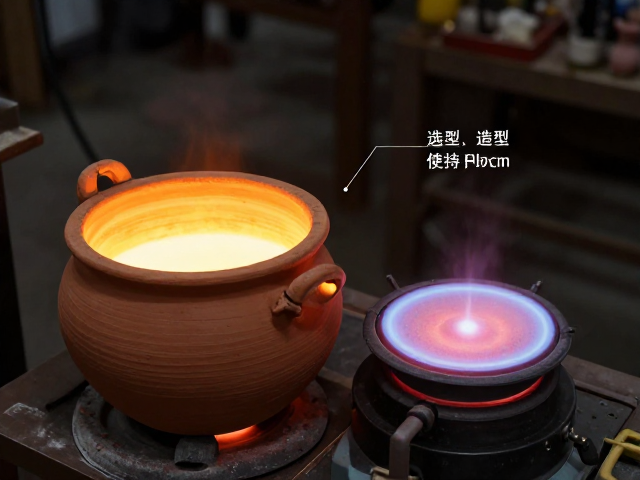
维护周期与失效预兆
黏土坩埚的失效预兆通常表现为表面出现细微裂纹、内壁剥落或整体变形。日常维护需清理坩埚内残留熔渣,避免酸性或碱性渣液腐蚀耐火基质。若发现坩埚底部变薄或透光,表明耐火层已严重损耗,继续使用极易发生漏炉事故,此类坩埚应立即报废。存放时需保持干燥,避免吸湿后强度下降,长期不用应定期烘烤以维持材料稳定性。
电弧炉的维护重点在于电极消耗与炉衬完整性。石墨电极在熔炼过程中会因氧化和机械冲刷逐渐变短,需设置自动送进系统保持极距恒定。炉衬侵蚀会表现为炉壁变薄、炉顶结瘤或炉底凸起,需通过定期测量炉衬厚度来评估寿命。当炉衬侵蚀深度超过设计值的30%,或发现炉底有渗漏征象,必须停炉修补或重砌。此外,需定期检查水冷系统水压与流量,防止因冷却不足导致炉壳过热变形。