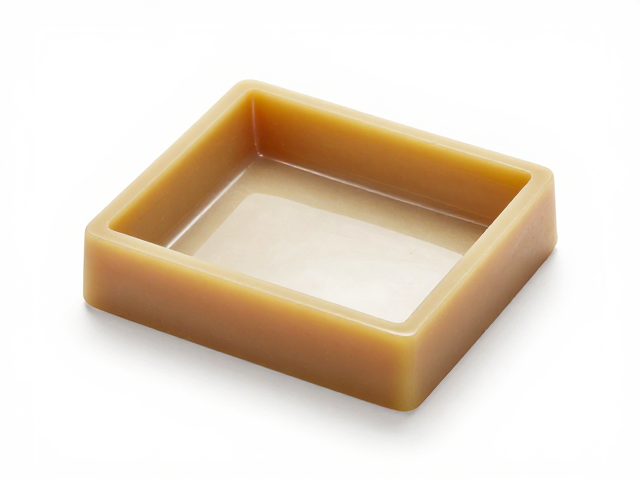
失蜡铸造的核心原理与蜡模制备
失蜡铸造,又称熔模铸造,其核心逻辑在于利用蜡料可熔失的特性,在耐火材料与金属之间构建严密的置换关系。这一工艺最早可追溯至公元前3000年左右的美索不达米亚文明,现代工业中常将其用于高熔点合金或复杂几何形状工件的成型。制作流程始于依据目标物件制作原始模型,随后通过涂挂耐火浆料形成型壳,再经高温烘烤使内部蜡料熔化流出,最终形成与原物完全一致的空腔。
蜡模的质量直接决定了铸件的表面精度与结构完整性。目前行业内普遍使用合成蜡或天然蜂蜡作为基材,通过注射成型技术获得高复制精度的蜡型。在制备过程中,需严格控制蜡料的收缩率与冷却速度,避免因内应力导致蜡模变形或开裂。对于高精度要求的部件,常采用多层蜡片拼接或整体注塑的方式,确保蜡模表面无气泡、无砂眼,为后续型壳制作提供完美的“母本”。
型壳制备与焙烧工艺控制
型壳的构建是失蜡铸造中技术密度最高的环节,其结构通常由面层、过渡层及背层组成。面层多采用高纯度二氧化硅粉与有机硅溶胶混合而成,以确保极高的表面光洁度;背层则加入石英砂或锆砂以提供足够的机械强度。涂挂过程需严格遵循“涂挂-干燥-撒砂-干燥”的循环,每层浆料的粘度、干燥时间及环境温度均需经过严密的参数设定,以防止层间剥离或裂纹产生。
焙烧是赋予型壳最终使用性能的关键步骤,其目的是彻底排除水分、挥发物并提高型壳的高温强度。典型的焙烧曲线包含低温脱水、中温排蜡、高温烧结三个阶段。在1000℃至1200℃的高温区间内,耐火材料发生固相反应,形成稳定的晶体结构。焙烧后的型壳需进行预热处理,通常维持在800℃至900℃,以消除浇注时的温差应力,防止金属液冲击导致型壳破裂,同时减少氧化夹渣缺陷的发生。
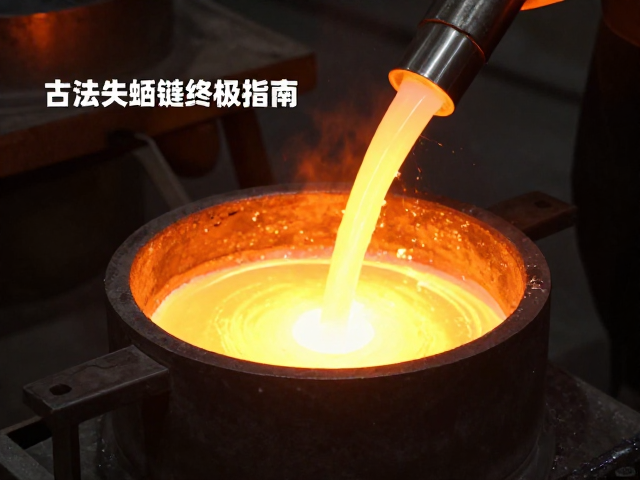
熔炼浇注与金属液行为
金属熔炼需根据合金成分精确计算配料,并严格控制熔体温度与纯净度。对于不锈钢或高温合金,常采用中频感应炉进行熔炼,配合氩气保护或真空环境以降低气体含量。浇注温度的设定需兼顾流动性与凝固特性,过高的温度会增加吸气倾向和粘附型壳的风险,过低则易导致浇不足或冷隔。浇注系统设计需经过严密的流体力学模拟,确保金属液平稳充型,避免湍流卷气。
在金属液注入型壳的过程中,需实时监控浇注速度与断流情况。对于大型或薄壁铸件,常采用压力铸造或离心铸造辅助充型,以优化凝固顺序。浇注完成后,铸件需在型壳内自然冷却,冷却速率直接影响微观组织的形成。快速冷却可能导致硬脆相析出,而缓慢冷却则有助于获得均匀的晶粒结构。冷却过程中需监测温度变化,防止因热应力不均导致铸件开裂或变形。
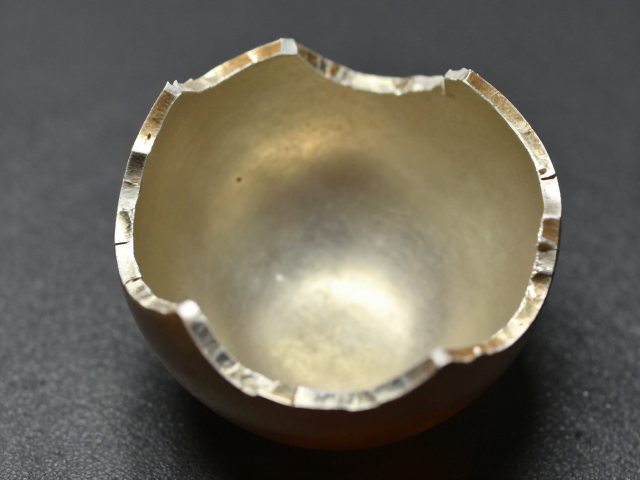
破壳清理与氧化层识别
铸件冷却至室温后,需通过机械敲击、喷砂或高压水射流去除型壳。破壳过程中需严格控制冲击力,避免损伤铸件本体,特别是对于薄壁或精密部位。清理后的铸件表面通常覆盖着一层致密的氧化皮,这是金属在高温下与型壳材料及残留气体发生化学反应的产物。氧化层主要由金属氧化物、硅酸盐及碳质残留物混合而成,其厚度与成分取决于焙烧温度、浇注时间及合金成分。
识别氧化层特征有助于后续处理策略的选择。例如,镍基高温合金表面常形成含铬、铝的尖晶石结构氧化层,硬度极高且致密;而碳钢铸件则易生成疏松的铁氧化物,相对容易去除。通过金相显微镜观察或能谱分析,可准确判定氧化层的成分与结合状态。不同成分的氧化层对酸洗、喷砂或机械打磨的响应截然不同,准确识别是制定有效清理方案的前提,盲目处理可能导致表面损伤或清理不净。
酸洗钝化与化学去氧化
化学去氧化主要依赖酸性溶液与氧化层的选择性反应。对于不锈钢及耐热合金,常采用氢氟酸与硝酸混合酸进行酸洗。氢氟酸能有效溶解硅酸盐类夹杂物,而硝酸则氧化去除金属氧化物。反应过程中需严格控制酸液浓度、温度及浸泡时间,通常在室温至60℃条件下进行,反应时间从数分钟至数十分钟不等。酸洗后需立即进行中和清洗,防止残留酸液引发点蚀或应力腐蚀。
酸洗效果会因合金成分及氧化层状态产生差异。高铬、高镍合金表面易形成钝化膜,需延长酸洗时间或提高酸液活性;而含钛、铌等元素的材料可能产生难溶氧化物,需添加特定络合剂辅助溶解。操作过程中需佩戴严密的防护装备,确保废气有效收集与废液合规处理。酸洗后表面应呈现均匀的金属光泽,无局部腐蚀坑或残留黑斑,为后续抛光提供理想的基底。
机械抛光与镜面效果实现
机械抛光是通过磨料与工件表面的摩擦作用去除微观不平度,逐步提升表面光洁度的过程。抛光流程通常遵循“粗抛-中抛-精抛”的阶梯式策略。粗抛使用较粗的砂轮或百叶片去除酸洗痕迹及宏观缺陷;中抛采用硬质抛光轮配合氧化铝或碳化硅磨料,消除细微划痕;精抛则使用软质绒布轮配合极细的金刚石或氧化铈抛光膏,实现镜面效果。抛光压力、转速及抛光膏用量需根据材料硬度及表面状态动态调整。
镜面抛光的终极目标是消除所有可见划痕,使表面反射率达到特定标准。对于高反射需求的应用,需在精抛阶段采用行星抛光或振动抛光设备,确保复杂曲面及死角部位的均匀处理。抛光过程中需保持环境清洁,防止粉尘嵌入软质金属表面造成二次污染。抛光后的表面粗糙度Ra值通常需控制在0.1μm至0.4μm之间,通过光泽度仪检测,反射率需满足特定行业标准。
表面钝化与长效保护
抛光后的金属表面处于高能态,极易与环境中的氧气、水分发生反应重新生成氧化层。钝化处理通过化学手段在表面形成致密的惰性保护膜,通常是富含铬或铝的氧化物薄膜。对于不锈钢件,常采用硝酸或专用钝化液进行处理,通过电化学作用促进钝化膜的生长与修复。钝化过程需严格控制时间与温度,确保膜层均匀且无过腐蚀现象。
钝化膜的稳定性决定了铸件的长期耐候性与抗腐蚀能力。通过盐雾试验或铜加速醋酸盐雾试验,可评估钝化膜的质量。高质量的钝化膜能有效阻挡腐蚀介质侵入,延长工件使用寿命。对于特殊环境下的应用,如海洋工程或化工设备,可能需结合电泳涂装或真空镀膜技术,构建多重防护体系。钝化后的工件需经去离子水彻底清洗,防止残留化学品影响后续装配或使用。