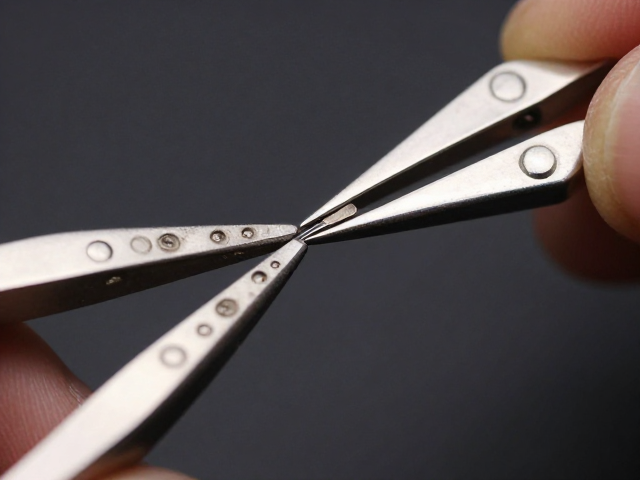
材料特性与焊接前准备
18K白金(即含75%黄金与23%其他金属如钯、银、镍等的合金)在首饰制作与修复中常与铂金或纯金部件结合,其焊接难点在于两种金属熔点差异较大。18K白金的熔点通常在1200°C至1400°C之间,而铂金熔点高达1768°C,这种物理性质的差异要求工匠在操作时必须精确控制热源。若直接使用高温火焰直接烘烤铂金部分,极易导致铂金过熔或变形,因此焊接前的预处理至关重要。
在正式焊接前,需对接触面进行严密的机械固定。对于铆接结构,需先对孔位进行高精度打磨,确保铆钉与孔洞之间无明显缝隙,以减少助焊剂残留和氧化物的生成空间。对于焊接接头,需使用细砂纸或抛光膏将待焊区域彻底清洁,去除油污、氧化层及旧焊料残留。推荐使用稀盐酸或专用中性清洗剂进行超声波清洗,确保金属表面呈现均匀的哑光质感,这是保证焊料能通过毛细作用均匀铺展的基础条件。
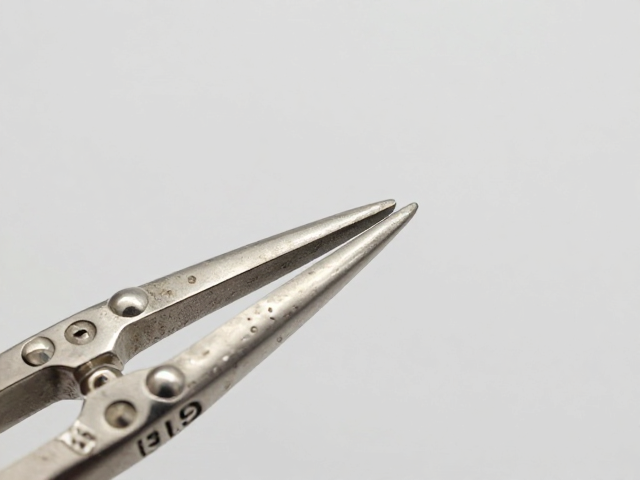
18K白金焊接工艺细节
焊接18K白金通常选用同色系或略高熔点的专用焊药,常见的有18K白中焊或18K白金高熔焊药。焊药的熔点需低于基体金属,以避免在焊接过程中基体金属发生熔损。操作时,使用小型喷枪配合氧气与丙烷或液化石油气混合火焰,火焰中心应呈清晰的锥形,避免使用还原性过强的火焰,以防金属表面产生黑斑或脱氧现象。
加热过程中需采用“整体预热、局部施焊”的策略。先对整个首饰件进行均匀预热,使热量分布一致,避免局部应力集中。随后将焊药置于接头处,用细铜夹或焊笔夹持焊药,待其边缘开始发亮并轻微塌陷时,迅速用火焰轻扫接头区域,利用焊药自身的流动性覆盖焊缝。对于18K白金与铂金的异种金属焊接,需在铂金一侧预先涂抹少量硼砂或专用隔离剂,防止铂金过度氧化,同时需严格控制加热时间,避免18K白金中的银或钯元素挥发导致色差。
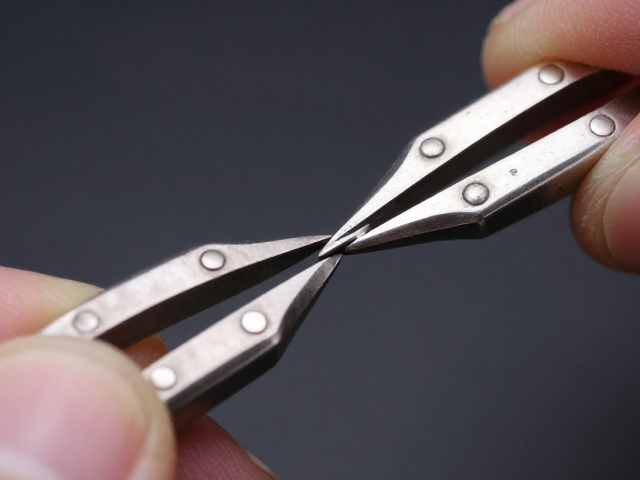
铆接工艺的核心技巧
铆接常用于需要极高强度且无法通过焊接实现连续接头的部位,如链节连接、扣头加固或宝石镶嵌位的加固。铆接前,需根据孔洞直径选择匹配的铆钉,铆钉材质应与首饰主体一致,通常为18K白金或铂金。铆钉长度应略长于孔洞深度,预留出约0.5-1毫米的延伸段用于成型。
成型过程中,使用小型冲针或专用铆接模具对铆钉顶端进行垂直敲击。敲击力度需均匀且垂直,避免倾斜导致铆钉歪斜或孔壁损伤。对于精密部位,可采用“预压-精修”的两步法:先轻敲使铆钉初步固定,再用细锉刀修整铆钉顶端,使其与首饰表面平齐或形成规定的装饰性弧度。铆接完成后,需检查铆接点的稳固性,确保无松动、无尖锐毛刺,必要时使用抛光轮进行精细打磨,使铆接处与主体金属无缝融合。
修复中的应力消除与后处理
焊接与铆接完成后,首饰内部往往存在较大的内应力,若不进行消除,在后续佩戴或再次加工中极易发生开裂或变形。退火是必要的后处理步骤。对于18K白金部件,需在马弗炉中加热至450°C-550°C,保温10-15分钟后自然冷却至室温,或在空气中缓慢冷却以消除应力。对于铂金部件,退火温度需提升至800°C-900°C,但需严格控制时间,避免晶粒过度长大影响强度。
酸洗与清洗是恢复首饰光泽的关键环节。退火后的首饰表面通常覆盖一层氧化皮,需放入稀硫酸或专用酸洗液中浸泡,时间控制在几分钟以内,避免过度腐蚀。取出后立即用大量清水冲洗,再用去离子水漂洗,用无水乙醇脱水干燥。对于精细纹理或镂空部位,可使用超声波清洗机辅助去除缝隙内的酸液残留,确保首饰长期佩戴不致因残留化学物质导致皮肤过敏或金属腐蚀。
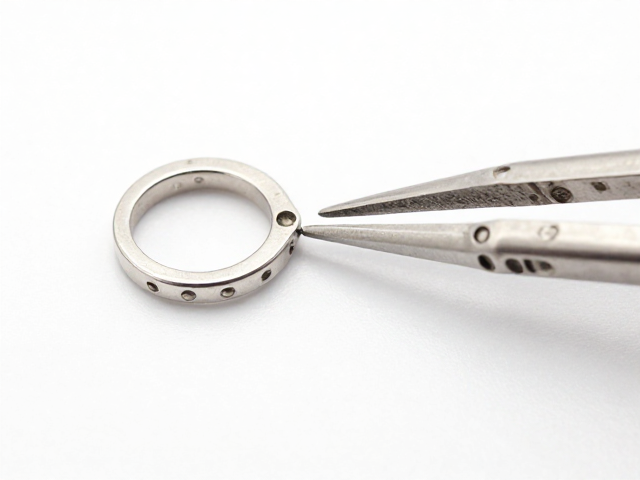
常见缺陷分析与应对
焊接过程中常出现焊料流淌不均、焊缝发黑或基体金属熔损等缺陷。焊料流淌不均多因助焊剂涂抹不当或加热不均导致,可通过增加助焊剂用量、采用分段加热法解决。焊缝发黑通常因氧化严重或火焰还原性过强引起,需调整火焰比例,增加氧化性火焰比例,或在焊接后通过酸洗去除氧化层。
基体金属熔损是异种金属焊接中的常见问题,尤其在18K白金与铂金连接处。若发现熔损,需先清理熔损部位,使用细锉刀修整出微小的凹槽,再填入少量高熔点焊药进行填补。对于严重熔损导致的结构薄弱,建议采用铆接加固而非继续焊接,以恢复首饰的整体强度。所有修复完成后,需进行目视检查与放大镜检测,确保无裂纹、无气孔、无残留助焊剂,符合基本首饰工艺标准。