金属工艺基础:材料特性与工具准备
珠宝制作中的金属工艺是镶嵌稳固性的基石,常见的基材包括925银、K金以及铂金。不同金属的延展性与硬度差异直接决定了加工手法,例如K金硬度较高,在錾刻或推镶时需要更大的力度与更精细的控制,而银质较软,容易在受力过猛时发生不可逆的形变。工具的选择需严格匹配工艺需求,标准的镶口钳、起钉、抛光笔以及不同目数的砂纸是基础配置,高精度的微型台钳能确保在微小件操作中的稳定性,避免手部抖动导致金属变形或宝石受损。
表面处理与预处理是确保后续镶嵌质量的关键环节。金属表面若存在氧化层或油污,会直接影响焊料或粘合剂的附着力。通常需要使用浮石粉或专用抛光膏对金属表面进行精细打磨,直至呈现均匀细腻的哑光或镜面效果。对于需要焊接的结构,需涂抹助焊剂并使用喷枪均匀加热,温度控制需精准,过高的温度会导致金属晶粒粗大,降低强度,而温度不足则无法形成完整的冶金结合,留下隐患。
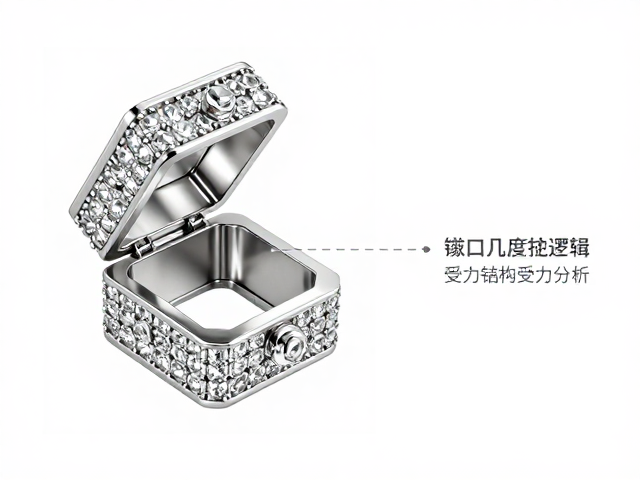
镶口设计逻辑:几何结构与受力分析
镶口的设计核心在于平衡美观与牢固,常见的镶法包括爪镶、包镶、钉镶及微钉镶。爪镶通过金属爪抓住宝石腰棱,适合展示钻石的火彩,但需计算爪与宝石接触点的受力分布,避免单点受力过大导致宝石碎裂。包镶则将金属边沿包裹宝石侧面,防护性极佳,适合镶嵌硬度较低或易碎的宝石,如祖母绿或红宝石,但需预留足够的金属厚度以应对日常佩戴中的碰撞。
几何结构的稳定性依赖于精密的计算,镶口的内径需略小于宝石直径,通常预留0.1至0.2毫米的间隙,利用金属的弹性回弹力固定宝石。对于群镶款式,各镶口之间的间距需保持一致,以确保视觉上的节奏感与结构的整体性。在设计阶段,需考虑宝石的切工形状,圆形明亮式切割与异形切割(如椭圆形、梨形)在镶口边缘的处理上有所不同,异形切割的尖角处需设置保护性金属结构,防止尖端因外力崩裂。
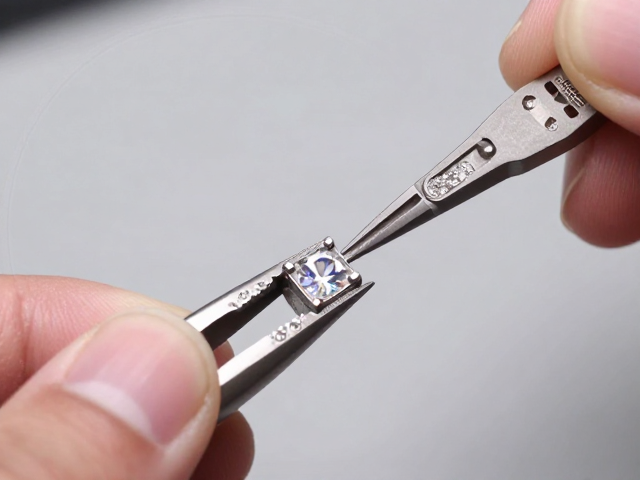
实操技巧:镶嵌手法与细节处理
微钉镶要求工匠使用极细的钉头在金属表面敲出微小的凸起,再将宝石嵌入其中。操作时需保持手部绝对稳定,使用高倍放大镜观察,钉头的高度需略高于宝石表面,随后用抛光笔轻轻推压,使金属边缘贴合宝石腰部。此过程需分次进行,每次推压幅度极小,避免一次性用力过大导致金属断裂或宝石移位。对于高硬度宝石,如钻石,需格外注意敲击力度,防止冲击力传导至宝石内部引发隐性裂纹。
包镶与爪镶的最终定型阶段,抛光与修整至关重要。使用不同硬度的抛光刷清理镶口内部的金属碎屑,确保宝石与金属接触面无缝隙,避免灰尘积聚导致松动。对于爪镶,需检查每个爪的尖端是否圆润,避免尖锐边缘勾挂衣物或皮肤。完成镶嵌后,需进行最终的质量检查,轻轻摇晃宝石观察是否有晃动,使用放大镜检查金属边缘是否有裂纹或变形,确保每一件作品在结构完整性与外观精致度上均符合高标准要求。