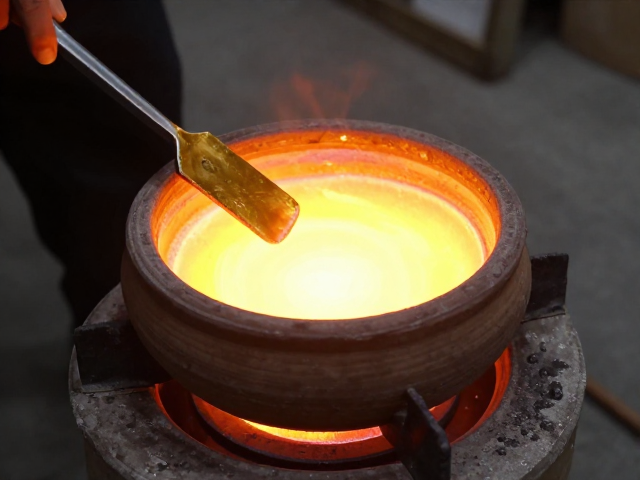
老式黏土熔金坩埚的选材与预处理逻辑
老式黏土坩埚主要由耐火黏土、石英砂及熟料按比例混合制成,其核心优势在于低廉的成本与极佳的抗热震性能,适合小批量或间歇性的黄金熔炼作业。在正式使用前,必须对坩埚进行严密的干燥处理,通常需在低温环境下自然风干数日,随后置于熔炉中以50℃至100℃的梯度缓慢升温,彻底排出内部水分,防止高温下水分急剧气化导致坩埚炸裂。这一预处理步骤是确保坩埚寿命的关键,未经充分干燥的坩埚在接触熔融金属时极易因应力不均而失效。
坩埚的内壁清洁度直接影响黄金成色,新制或长期使用的坩埚内壁常残留氧化物或杂质,需在预热阶段通过喷吹氧化焰进行初步烧红,利用高温氧化作用剥离表面疏松层。实际操作中,建议选用厚度适中、无肉眼可见裂纹的坩埚,过厚的坩埚导热慢,延长熔化时间增加能耗;过薄则强度不足,易受机械冲击损坏。对于直径在10-15厘米的常规熔金坩埚,其壁厚通常控制在8-12毫米之间,这一尺寸规格能平衡热传导效率与结构稳定性。
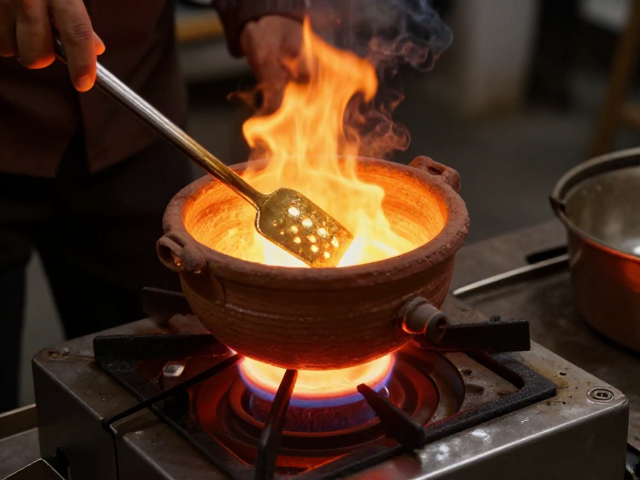
燃气熔金炉的热工特性与火焰控制
燃气熔金炉多采用丙烷或天然气作为热源,通过专用喷嘴喷出高温火焰,其核心在于对氧化焰与还原焰的精准切换。黄金熔点约为1064℃,燃气炉需提供持续且集中的高温区,通常喷嘴距离坩埚底部保持1-2厘米的最佳加热距离,以确保热量高效传递。火焰颜色是重要的调控指标,理想的熔炼火焰应呈现明亮的蓝白色核心,若火焰偏黄或发红,往往意味着燃烧不充分或氧气混合比例不足,可能导致坩埚受热不均或黄金表面氧化。
在升温过程中,炉内温度需遵循阶梯式上升原则,避免冷坩埚瞬间承受剧烈温差。初期使用中性焰预热坩埚整体,待温度升至500℃左右后,调整空气进气阀,增强氧气供应,转为强氧化焰,使火焰包裹坩埚底部及下部侧壁。这种操作有助于快速提升坩埚内物料温度,同时利用氧化气氛去除部分低熔点杂质。燃气压力需保持稳定,过高的压力会导致火焰冲刷坩埚内壁,加速耐火材料侵蚀,过低则无法达到预定熔炼温度,影响黄金流动性。
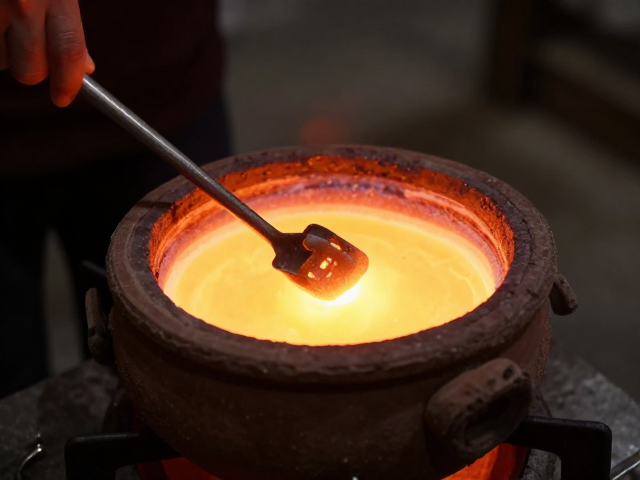
熔炼过程中的除渣与流动性管理
黄金在熔融状态下会与空气中的氧气反应生成氧化金,同时杂质如铜、银等也可能形成氧化物浮于表面,形成熔渣。除渣勺通常由耐高温石墨或不锈钢制成,勺柄需足够长以操作安全,勺头设计为扁平状以便刮除表面浮渣。在黄金完全熔化并呈现明亮镜面状态后,需迅速使用除渣勺轻轻撇去表面氧化层,动作需轻柔,避免搅动熔融金属导致空气卷入形成气孔。
除渣操作需结合助熔剂的使用,硼砂是常用的助熔剂,它能与金属氧化物结合形成低熔点的硅酸盐熔渣,便于分离。加入硼砂后,熔体表面会形成一层流动性较好的玻璃态覆盖层,进一步隔绝空气,减少黄金氧化。此时需观察熔体流动性,若熔渣过于粘稠,可适当提高温度或增加硼砂比例,确保渣金分离彻底。除渣后,熔体应保持静止片刻,观察是否有气泡冒出,以判断内部气体是否完全排出,为后续浇铸做好准备。
黄金熔液的状态识别与浇铸要点
黄金熔液的状态识别依赖于视觉特征,完全熔化的黄金液滴在坩埚中呈银白色明亮球状,表面光滑如镜,无任何暗淡或结块现象。当加入硼砂后,熔液表面覆盖一层透明或微黄色的玻璃态熔渣,此时熔液流动性极佳,倾斜坩埚时熔液呈片状流动,无迟滞感。若熔液表面出现黑色斑点或浑浊,表明氧化严重或杂质未除净,需重新调整火焰进行精炼或补充助熔剂处理。
浇铸过程中,坩埚倾倒数需平稳均匀,避免急停或剧烈晃动导致熔液飞溅或卷入空气。浇铸口应预热至暗红色,防止冷金属接触导致浇道凝固堵塞。熔液流入铸模时,应保持连续不断的流股,直至熔液即将流尽时缓慢停止倾倒,利用余温使浇道内的金属凝固,形成完整的浇冒口系统。浇铸完成后,需等待坩埚及铸模自然冷却,不可强行加速冷却,以免因热应力导致铸件开裂或坩埚损伤。