累丝工艺的核心逻辑与材料预处理
累丝堆叠技法源于传统金银细工,其核心在于将极细的金、银或铜丝通过扭曲、编织、堆叠等物理形态变化,形成具有丰富层次感和立体感的金属结构。这一过程并非简单的材料堆砌,而是依赖于金属丝在微观层面的应力分布与宏观形态的精确控制。在实际操作前,材料的选择至关重要,通常选用纯度较高的软态金属丝,如999足金或高纯度银丝,因为高纯度金属具备良好的延展性,能在反复弯折和堆叠中不易断裂,同时便于后续焊接时的熔合。
材料进入工序前必须进行严密的退火处理,以消除金属在拉丝过程中产生的加工硬化效应。退火温度的控制需严格依据金属种类设定,例如银丝退火通常需在暗红色状态下(约500-600摄氏度)均匀受热后迅速投入冷水或空气中冷却。这一步骤决定了金属丝的后续可塑性,若退火不足,丝材过脆,在堆叠编织时极易崩断;若退火过度,金属晶粒粗大,会影响最终成品的表面光泽度和强度。预处理阶段的严谨性直接决定了累丝结构的稳定性。
堆叠编织的结构稳定性构建
累丝堆叠的难点在于如何在没有刚性骨架的情况下,仅凭丝材自身的张力维持复杂造型。工匠通常采用“绞丝”与“编结”相结合的方式,将多股细丝绞合成具有一定硬度的粗丝,或通过经纬交织形成网状基底。在堆叠过程中,丝材之间的接触点必须保持极高的贴合度,任何微小的缝隙都会在焊接时形成虚焊点,导致结构松散。因此,编织时的张力控制需要极其均匀,工匠需通过手指感知丝材的松紧,确保每一层堆叠都紧密相依,形成类似弹簧或编织篮筐的自支撑结构。
结构内部的支撑设计是累丝工艺的另一大要点。对于体积较大或悬空部位,内部往往需要预留极细的实心金属芯或采用螺旋缠绕的方式提供内在支撑。这种内部骨架与外部累丝层之间保持着微小的间隙,既保证了视觉上的通透感,又通过物理限位防止丝层在受力时发生不可逆的形变。工匠需预先计算金属丝的热膨胀系数,确保在后续加热焊接过程中,内部骨架与外部累丝层能同步收缩,避免因应力不均导致结构扭曲或开裂。
焊接温度的微观控制策略
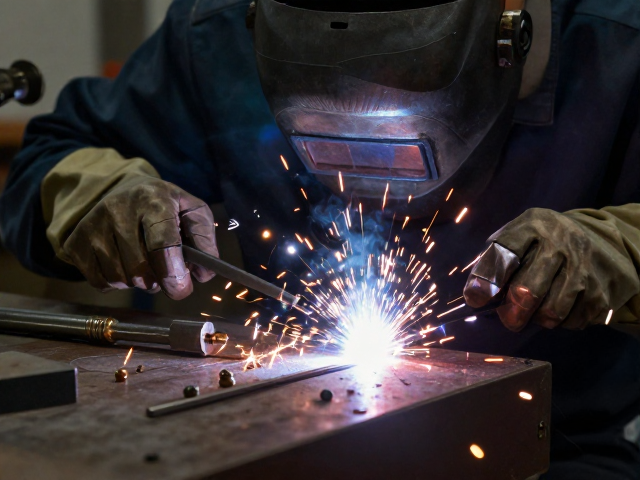
焊接是累丝工艺中风险最高的环节,温度控制的核心在于区分固相焊接与液相焊接的界限。对于金银累丝,传统上使用银焊料或金焊料,其熔点低于基体金属。焊接时的火焰需调整为中性焰,火焰尖端温度需精准控制在焊料熔化但基体金属不熔化的区间。例如,使用液化石油气与氧气混合的焊枪,火焰温度可达3000摄氏度以上,但工匠通过调节气体比例和距离,使工件局部受热温度维持在700-800摄氏度(以焊料熔块流动为准),避免高温导致细丝氧化或变形。
助焊剂的涂抹与去除也是温度控制的一部分。助焊剂能降低焊料表面张力,促进其流入丝材缝隙。在加热过程中,需观察助焊剂的状态变化,当助焊剂由粉末状变为透明玻璃状并流动时,表明温度已达到最佳焊接窗口。此时需迅速送入焊料,利用毛细作用使焊料填充丝材间的微小空隙。若温度过低,焊料无法流动,形成焊瘤或虚焊;若温度过高,焊料过度流淌,导致累丝结构塌陷或丝材粘连成块,失去工艺美感。
焊后处理与表面完整性修复
焊接完成后的冷却方式直接影响累丝结构的应力释放。快速冷却可能导致金属内部产生热应力,使细丝发生微裂纹或变形。因此,工件通常需自然冷却至室温,或在特定介质中进行缓冷处理。冷却后,工件表面会覆盖一层氧化皮和残留的助焊剂,需通过酸洗或机械打磨去除。酸洗过程中,需控制酸液浓度和时间,避免酸液渗入累丝缝隙造成腐蚀或残留,影响后续抛光效果。
表面修复阶段需特别注意保护累丝的立体层次。使用不同目数的砂纸或抛光轮时,需采用轻柔的打圈方式,避免用力过猛导致细丝压平或断裂。对于精细部位,常使用软毛刷配合抛光膏进行手工打磨,以保留丝材原有的纹理和光泽。最终成品需经过超声波清洗,确保无抛光蜡残留。经过严格的热处理和表面处理,累丝堆叠结构不仅能保持其复杂的几何形态,还能在长期使用中抵抗氧化和磨损,展现出金属工艺特有的精致与稳固。