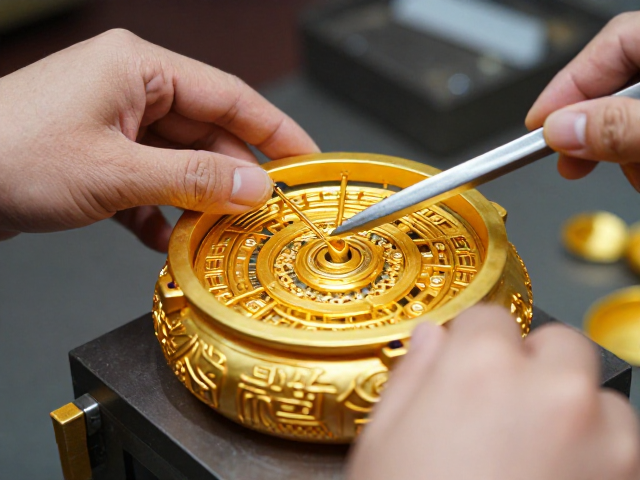
古法失蜡铸造的精密逻辑与核心工序
失蜡铸造,又称熔模铸造,是中国古代金属工艺中极具代表性的成型技术,其核心原理在于利用蜡模的可塑性解决复杂器物的成型难题。工匠首先使用蜂蜡或黄蜡等材料,通过手工雕刻或模具压制制作出所需器物的实心模型,这一阶段被称为“制模”,要求极高的细节还原能力,任何微小的瑕疵都会在后续步骤中被放大。随后,工匠使用特制的泥料对蜡模进行多次包裹和涂挂,每一层泥浆都需要经过严密的干燥和固化过程,形成坚固的外壳,这一过程被称为“制壳”。对于大型或结构复杂的器物,外壳通常需要经过多次涂挂和烧结,以确保其在高温下具备足够的强度和透气性。
当泥壳完全干燥并经过高温烘烤后,内部的蜡料会受热熔化并从预留的孔洞中流出,此时泥壳内部便形成了一个与原始蜡模形状完全一致的空腔,即“型腔”。这一去蜡步骤是失蜡法的关键,它确保了铸造过程中金属液能够完全填充预设的空间。随后,经过高温焙烧的泥壳被置于铸造炉中,温度通常控制在所铸造金属的熔点附近。液态金属被注入型腔,替代被移除的蜡模空间。随着温度的降低,金属在型腔内凝固成型,此时整个器物与泥壳融为一体,等待后续的脱壳处理。
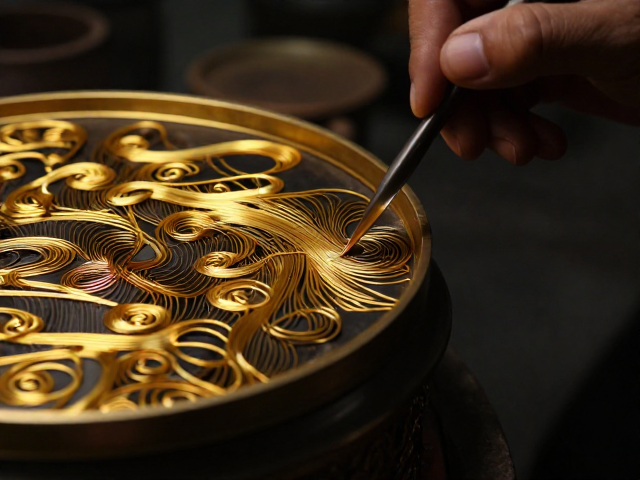
掐丝锻造的金属延展与线条美学
掐丝工艺与失蜡铸造在金属加工领域代表着两种不同的材料处理逻辑,前者侧重于金属板材的延展性与表面装饰,后者侧重于立体结构的成型。在掐丝锻造中,工匠首先需要将金、银或铜等金属锭通过锤打、轧制等方式制成厚度均匀的薄片,再进一步切割成极细的金属丝。这些金属丝需要具备极高的柔韧性和强度,以便在后续操作中能够弯曲、扭转并固定成预设的图案。这一过程对工匠的手指力度和工具掌控有着极高的要求,细微的力度变化会导致金属丝出现折痕或断裂,直接影响最终成品的精细度。
在成型阶段,工匠使用镊子等专用工具,将金属丝严格遵循设计图样,一根根铺设在金属胎体表面。这种技艺常见于景泰蓝等传统工艺中,金属丝不仅构成了图案的轮廓,更起到了分隔釉料、防止流淌的作用。金属丝与胎体的结合通常通过高温烧结实现,在加热过程中,金属丝底部与胎体发生微观层面的冶金结合,形成牢固的连接。随后,工匠会在由金属丝划分出的不同区域内,填充不同颜色的矿物釉料。每一次填充和烧结都是一次考验,釉料在高温下熔融流动,必须严格控制在金属丝围成的边界内,不能溢出或出现气泡。
技艺传承中的材料科学与工艺标准
古法金属工艺的背后,隐藏着严密的材料科学基础。失蜡铸造中使用的包埋材料,传统上多由高岭土、石英砂和草木灰混合而成,不同比例的材料配比直接影响型壳的透气性和耐火度。如果包埋料中石英含量过高,型壳在高温下可能发生相变膨胀,导致铸件表面出现毛刺或尺寸偏差;而草木灰中的助熔成分则有助于提高型壳的致密性。现代工艺研究已对这些传统配方进行了量化分析,但许多老字号工坊仍坚持使用经过长期实践验证的传统配比,以保留器物特有的质感与光泽。
在掐丝与釉料烧制环节,温度控制是决定成品成败的核心变量。不同的金属丝材质(如金、银、铜)具有不同的熔点和氧化特性,烧制温度必须精确匹配。例如,铜胎掐丝在烧制过程中容易氧化发黑,需要加入特定的助熔剂或使用还原性火焰进行保护。釉料的成分也经过严密的计算,二氧化硅、硼砂、长石等原料的比例决定了釉面的硬度、光泽度以及颜色在高温下的稳定性。历史上著名的官造器物,其釉色稳定、历经百年不褪色,正是得益于对材料配比和烧制曲线的极致把控。
历史脉络中的工艺演变与实物见证
追溯失蜡铸造的历史,早在春秋战国时期,青铜器铸造中已见端倪,而真正成熟并广泛应用于复杂造型器物是在汉代以后。著名的汉代错金银铜器中,部分构件便采用了失蜡法成型,其纹饰繁复精细,远超当时的范铸法极限。到了明清时期,随着金属工艺技术的精进,失蜡法在佛像铸造、宫廷陈设器的制作中达到了顶峰。北京故宫博物院藏有的明代宣德炉,其部分复杂纹饰和加厚部位的处理,均体现了失蜡铸造在控制壁厚和细节表现上的优势。这些实物不仅见证了技术的演进,也提供了可核验的工艺特征,如焊痕的处理、型芯痕迹的消除等。
掐丝工艺的演变同样有着清晰的脉络。唐代金银器中已出现简单的掐丝装饰,但尚未形成严密的体系。元代国力强盛,国师阿尼哥将尼泊尔及印度地区的金属工艺传入中原,与本土技艺融合,逐渐形成了具有中国特色的掐丝珐琅工艺。明代景泰年间,这一工艺达到第一个高峰,器物胎体厚重,釉色深沉。清代乾隆时期,掐丝技艺更加细腻,线条流畅,色彩丰富,出现了大量大型陈设器。通过对比不同历史时期的出土文物和馆藏珍品,可以清晰观察到金属丝粗细、焊接点形态以及釉面气泡特征的变化,这些细节构成了判断工艺年代和来源的重要依据。