材料准备与基础工具清单
进行老式圆孔金银拉丝板成品组装前,需梳理齐备的五金配件与基础工具。核心材料包括规格匹配的圆孔金银拉丝板、高纯度无氧铜线(建议选用直径0.5mm至1.0mm的单芯硬线以确保持久稳固),以及用于固定的微型铜钉或高强度环氧树脂胶。工具方面,除常规的手持锉刀、细砂纸(600目至1000目)外,还需准备尖嘴钳、压接钳以及微型台钳,部分精细作业还需借助放大镜或高显色性台灯,以便观察拉丝纹理与铜线嵌入状态。
所有金属部件在组装前需经过严格的表面预处理。拉丝板表面虽已有装饰性纹理,但加工过程中残留的油污与金属碎屑会直接影响铜线固定的牢固度及最终视觉效果。使用无水乙醇或专用金属清洁剂擦拭板面,待其完全挥发干燥后,方可进行后续步骤。铜线若存在氧化层,需先用细砂纸轻轻打磨接触部位,露出金属光泽,这能显著提升铜钉压接后的摩擦力或胶粘剂的附着力,确保成品在长期使用中不松动、不脱落。
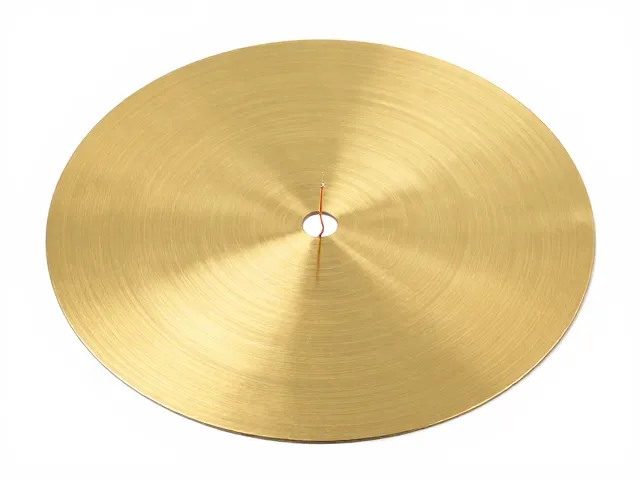
铜线嵌入定位与初步固定
定位是确保圆孔与铜线完美契合的关键环节。将处理好的铜线穿过拉丝板预留的圆孔,注意铜线长度应预留出足够的折弯余量,通常建议每孔预留2-3厘米的操作空间。使用尖嘴钳夹住铜线末端,将其穿过圆孔后,在板材背面进行初步弯折。此步骤需严格控制弯折角度,避免铜线过度拉伸导致变细或产生微裂纹,同时要保证铜线正面部分平直,与拉丝板的平面保持最佳贴合度,防止因受力不均导致板材变形。
初步固定阶段,若采用物理压接方式,需使用微型压接钳或专用冲头,对背面弯折处的铜线施加垂直且均匀的压力。操作时,台钳需稳固夹持板材,避免施力过程中板材移位造成圆孔扩大或边缘崩裂。压接力度需适中,既要使铜线与圆孔内壁紧密咬合,又不可因压力过大导致拉丝纹理被破坏或铜线断裂。若采用胶粘固定,则需在铜线表面涂抹微量高强度金属胶,待胶体半干定型后,再进行二次加固,确保其在无额外紧固件的情况下仍能保持稳定的结构。
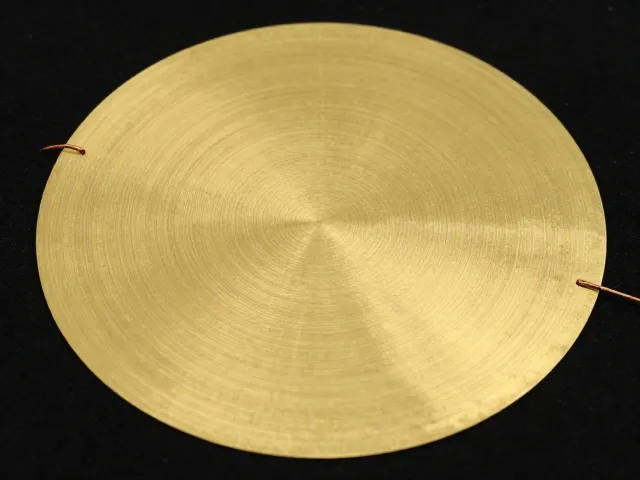
精细打磨与纹理修复
压接或固定完成后,铜线接头出往往存在毛刺或轻微凸起,需进行精细打磨以提升成品质感。选用600目至1000目细砂纸,沿拉丝纹理的方向进行单向打磨。这一步骤至关重要,因为逆向打磨会破坏拉丝板原有的装饰效果,导致视觉上的杂乱与不协调。打磨时需力度轻柔,重点处理铜线与板材交接的缝隙处,去除溢出的胶体残留或金属毛刺,直至触感平滑,无明显刮手感。
在打磨过程中,需密切关注拉丝板的原始色泽与光泽度。金银拉丝板通常经过特殊氧化或镀层处理,过度打磨可能导致局部褪色或光泽不均。若发现局部瑕疵,可使用同色系的金属修补漆或专用保养剂进行微调。对于铜线固定点,若压接痕迹明显,可使用极细的锉刀轻轻修整边缘,使其与板材表面过渡自然。整个打磨过程应分阶段进行,每完成一处打磨,立即用软布擦拭检查,确保不留下明显的划痕或污渍,保持整体的精致度。
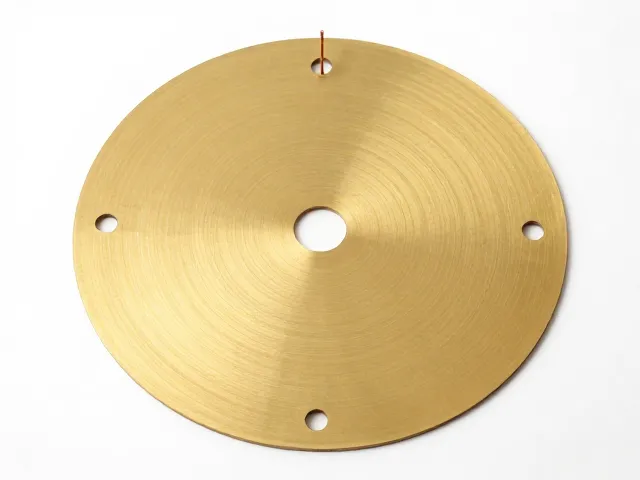
成品组装与结构加固
当单块板材的铜线固定与表面处理完成后,进入整体组装阶段。将多块处理好的拉丝板按照设计图纸进行拼接,确保圆孔对齐及铜线走向符合预期布局。若为大面积装饰面板,需使用隐形连接件或微型螺丝从背面进行加固,避免正面出现明显的固定痕迹。组装时需检查各部件间的缝隙,确保紧密贴合,无松动或错位现象。对于非刚性连接的部分,可适当使用柔性垫片增加缓冲,防止因热胀冷缩或外力冲击导致结构损坏。
组装完成后,需对整体结构进行稳定性测试。轻轻按压各连接部位,检查是否有异响或松动;观察铜线与板材结合处在不同角度下的视觉效果,确认无明显的变形或脱落预兆。对于高负荷使用场景,建议在隐蔽部位增加辅助支撑点,如微型角码或加强筋,以分散受力。最终清洁时,使用超细纤维布擦拭整体表面,去除残留的指纹或灰尘,随后喷涂一层薄薄的金属保护剂,以增强金银拉丝板的抗氧化能力,延长成品的使用寿命,保持其长久的美观与稳固。