失蜡铸造的历史渊源与核心原理
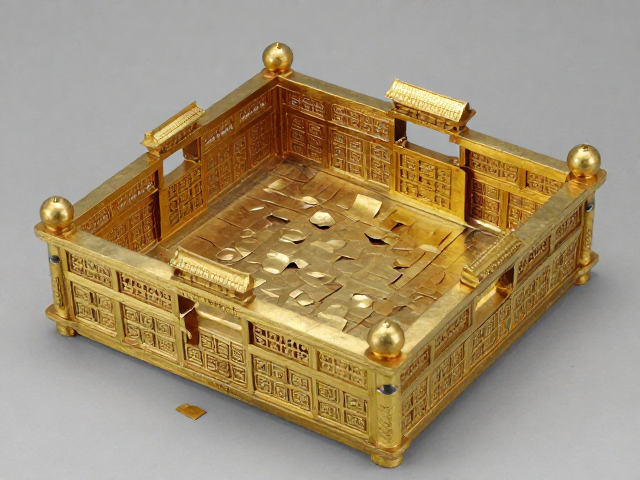
失蜡铸造法,又称熔模铸造,是古代金属工艺中极具代表性的技术分支,其核心逻辑在于利用易熔材料制作模型,再通过包裹耐火材料形成铸型,最终通过加热熔失模型形成空腔进行金属液浇注。这一工艺最早可追溯至公元前4世纪左右的印度及古希腊时期,中国商周时期的青铜器铸造中虽以范铸法为主,但失蜡法作为高精度部件的制作补充,在战国至汉代已有严密的考古文献记载。与传统的块范法相比,失蜡法最大的优势在于能够一次性成型复杂曲面和镂空结构,彻底摆脱了分范拼接带来的接痕问题,使得成品在形态的自由度和细节的精细度上达到了前所未有的高度。
在操作层面,该工艺始于蜡模的制作。工匠通常使用蜂蜡或植物蜡,通过手工雕刻或模具压制出所需的器物雏形。这一步骤直接决定了最终成品的表面纹理和微观特征,任何细微的划痕或修饰都需在此阶段完成。随后,将制作好的蜡模浸入由陶土、石英砂、草木灰等混合而成的泥浆中,并反复涂抹多层耐火材料。随着涂层厚度的增加,工匠会在外层加固稻草或麻布以增强整体强度,形成严密的铸型外壳。这一过程要求材料配比精准,既要保证足够的透气性以排出气体,又要具备极高的耐高温性能,以承受金属液的高温冲击。
金属薄片的成型与结构加固策略
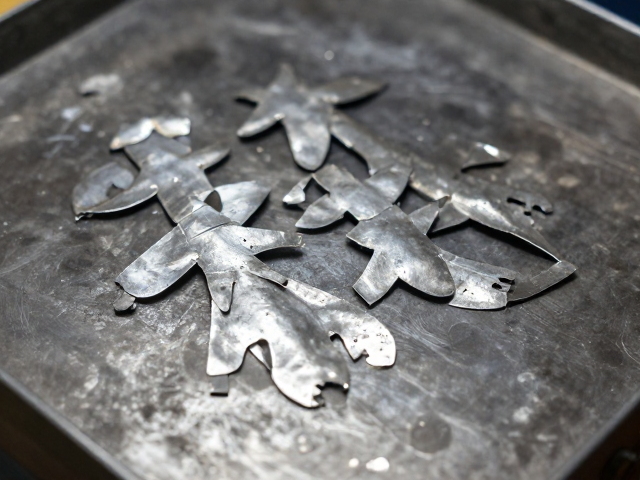
在失蜡铸造的后期阶段,当铸型经过高温焙烧,内部的蜡料完全熔化流出形成中空腔体后,高温金属液被注入其中。对于需要呈现极致轻薄感的艺术品,如金银器或铜器中的薄片结构,金属液的凝固收缩特性极易导致变形或破裂。因此,工匠需严格控制金属成分与浇注温度,通常采用低熔点合金或经过特殊精炼的纯金、纯银,以确保其在液态下具有良好的流动性,能完美填充细微的镂空部位。金属在冷却过程中,内部应力分布不均是主要挑战,通过控制冷却速率和后续的去壳处理,可以减少因热胀冷缩引起的结构性损伤。
为了提升薄壁结构的稳固性,古代工匠常采用“内撑外裹”或复合铸造的策略。在某些大型或结构复杂的器物中,会在蜡模内部预留支撑点,这些支撑点在铸造后成为器物内部的加强筋,既不影响外观,又极大提升了整体刚性。此外,对于极薄的叶片或镂空片状部件,有时会采用分段铸造后焊接拼接的方式,利用高温焊接技术使不同部件在分子层面融合。这种处理方式不仅解决了单一铸造中因壁厚不均导致的缩孔缺陷,还使得艺术品在视觉上呈现出浑然一体的流畅感,体现了古人对材料力学性能的深刻理解与巧妙运用。
后处理工艺与表面美学呈现
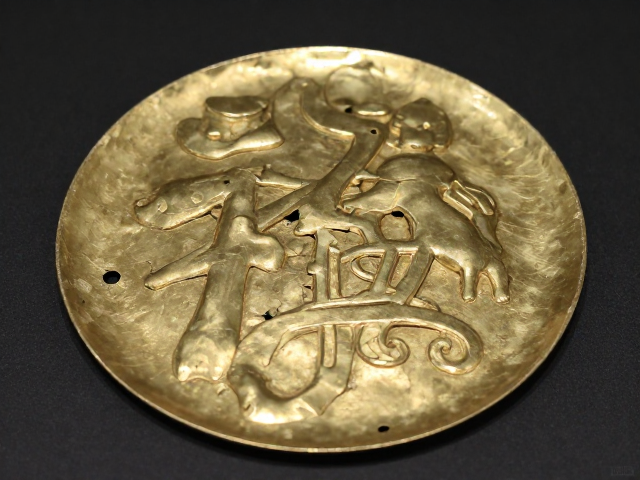
铸件脱模后,表面往往覆盖着一层粗糙的耐火材料残留,且浇注口和排气孔处留有明显的金属痕迹。去壳与清理是决定艺术品最终质感的关键环节。工匠使用硬木或石器轻轻敲击铸型,剥离外层陶壳,随后用锉刀、砂岩和水石对表面进行精细打磨。这一过程极其考验耐心与经验,因为金属薄片极易在打磨中因受力不均而变形。通过不同目数的研磨材料逐步替换,金属表面逐渐显露出原本的光泽。对于追求古朴风格的器物,工匠可能保留部分铸造痕迹或经过特殊的氧化处理,形成独特的包浆效果;而对于追求华丽视觉效果的作品,则会进行精细的抛光,甚至辅以鎏金、错银等装饰工艺,使金属表面达到镜面般的平滑度。
除了物理打磨,化学处理与热处理也在后工艺中扮演着重要角色。通过加热退火可以消除金属在铸造和冷加工过程中产生的内应力,防止器物在后续使用或存放中发生脆裂。同时,表面酸洗或硫化处理可以改变金属表面的微观结构,形成均匀且稳定的色泽。这些后处理手段不仅是为了美观,更是为了延长艺术品的寿命,防止金属与环境中的氧气、水分发生化学反应而腐蚀。经过这一系列严密的工序,原本冰冷的金属薄片转化为结构稳固、细节精密且极具艺术感染力的成品,完美诠释了失蜡铸造技术在材料塑造与美学表达上的双重成就。