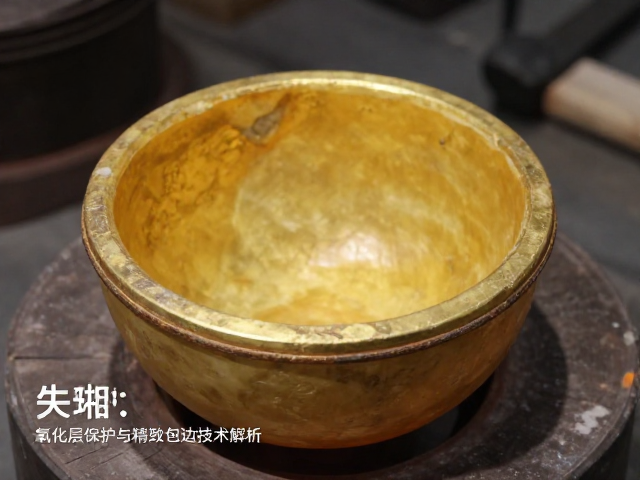
失蜡铸造的历史渊源与核心原理
失蜡铸造,又称熔模铸造,是人类金属工艺史上极具智慧的一项技术,其核心在于利用蜡模的可塑性与耐火材料的热稳定性,实现复杂形态金属制品的一次成型。早在公元前3000年左右,古埃及与美索不达米亚文明中已出现类似工艺雏形,而在中国,商周时期的青铜器铸造中,范铸法与失蜡法逐渐形成技术分野。失蜡法的关键在于制作严丝合缝的蜡模,随后包裹耐火材料形成铸型,再通过高温烘烤使蜡料熔化流失,形成与蜡模形状完全一致的空腔,最终注入熔融金属完成铸造。
这一工艺在战国时期的曾侯乙尊盘中得到了极致体现,其繁复的镂空纹饰展示了当时工匠对蜡模支撑结构与耐火材料收缩率的精准掌控。与现代工业铸造相比,古法失蜡铸造更强调手工技艺与经验积累,蜡模通常由蜂蜡、石蜡及植物油调和而成,以确保其在雕刻过程中具有良好的延展性与韧性,同时在后续烘烤中能平稳挥发,避免铸型开裂。
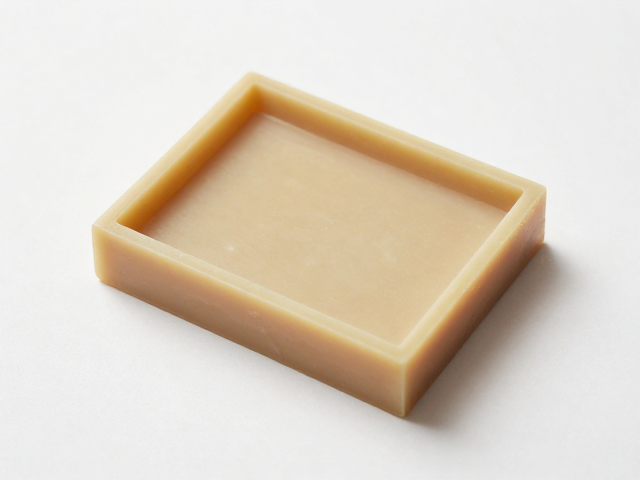
蜡模制作与型壳构建的关键步骤
蜡模的制作是失蜡铸造成败的基础,工匠需根据设计图纸,使用雕刻刀对蜡块进行精细雕琢,确保每一处纹理、每一个孔洞都符合最终成品要求。蜡模表面需经过修整与抛光,消除细微划痕,因为任何表面瑕疵都会在金属铸件上被放大呈现。对于大型或结构复杂的器物,常采用“分件雕刻后焊接”的方式,利用专用焊蜡将各个部件拼接成完整蜡模,接缝处需反复打磨以确保一体性。
型壳构建是决定铸件表面质量与尺寸精度的关键环节。在蜡模检验合格后,工匠需反复进行沾泥、撒砂、涂刷工序。通常使用高岭土、石英粉与水按比例调配成泥浆,将蜡模完全包裹,随后撒上细石英砂以增强型壳强度。这一过程需重复多次,每次需待前一层干燥定型后方可进行下一层,最终形成具有一定厚度与强度的耐火型壳。型壳内部需预留排气孔,防止金属液注入时气体无法排出导致铸件产生气孔缺陷。
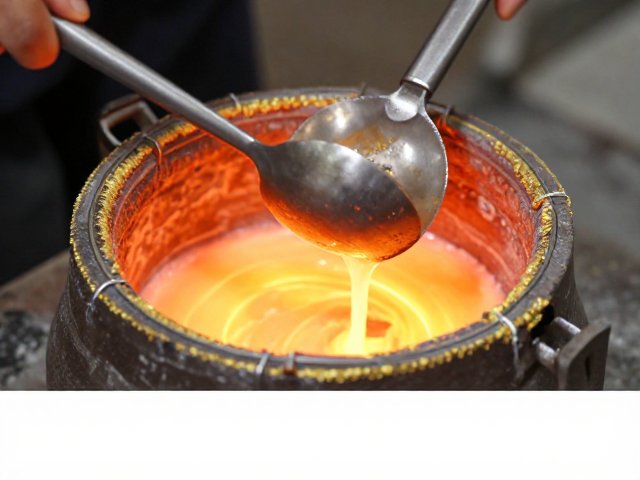
焙烧脱蜡与金属液浇注控制
焙烧是型壳处理的核心环节,需将干燥后的型壳置于窑炉中缓慢升温。升温曲线需经过精密计算,初期低温阶段旨在去除型壳中的自由水与结合水,中期高温阶段则使蜡料完全熔化流失,同时使耐火材料发生物理化学变化,提升其耐高温性能。脱蜡过程需确保蜡料完全排出,否则残留蜡质在高温下碳化会导致铸件表面产生碳素缺陷。焙烧温度通常需达到800-1000摄氏度,具体温度取决于所用耐火材料的成分与金属液的浇注温度。
金属液的浇注需严格控制温度与流速。不同金属如青铜、黄铜、银等具有不同的熔点与流动性,需根据具体材料调整浇注温度。浇注过程中,金属液需平稳流入型壳,避免剧烈冲击导致型壳破裂或产生湍流卷入气体。现代古法工艺中,常采用真空吸铸或压力铸造辅助,以提高金属液填充的完整性,减少缩孔与冷隔现象。浇注完成后,需待金属液完全凝固冷却,方可进行后续的型壳剥离。
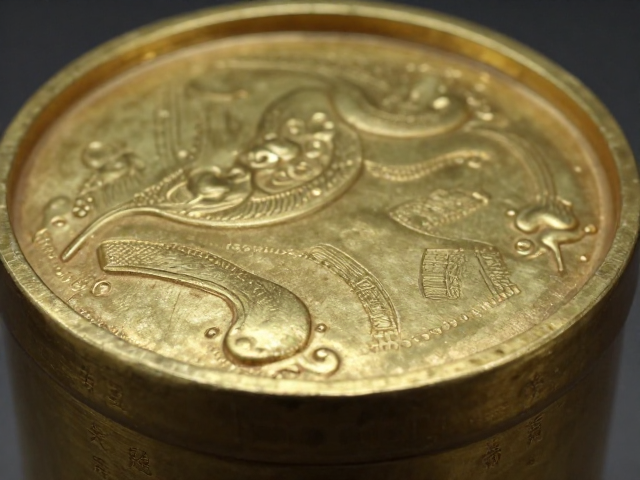
氧化层保护与表面钝化处理
铸件脱壳后,表面常附着一层黑色或深褐色的氧化层,这层物质主要由金属氧化物、残留型壳材料及高温反应产物组成。去除氧化层并非简单打磨,而是需要通过化学清洗与物理打磨相结合的方式。传统工艺中,常使用稀酸溶液或特定植物汁液进行浸泡清洗,以溶解表面氧化物,随后用软毛刷轻轻刷洗,避免损伤金属本体。清洗后的铸件需立即用清水冲洗并干燥,防止残留化学物质继续腐蚀金属表面。
氧化层的保护旨在提升铸件的稳定性与美观度。完全清洁后的金属表面处于高活性状态,极易再次氧化变色。古法工艺中,常采用天然油脂、蜂蜡或植物胶进行涂覆保护。这些天然材料能在金属表面形成一层致密的保护膜,隔绝空气中的氧气与水分,延缓氧化过程。现代工艺中,也可使用微晶蜡或专用封闭剂进行处理,通过加热使保护层均匀渗入金属微孔,形成永久性防护层,保持铸件色泽持久稳定。
精致包边技术与结构加固
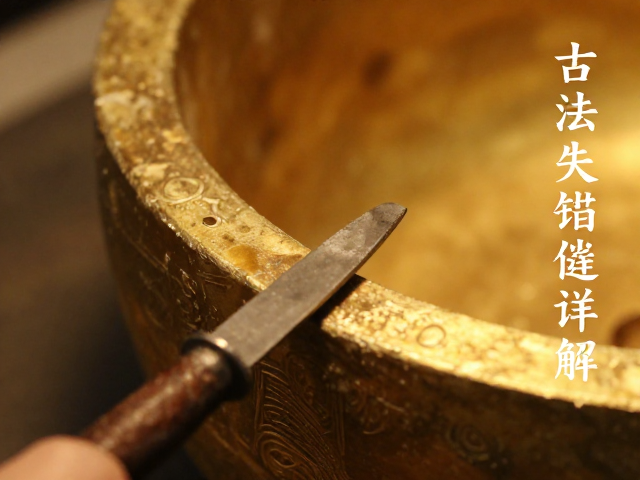
包边技术常用于铸件边缘、连接部位或功能性结构的加固与美化。对于器皿类器物,口沿、底部及把手等部位易受磨损或受力,需通过包边增强其结构强度。包边材料通常选用与主体一致的金属薄片,通过锤揲、焊接或铆接方式固定在铸件边缘。传统焊接多采用银焊或铜焊,利用高温使焊料熔化填充接缝,再经打磨抛光使焊口与主体浑然一体。
精致包边不仅关乎结构,更体现装饰美学。工匠常在包边处錾刻纹饰,或与主体纹样呼应,形成视觉上的连贯性。包边宽度、厚度需根据器物整体比例精心计算,过宽则显笨拙,过窄则易脱落。对于镂空或薄壁铸件,包边还可起到支撑定型作用,防止器物在使用过程中发生变形。现代工艺中,常采用激光焊接或精密点焊技术,提高包边部位的结合强度与外观精细度,确保每一件作品兼具实用性与艺术价值。