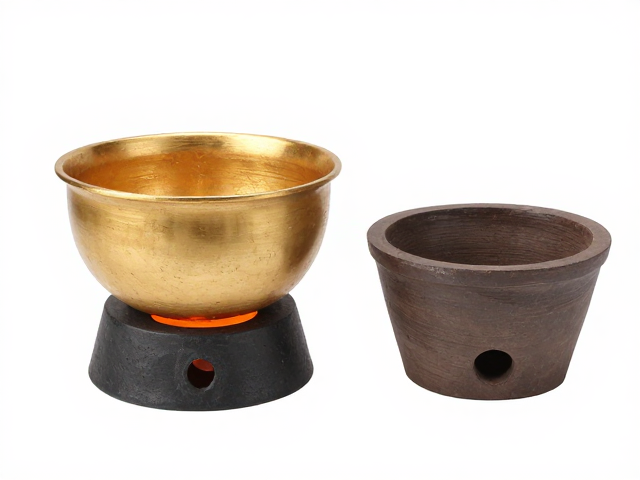
坩埚材质选择与耐火性能基础
老式黏土熔金坩埚的核心在于其耐火原料的配比,传统工艺多采用高岭土、熟料与石英砂混合制备。高岭土提供塑性便于成型,熟料(煅烧过的黏土)能降低收缩率并提高热稳定性,而石英砂则作为骨架增强强度。不同金属熔炼对坩埚耐温要求差异明显,熔铝、熔铜与熔银的热冲击指数不同,需根据具体熔点区间选择耐火度。一般优质黏土坩埚耐火度可达1300℃至1500℃,但长期工作温度建议控制在1100℃以内,以避免基质软化导致变形或渗漏。
选购时需关注坩埚的显气孔率和体积密度,这两个指标直接影响熔炼效率和使用寿命。显气孔率过高会导致熔液渗透,增加坩埚损耗甚至引发炸裂风险;体积密度过大则可能因导热过快导致炉衬热应力不均。传统手工制作的坩埚在烧结过程中若升温曲线控制不当,内部易产生微裂纹,因此观察坩�表面是否均匀致密、无明显气孔和杂质斑点是直观判断质量的关键。
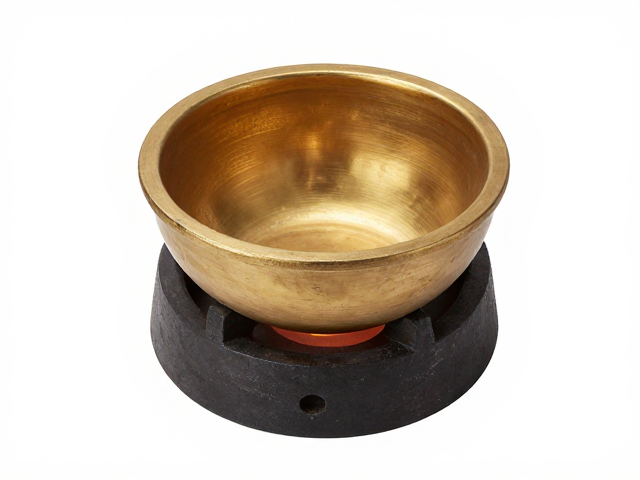
坩埚炉模具的热工结构与散热设计
坩埚炉模具并非单一部件,而是包含炉壳、耐火层、加热元件及温控系统的组合结构。老式炉型多采用电阻丝或硅碳棒作为加热源,模具设计需确保加热元件分布均匀,避免局部过热导致坩埚受热不均产生热应力破裂。炉膛内壁的耐火砖或浇注料厚度需经过热工计算,既要保证足够的蓄热能力以稳定温度,又要减少热量散失以提升能效。
模具的密封性与安全性设计至关重要。传统坩埚炉常配备可开合的炉盖,其铰链结构需能承受高温下的形变,密封垫圈材料需具备耐高温特性,防止有害气体泄漏或热量快速流失。此外,炉体底部的支撑结构需具备足够的承重能力,特别是在熔炼高密度金属如金、铂时,坩埚与金属液的总重量较大,模具底座需经过加固处理,防止因长期承重产生沉降或倾斜。
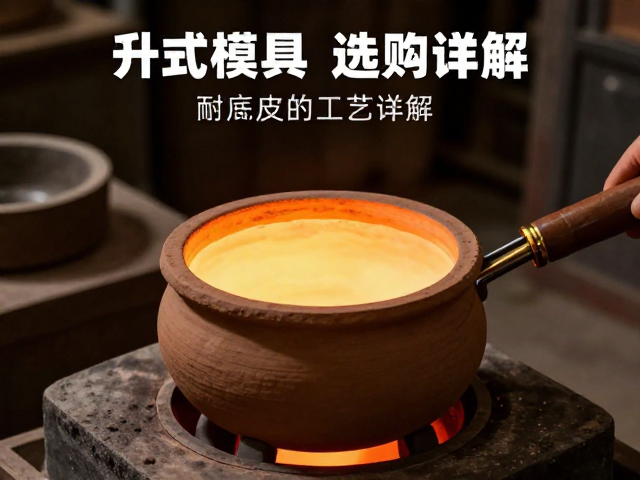
高温工艺中的升温曲线与操作规范
熔炼过程中的升温曲线直接决定坩埚的寿命。初期低温预热阶段需缓慢升温,排除坩埚内部残留水分及结晶水,通常需在300℃至600℃区间保持足够长的保温时间,以防止水分急剧蒸发导致坩埚开裂。进入高温熔炼阶段后,升温速率可适当加快,但需避免温度骤升超过100℃/分钟,以免热冲击损伤坩埚结构。
操作过程中需严格控制加料方式与搅拌动作。大块金属料应分批加入,避免一次性投入导致温度剧烈波动。搅拌棒材质应与熔液兼容,防止引入杂质或加剧坩埚内壁磨损。熔炼结束后,不可立即将高温坩埚置于冷表面或用水冷却,自然空冷至200℃以下方可移动,以释放内部热应力。若需快速降温,应采用强制风冷但需控制风速,避免局部冷却过快导致开裂。
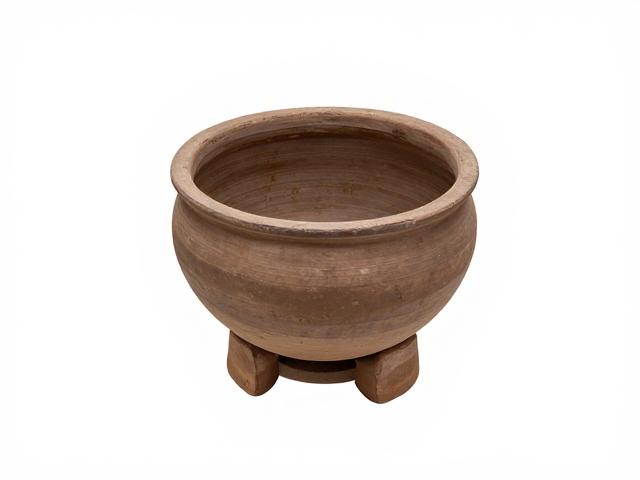
日常维护与寿命延长策略
定期清理坩埚内壁残留金属渣是延长使用寿命的有效手段。使用专用钩具或高压空气清除附着物,避免使用硬物刮擦内壁造成机械损伤。对于轻微的表面氧化或腐蚀,可通过打磨修复,但需控制打磨深度,保留足够的耐火层厚度。若发现坩埚出现贯穿性裂纹或厚度减薄超过原厚度10%,应停止使用,以防熔液泄漏引发安全事故。
储存环境需保持干燥通风,避免黏土坩埚吸潮后强度下降。长期闲置的坩埚应定期通电低温烘烤,去除内部湿气。对于高频使用的坩埚,建议建立使用档案,记录每次熔炼的温度、时间及冷却方式,通过数据分析优化工艺参数,找出最佳操作区间。定期检查坩埚炉模具的电气连接部位,确保无松动或氧化,维持加热系统的稳定运行。