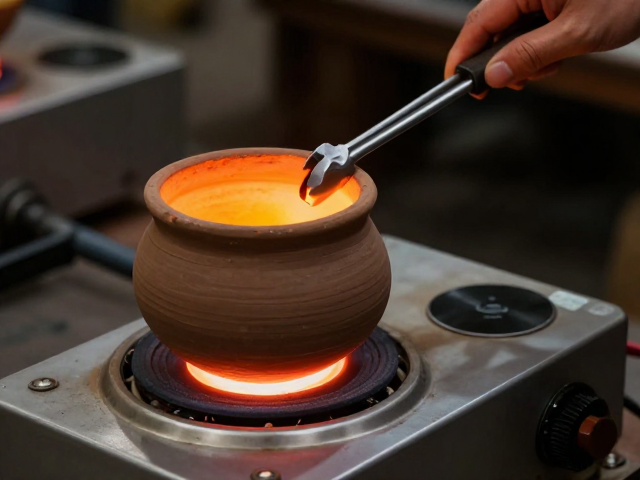
坩埚材质特性与感应炉匹配逻辑
老式黏土坩埚主要由石英砂、粘土及结合剂高温烧结而成,其导热系数相对较低,热震稳定性弱于现代氧化镁或氧化铝材质坩埚。在搭配感应熔炼炉时,核心原则是匹配加热功率与坩埚容积的热平衡。若炉线圈功率密度过大而坩埚壁过薄,极易因局部过热导致坩埚开裂;反之,若坩埚壁厚度过大,会增加热惰性,导致熔炼效率低下,能耗显著增加。
选择坩�时必须确认其内径与感应炉线圈的内径间隙,通常建议保持10-20毫米的均匀间隙,以确保电磁场分布均匀。对于小功率家用或小型实验室感应炉,建议选用壁厚在8-12毫米的坩埚,以平衡升温速度与耐用性。对于大功率工业级熔炼需求,需计算单位容积功率密度,避免因功率密度过高造成坩埚快速烧蚀。
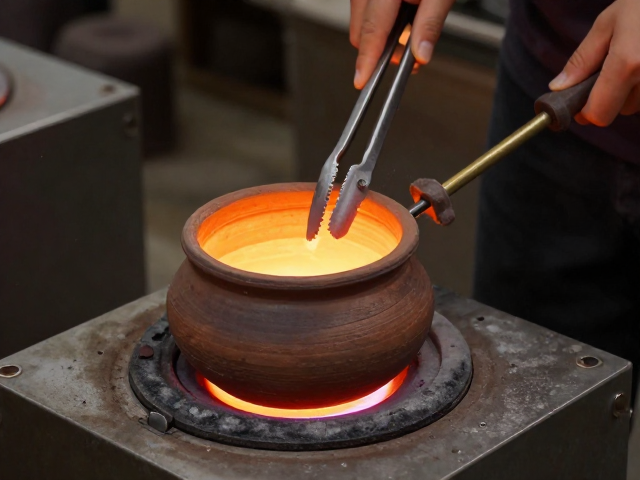
坩埚预处理与熔炼操作规范
新购的老式黏土坩埚在使用前必须进行彻底的烘干与预热处理,这一步骤直接决定坩埚的使用寿命。将坩埚置于低温区缓慢升温至100-150摄氏度,保持数小时以排除物理水,随后逐步升温至300-400摄氏度,排出结晶水。预热过程中严禁快速升温,否则残留水分急剧蒸发产生的蒸汽压力会导致坩埚炸裂。
熔炼过程中,加料应遵循少量多次的原则,避免一次性投入大量冷料导致炉内温度骤降,进而引发坩埚内壁因急冷急热产生裂纹。金属熔化后,应控制搅拌频率与力度,避免金属液流对坩埚内壁造成剧烈冲刷。对于高熔点金属,需特别注意熔体温度不得超过坩埚材料的耐温极限,通常黏土坩埚长期使用温度建议控制在1100摄氏度以内,以防坩埚软化变形。
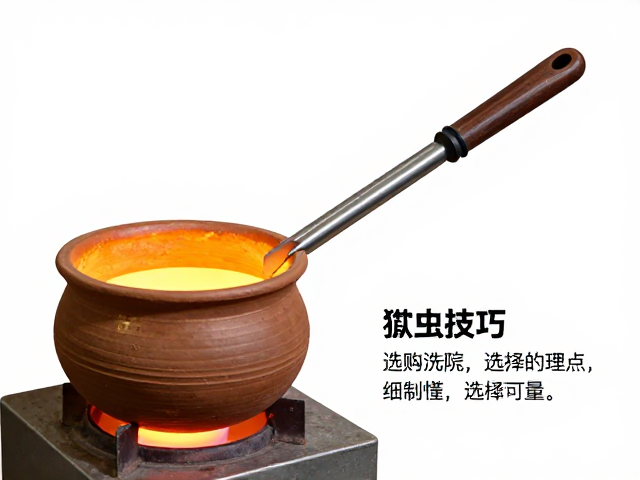
坩埚钳的结构选型与安全要点
坩埚钳的选购需严格依据坩埚口部的直径与形状。常见的坩埚钳分为直嘴型与弯嘴型,直嘴型适用于标准圆柱形坩埚的垂直取放,弯嘴型则便于倾斜坩埚进行倾倒操作。钳口材质通常为碳钢或合金钢,需具备足够的耐高温性能,长期接触高温辐射易导致金属疲劳或氧化剥落。
钳柄的长度是安全操作的关键指标,一般建议长度不低于40厘米,以确保操作人员与高温熔体保持安全距离。手柄部位必须包裹耐热绝缘材料,如石棉套或特种橡胶,防止热量传导至手部。此外,需定期检查钳口的紧固螺丝与转轴,确保无松动或变形,防止因夹持不稳导致坩埚滑落引发严重安全事故。
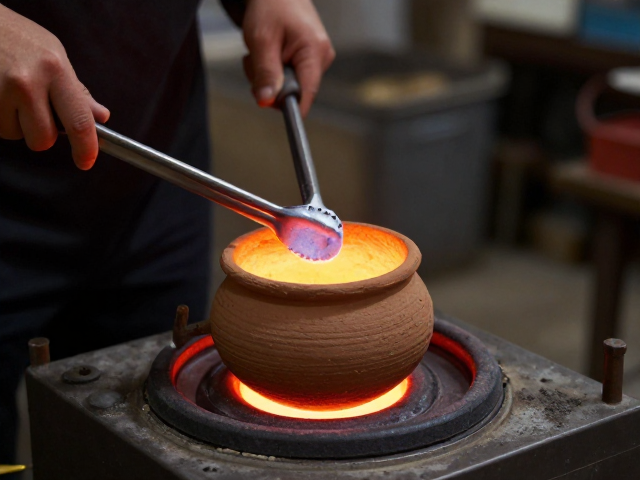
熔炼过程中的故障排查与维护
熔炼过程中若发现坩埚外壁出现红斑或异常高温,通常意味着电磁耦合不良或坩埚局部过热。此时应立即降低功率输出,检查炉线圈与坩埚的同心度,确保无偏移。若坩埚内壁出现剥落现象,可能是加料时金属块直接撞击所致,需优化加料方式,使用漏斗或长柄勺缓慢投入。
日常维护中,应定期清理坩埚外壁附着的金属飞溅物,这些残留物在后续加热中可能形成局部热点,加速坩埚损坏。对于使用过的坩埚,若内壁残留金属难以清除,不可强行敲击,以免破坏坩埚结构完整性。若坩埚出现贯穿性裂纹或壁厚减薄超过20%,应立即报废处理,严禁继续使用存在结构性缺陷的坩埚进行熔炼作业。