老式圆孔金银拉丝板的工艺渊源与物理特性
老式圆孔金银拉丝板绞丝机主要应用于传统金属工艺品的制作,其核心在于通过圆孔模具对金银合金或纯金银材料进行多次冷拔,以获得规定直径和硬度的细丝。这种设备结构相对简单,通常由机架、拉丝模板、传动装置及润滑系统组成,模具多采用高硬度合金或天然钻石制成,孔径从数毫米至零点几毫米不等,决定了最终绞丝产品的精细程度。在操作过程中,金属丝穿过圆孔,利用摩擦力与拉伸力的相互作用,使金属晶粒发生塑性变形,从而提升材料的强度和延展性,这是后续复杂编结的基础。
金银丝的物理特性会直接影响拉丝的效果与最终成品的质感。纯金质地柔软,拉丝过程中容易因摩擦过热而退火,通常需要配合专用的冷却润滑液,如肥皂水或专用矿物油,以降低模具磨损并防止丝材断裂。银丝相对较硬,但氧化问题较为突出,因此在拉丝过程中需严格控制环境湿度,避免硫化物导致丝材表面产生黑斑。不同纯度与配比如18K金或925银,其内部晶体结构差异会导致拉丝时的阻力变化,操作者需根据材料特性调整拉拔速度与力度,确保丝材表面光洁且无微裂纹。
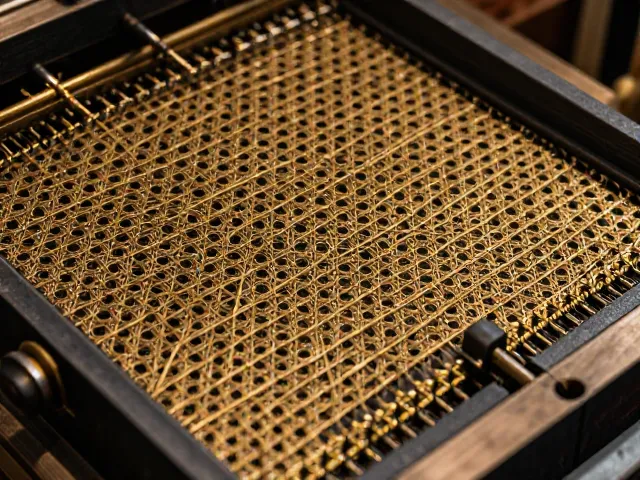
复杂绞丝技法的核心原理与结构分类
复杂绞丝技法并非简单的几根丝线缠绕,而是基于严密的几何结构与力学平衡原理。常见的绞丝结构包括单螺旋、双螺旋、麻花辫以及更为复杂的多股交织结构。单螺旋结构由两根或多根丝材以相同螺距紧密缠绕而成,结构稳定,适用于需要一定刚性支撑的部位。双螺旋结构则通过两组不同方向或不同直径的丝材组合,形成具有视觉层次感的纹理,这种结构在受力时能更好地分散应力,防止整体变形。麻花辫结构则是将三股或更多股丝材以逆向扭转的方式结合,形成类似绳索的形态,具有极高的柔韧性与装饰性。
在实际操作中,绞丝的结构稳定性依赖于丝材间的预紧力与接触点的摩擦系数。操作者需精确计算每根丝材的张力,确保在绞合过程中各股丝材之间没有明显的空隙或局部应力集中。对于多股交织结构,还需考虑丝材的退火状态,过软的丝材在绞合后容易松散,过硬的丝材则可能导致内部断裂。因此,技法的核心在于对材料状态的精准把控与对绞合角度的精确计算,通过调整绞合时的旋转速度与拉伸长度,控制绞丝的螺距与紧密度,从而获得符合设计要求的纹理效果。
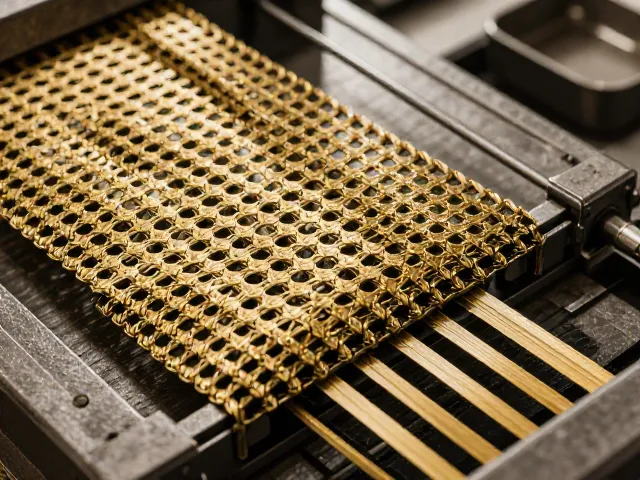
实操指南:从备料到初具形态的标准流程
实操的第一步是备料与预处理,需将金银板材或棒材切割成适合拉丝的条状或块状,并进行初步退火处理,以消除加工硬化,恢复材料延展性。随后,将处理好的材料放入拉丝板中,通过手摇或机械传动装置进行多次拉拔。每次拉拔后,需检查丝材表面是否有划痕或变形,并适时进行中间退火,防止材料过脆断裂。拉拔过程中,润滑液的均匀涂抹至关重要,它能有效减少模具与丝材之间的摩擦,延长模具寿命,同时保持丝材表面的清洁与光亮。
当丝材达到目标直径后,即可开始绞合操作。将两根或多根处理好的丝材一端固定,另一端分别夹持,保持一定的张力差,开始同步旋转。旋转过程中,需严格控制两根丝材的相对位置,确保它们以均匀的角度相互缠绕。对于复杂结构,需先制作单螺旋基座,再在此基础上进行二阶绞合。操作时需保持手部稳定,避免突然的力矩变化导致丝材崩断或结构松散。绞合过程中,若发现丝材表面出现毛刺或结构不均,需立即停止,进行局部修整或重新退火处理,确保最终成品的精细度。
细节处理与成品定型的关键步骤
绞合完成后,成品通常处于高应力状态,直接使用可能导致结构变形或断裂,因此必须进行彻底的退火与清洗。将绞丝成品放入高温炉中进行均匀加热,随后迅速冷却,以消除内部应力,恢复材料的最佳物理性能。清洗过程需使用专用清洗剂去除残留的润滑液与氧化物,避免后续加工中产生污染或腐蚀。清洗后的丝材需再次检查结构紧密度,确保无松散或变形现象,为后续编结或镶嵌做好准备。
在编结阶段,需根据设计图纸将绞丝按照特定路径进行编织。对于大面积装饰,可采用经纬交织法,将绞丝作为经线或纬线,与其他金属丝或基底材料结合。编织过程中,需特别注意绞丝的柔韧性变化,必要时可进行局部加热软化,以便更好地塑形。编结完成后,需进行最终的定型处理,使用专用工具对编结部位进行微调,确保纹理清晰、结构紧凑。,通过抛光或拉丝处理,提升成品的表面光泽与质感,使其达到预期的艺术效果与实用标准。