工作台基础构建与受力平衡
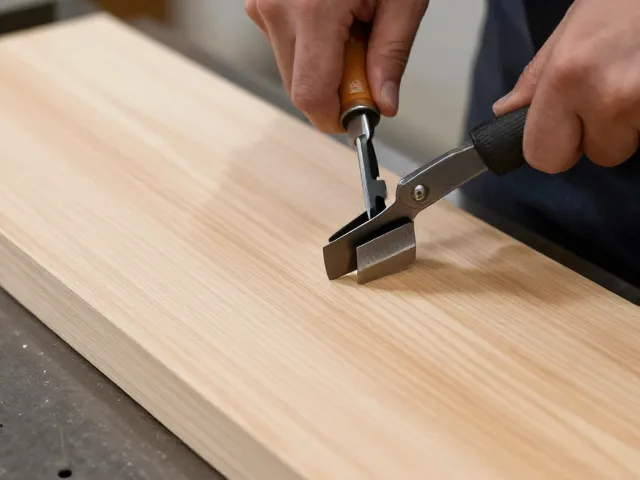
木墩作为平錾与冲床压印机的核心支撑,其选材需经过严格的干燥与稳定化处理,通常选用硬度高、内应力小的整木或多层实木拼接墩,以应对高频次的冲击载荷。工作台面的平整度直接决定了压印的精度,安装时需确保木墩顶部与冲床下模座保持严密的平行,任何微小的倾斜都会在金属件与模具接触瞬间产生偏载,导致模具崩刃或工件变形。
在固定环节,木墩与地面的连接需兼顾稳固性与减震需求。对于重型冲床压印作业,木墩底部应设置防滑垫层或通过地脚螺栓与混凝土基座进行柔性固定,避免设备运行时的震动传递至木墩内部引发结构性松动。这种基础稳固性的建立,是后续所有精细操作得以实施的前提,也是延长模具寿命的关键物理屏障。
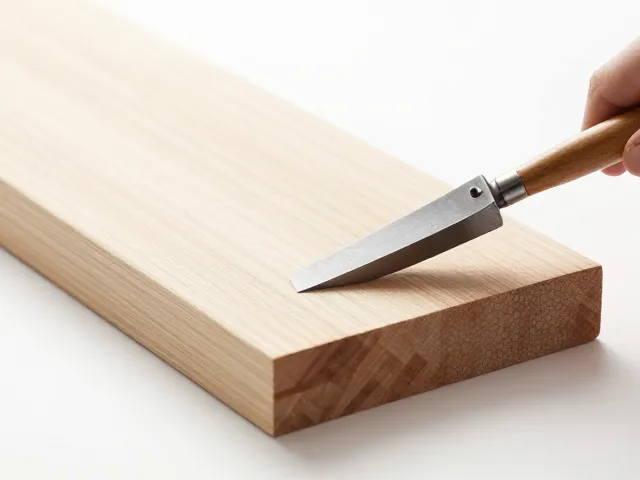
平錾定位与冲床压印的协同逻辑
平錾在压印过程中扮演着精确定位与辅助成形的角色,操作时需将平錾刃口严格贴合工件预设线,利用冲床的垂直下压力将錾入深度控制在微米级别。此时,冲床的压力设置不宜过大,以免过大的冲击力使平錾滑脱或造成工件表面压痕过深影响美观,通常采用分段加压的方式,先轻触定位,确认无误后完成最终压印。
压印动作的连贯性依赖于操作者对冲床行程与手部配合的精准把控。当冲头上压至最低点时,操作者需迅速感知模具与工件的接触状态,一旦平錾完成定位引导,冲头即可施加全部设定压力。这种配合要求手部动作稳定,不可在冲头下行过程中出现晃动,否则会导致压印图案歪斜或边缘毛刺,影响成品的整体质感与工艺标准。
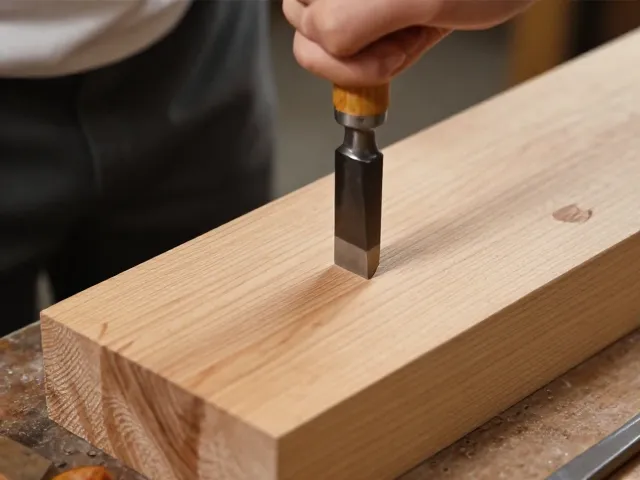
模具刃口维护与清洁规范
冲头与模具的刃口是决定压印效果的核心部件,日常使用后需立即清理残留的金属碎屑与油污。建议使用软毛刷配合无水乙醇进行清洁,严禁使用硬物刮擦刃口表面,以防产生微观划痕,这些划痕在后续压印中会转移到工件表面,形成明显的瑕疵。清洁后的模具应涂抹少量防锈油,并置于干燥处保存,防止空气中的湿气导致刃口生锈。
刃口的磨损检测需定期进行,通过观察压印边缘的清晰度及是否有拉丝现象判断磨损程度。若发现刃口变钝,应立即停止使用并进行专业研磨修复,不可强行压印硬度过高的材料。研磨时需保持刃口角度的一致性,确保每次修复后的几何形状符合原始设计标准,这是维持压印精度长期稳定的必要措施。
设备传动系统与动力源检查
冲床的滑块导向间隙直接影响压印的垂直度,需定期检查导轨润滑情况,确保润滑油路畅通,减少金属间干摩擦。对于气动或液压驱动的冲床,需定期检测气压或液压系统的稳定性,压力波动过大会导致压印深度不一致,影响批量生产的均一性。同时,检查气缸或液压缸的密封件,防止漏气或漏油导致动力输出衰减。
电气控制系统的安全防护装置需保持灵敏有效,急停按钮、光电保护开关等部件应每日进行功能测试。确保在模具闭合过程中,任何异物进入危险区域时设备能立即停止运行。此外,定期检查电机接线端子是否松动,散热风扇是否正常运转,这些细节检查能有效预防因过热或接触不良导致的设备故障,保障作业安全。
操作环境管理与长期存放
作业环境的温湿度控制对金属工件及模具的性能表现具有重要影响。高湿度环境易加速模具锈蚀,建议在工作区域配备除湿设备或干燥剂,保持相对湿度在适宜范围。同时,避免在粉尘较多的环境中进行高精度压印作业,粉尘颗粒可能嵌入模具与工件之间,导致压印表面出现颗粒状缺陷。
设备长期停用时,需对冲床及模具进行全面保养。将滑块置于行程中下位置,释放液压或气动系统压力,对所有外露金属表面涂抹防锈油脂。木墩工作台需定期擦拭保养,防止木材因环境变化产生开裂或变形。存放时应覆盖防尘罩,避免灰尘积聚在精密部件上,为下次开机作业提供良好的初始状态。