平錾与蜡块树脂块的从动配合逻辑
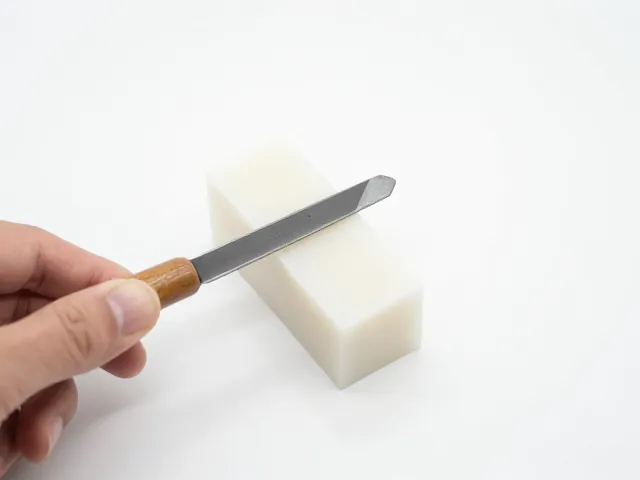
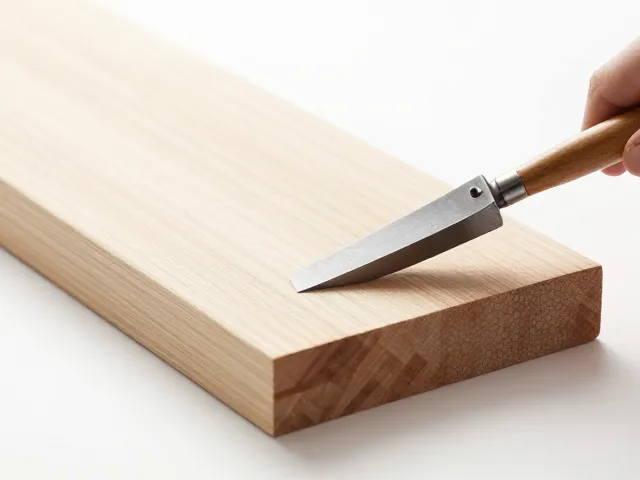
在精细打磨与造型制作中,平錾作为主要的切削与修整工具,其刃口与蜡块或树脂块之间的接触力学直接决定了成型效率。蜡块具有较软的物理特性,切削时阻力小且排屑顺畅,适合快速去除大量材料或进行初步的轮廓塑造;而树脂块硬度较高,耐磨性强,能保持更久的锋利度,适用于需要极高精度和表面光洁度的最终定型阶段。操作者需根据材料状态动态调整握持角度,平錾的刃面应与块体表面保持稳定的切线关系,避免垂直下压导致刃口崩裂或材料碎裂。
为了确保切削过程的稳定性,蜡块或树脂块通常需固定在专用的夹具或工作台上,防止因受力不均产生位移。平錾的推进动作应遵循“轻推重收”的原则,即切削时施加平稳向前的推力,回刀时略微抬起减少摩擦。这种配合方式能有效控制切削深度,特别是在处理树脂块时,由于材料脆性较大,过大的冲击力极易导致边缘缺损,因此手部动作需具备严密的节奏感,利用手腕的微小摆动来感知刃口切入的深度与阻力变化。
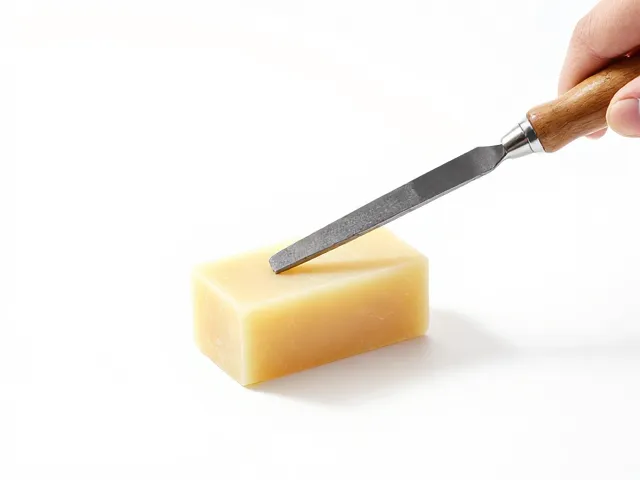
锉刀在精细成型中的介入时机与手法
当平錾完成主体轮廓的初步切割后,表面往往残留细微的切削纹路与不平整区域,此时需引入锉刀进行二次修整。锉刀的选型需严格对应材料的硬度与所需去除的余量,对于蜡块,可选用细齿锉刀进行柔和打磨,避免齿痕过深影响后续抛光效果;对于树脂块,则建议使用中粗齿锉刀快速消除平錾留下的痕迹,随后换用细齿锉刀提升表面平整度。锉刀的使用并非无序摩擦,而是需要建立严密的行进轨迹,通常采用直线推锉或圆弧推锉,确保每一道锉痕均匀分布,避免局部过度磨损导致造型失真。
在锉削过程中,锉刀与工件表面的接触角度需保持在10至15度之间,这个角度区间能平衡切削效率与表面质量。操作时,左手稳持工件,右手控制锉刀,通过身体的重心前移带动锉刀前进,而非单纯依靠手臂力量。这种发力方式能保证锉削力的均匀性,特别是在处理树脂块的高硬度区域时,均匀的压力能防止锉刀打滑或跳齿。同时,需定期清理锉刀齿槽中的碎屑,防止堵塞影响切削效率,对于蜡块,碎屑易粘附,可使用铜刷定期清理以保持锉刀活性。
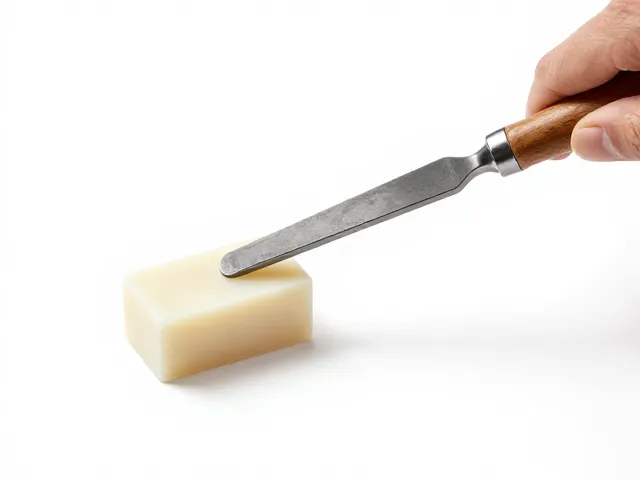
刃口状态管理与成型精度的闭环控制
平錾与锉刀的配合效果,高度依赖于工具的刃口状态。平錾在使用前需经过严密的开刃与打磨,刃口应无缺口、无卷边,刃线与工件表面平行,这是确保切削线条流畅的基础。若刃口磨损,切削阻力会增加,导致材料边缘产生毛刺或崩裂,特别是在树脂块上表现为明显的白色应力纹。因此,操作者需建立工具维护的习惯,使用油石或磨刀石对平錾刃口进行周期性修整,保持刃口的微观锋利度。对于锉刀,需检查齿纹的完整性,若出现齿尖钝化或断裂,应及时更换,以免因切削力不均导致成型尺寸超差。
成型精度的控制不仅依赖于工具状态,更依赖于操作过程中的实时反馈。在平錾切削阶段,需通过听觉判断切削声音的连续性,声音清脆均匀表明刃口状态良好且切削平稳;若声音沉闷或断续,则提示刃口钝化或切削角度不当。在锉刀修整阶段,需通过触觉感知表面平整度,手指轻抚表面,感受是否有凸起或凹陷。通过这种多感官的综合判断,操作者能及时调整工具角度与施力大小,形成“切削-感知-调整”的闭环控制流程,从而在蜡块或树脂块上实现高精度的几何成型。