平錾日常清洁与防锈基础维护
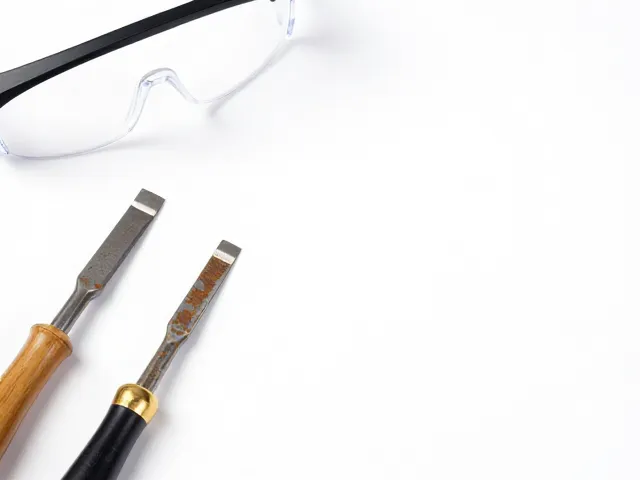
平錾作为精密金属加工中的核心手工工具,其刃口保持锋利与表面光洁是保证加工精度的前提。日常使用后,残留的金属屑、油污以及切削过程中产生的微量铁粉若不及时清理,极易在潮湿环境中引发氧化锈蚀,进而侵蚀刃口微观结构。清洁时应选用无水乙醇或专用精密仪器清洗液,配合无绒软布反复擦拭刃面,避免使用含有研磨颗粒的抹布,以防造成表面细微划痕。对于刃口部位,建议采用压缩空气吹扫结合软毛刷清理缝隙,确保无顽固污渍残留,这是防止后续加工中出现崩刃或打滑现象的基础步骤。
防锈处理是延长平錾使用寿命的关键环节,尤其在北方干燥季节或南方高湿环境下,金属表面的附着力变化会加速腐蚀过程。清洁干燥后,需立即涂抹一层薄薄的防锈油,推荐使用含有二烷基脂或合成酯成分的专用工具养护油,这类油脂分子结构稳定,不易挥发且能提供持久的隔离保护。涂抹时需均匀覆盖刃面、锤击面以及侧面,随后用干净软布擦去多余油脂,仅保留极薄的保护膜。定期检查存放环境,确保工具柜内湿度控制在合理范围,避免与其他腐蚀性化学品混放,从环境维度降低氧化风险。
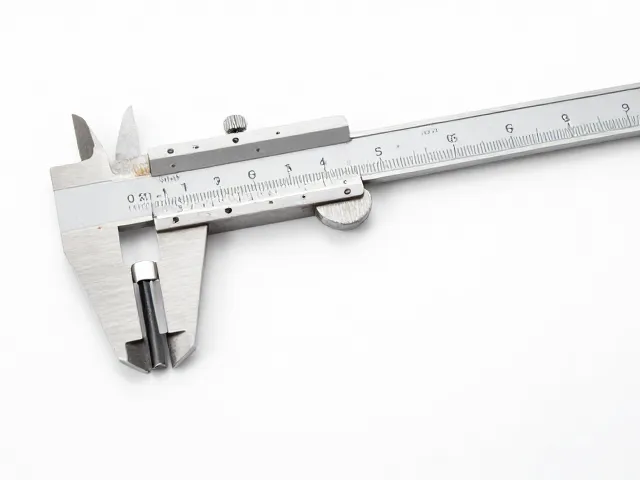
游标卡尺检测精度与误差分析
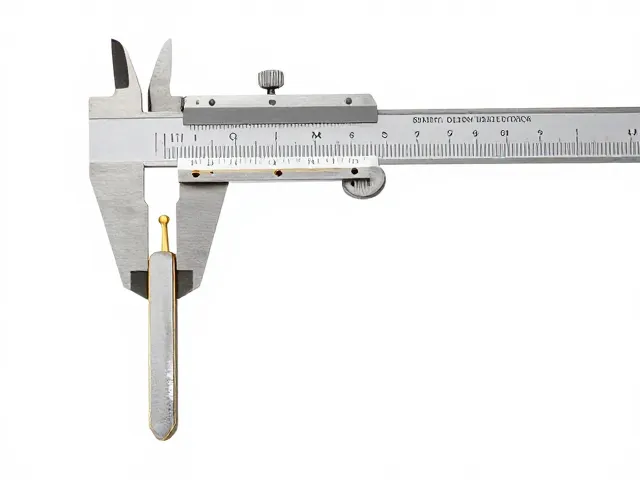
游标卡尺作为检测平錾刃宽、刃厚及整体尺寸精度的核心量具,其读数准确性直接决定了工具的状态评估结果。在使用前,必须对游标卡尺本身进行零点校准,闭合量爪观察主尺与游标尺刻度是否完全对齐,若存在偏差需记录初始误差值以便后续修正。检测平錾刃宽时,将外测量爪轻轻贴合刃口两侧平行面,确保量爪与刃面垂直且无倾斜,读数时视线需垂直于刻度尺以避免视差。对于高精度要求的平�凿,刃宽公差通常控制在±0.02mm以内,此时需借助千分尺进行复核,因为游标卡尺在极端精度下可能存在机械间隙误差。
刃口厚度与刃角的检测需结合专用角度尺或光学投影仪进行,游标卡尺在此处主要辅助测量刃背至刃口的垂直距离。测量时需注意量爪的磨损情况,老旧量爪的测量面若出现凹陷或毛刺,会直接导致读数偏大或偏小。实际检测中,建议在同一平面多次测量取平均值,以消除因量爪未完全贴合或受力不均造成的偶然误差。若发现平錾刃宽尺寸超出常规允许范围,需结合刃口磨损形态判断,均匀磨损通常可通过研磨修复,而局部崩缺或不对称磨损则可能影响后续加工质量,需立即停止使用并进行专业修复。
超声波清洗机深度清洁与保养
超声波清洗技术利用高频振动在液体中产生空化效应,能够深入平錾表面的微孔、纹路及复杂几何结构,清除传统手工擦拭无法触及的顽固油污和氧化层。清洗前需将平錾完全浸入专用清洗液中,液体温度建议保持在40-50摄氏度,以提升溶剂活性。设定超声波频率在20-40kHz之间,清洗时间控制在3-5分钟,过长的清洗时间可能导致精密刃口因高频冲击产生微观疲劳。清洗过程中,平錾应避免相互碰撞,建议使用专用夹具固定或使用网状篮筐隔离,防止不同工具间产生磕碰损伤。
清洗结束后,需立即进行漂洗和干燥处理,防止清洗液残留导致二次污染或腐蚀。使用去离子水或蒸馏水进行二次漂洗,可有效去除残留的清洗剂成分,随后用热风烘干或真空干燥箱进行脱水。对于带有精细雕花或特殊纹理的平錾,干燥后需借助放大镜检查是否有清洗剂残留形成的斑点,必要时使用无水乙醇再次擦拭。深度清洁后,平錾表面应呈现均匀金属光泽,无水渍、油斑或异物附着,此时进行的防锈保养效果最佳,能确保养护油与金属表面形成致密结合层,显著提升工具的抗腐蚀能力和使用寿命。