平錾与游标卡尺在掐丝工艺中的协同作用
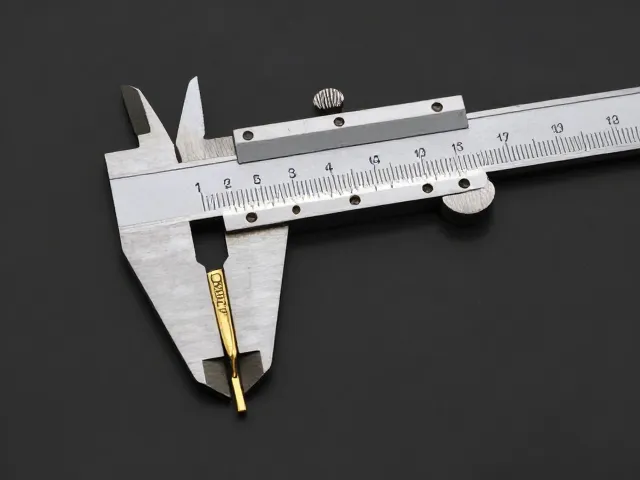
掐丝工艺的核心在于将金属丝严格贴合于既定图案,这一过程对工具的精准度有着极高要求。平錾作为基础塑形与定位工具,主要负责金属丝的初步弯曲与固定,其刃口的平整度直接影响掐丝的顺滑程度。游标卡尺则是测量环节的关键,用于精确计算金属丝的长度及部件间距,确保整体结构的对称性与比例协调。两者结合,构成了从宏观测量到微观塑形的完整技术闭环。
在实际操作场景中,工匠通常先利用游标卡尺对复杂图案的关键节点进行数据提取,例如花瓣的宽度、叶脉的弧度半径等具体数值。随后,通过平錾辅助金属丝进行等长裁剪与初步定型。这种“先量后錾”或“边量边錾”的协作模式,有效避免了因目测误差导致的材料浪费,特别是在处理高精度景泰蓝或金属工艺品时,数据的即时反馈能显著提升成品的一次成型率。
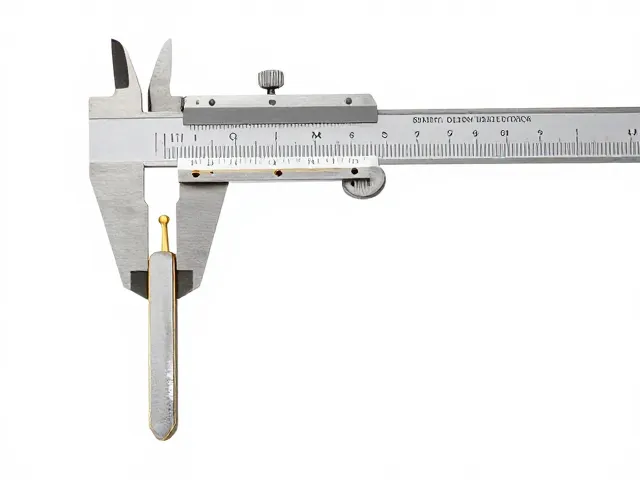
游标卡尺在金属丝定位中的精准测量技巧
游标卡尺的使用并非简单的读数读取,而是需要结合金属丝的物理特性进行动态调整。由于金属丝在弯曲过程中会产生弹性形变,直接测量直线长度往往无法完全反映弯曲后的实际占用空间。因此,在测量弧形或曲线部分的金属丝时,需将卡尺的测量爪贴合于弧线的内侧或外侧切点,通过多点分段测量后累加,以获得更接近真实贴合长度的数据。
对于高精度要求的掐丝作品,游标卡尺的精度选择至关重要。常规工艺多采用精度为0.02mm或0.05mm的游标卡尺,以满足大多数金银器制作需求。在测量极细金属丝(如0.5mm以下)时,需特别注意卡尺测量爪的闭合状态,避免因测量面压力过大导致细丝变形,进而产生测量误差。此外,定期校准卡尺的零位,确保在低温或高温环境下读数的一致性,是维持工艺稳定性的基础措施。
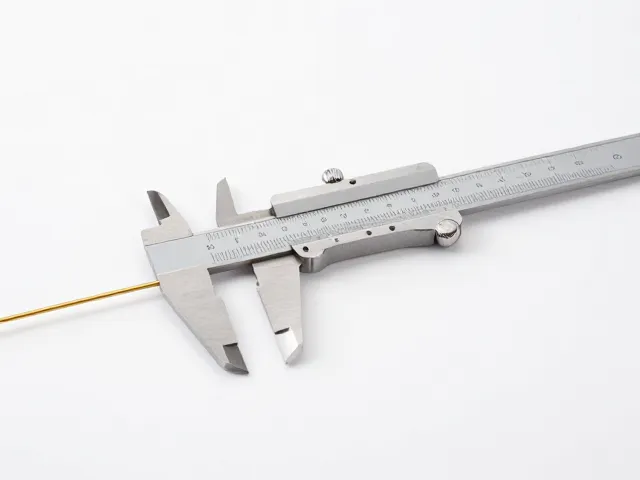
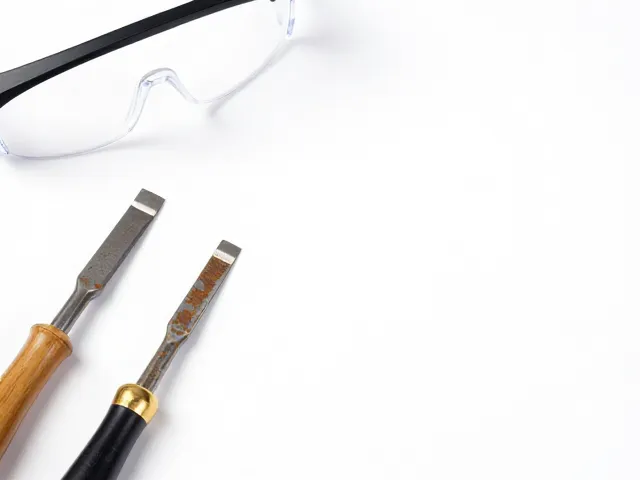
平錾在金属丝塑形与固定中的操作细节
平錾的操作精髓在于力道的控制与刃口角度的把握。在掐丝过程中,平錾主要用于将金属丝压入底胎的凹槽或刻痕中,使其牢固附着。操作时,工匠需手持錾柄,以手腕为轴心,利用小臂带动錾头平稳施力。刃口与金属丝的接触角度通常保持在30至45度之间,过大的角度容易导致金属丝滑脱或产生扭曲,而过小的角度则可能因受力面积过大而导致錾头打滑。
金属丝在经过平錾压制后,表面可能会产生细微的压痕或变形,这要求工匠具备敏锐的观察力。若发现金属丝边缘不齐或贴合不紧,需重新调整錾击位置,采用“点錾”而非“推錾”的方式进行微调。对于硬质合金丝,还需注意錾击的频率与力度,避免因过度敲击导致金属疲劳断裂。通过反复练习,工匠能逐渐掌握不同材质金属丝的最佳受力点,实现丝线与底胎的完美融合。
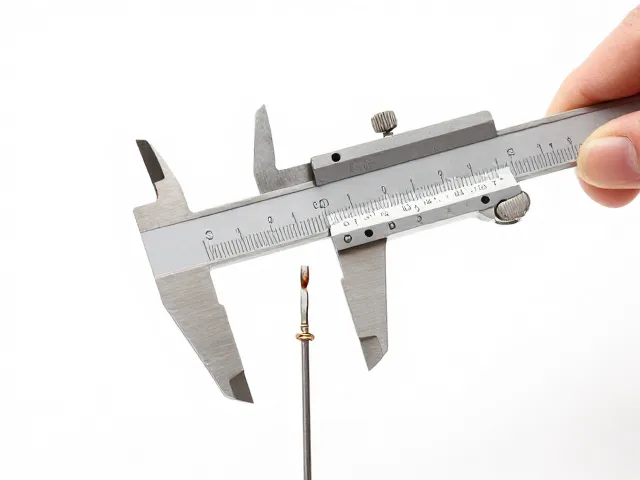
精度控制与工艺误差的规避策略
在掐丝工艺中,误差累积是影响成品质量的主要隐患。游标卡尺提供的初始数据必须与平錾的实际塑形效果形成有效对应。若发现实际掐丝长度与测量长度存在偏差,需分析偏差来源:是金属丝本身的直径不均,还是錾击过程中产生的拉伸变形。针对此类问题,可在测量环节增加冗余长度,或在錾击前对金属丝进行退火处理,降低其硬度,减少塑性变形带来的尺寸变化。
建立标准化的操作流程有助于降低人为误差。例如,规定在关键部位测量后,需使用游标卡尺再次复核已錾好的丝线位置,确保其与设计图纸的偏差控制在允许范围内。对于批量生产的工艺品,可制作专用量具或模具,辅助游标卡尺进行快速比对,提高生产效率的同时保证产品的一致性。通过数据监控与工具协同,平錾与游标卡尺共同构建起严密的精度保障体系,使掐丝工艺在精细度与稳定性上达到更高层次。