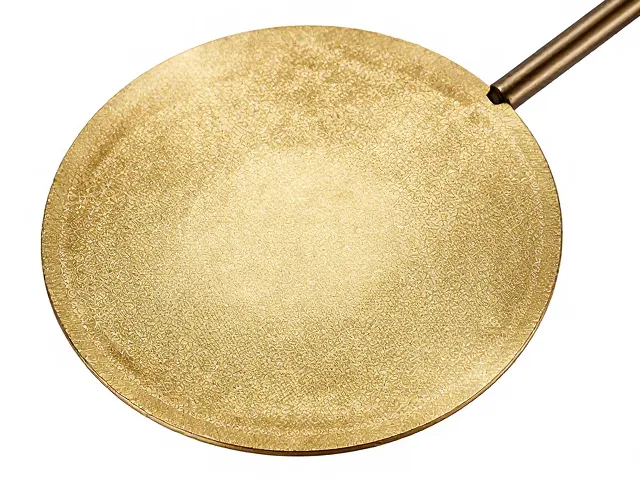
老式圆孔金银拉丝板退火工艺的核心逻辑
退火处理的根本目的在于消除金属在反复拉伸过程中产生的加工硬化,恢复材料延展性,防止拉丝过程中出现断裂或表面瑕疵。对于老式圆孔金银拉丝板而言,金属内部的晶格结构在受力后会发生扭曲和位错堆积,若不通过加热进行应力释放,后续工序极易因材料脆性增加而中断。实际操作中,需严格监控加热温度与保温时间,确保热量均匀渗透至板材内部,使再结晶过程充分完成,从而为下一轮拉丝提供合格的物理状态。
不同合金成分对热处理的响应存在显著差异,纯金或高纯度银的再结晶温度相对较低,而含有其他金属元素的合金则需要更高的热能激活。操作者需依据板材的具体材质配比,设定精确的热源功率,避免因温度过高导致表面氧化过度或晶粒粗大,或因温度不足造成退火不完全。这一环节没有统一的固定参数,必须结合现场环境温度和板材厚度进行动态调整,确保每一批次板材在进入退火炉或经过局部加热时,都能达到最佳的软化效果。
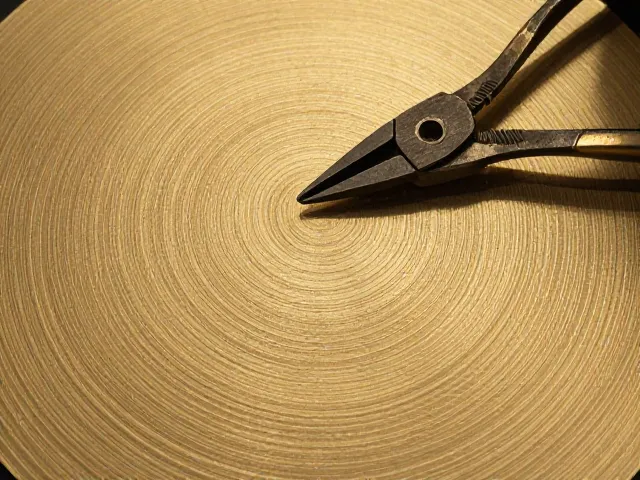
编丝钳在拉丝工序中的力学传导与操作细节
编丝钳作为连接动力源与金属板材的关键工具,其夹持力度与施力角度直接决定了拉丝的稳定性。操作时需保持钳口与拉丝板圆孔中心线严格对齐,任何偏斜都会导致金属受力不均,进而引发板材扭曲或孔型变形。手指与手腕的配合需形成稳定的支撑结构,通过小幅度、高频率的推拉动作,利用编丝钳的杠杆原理将外力平稳传导至金属内部,避免突发性冲击力造成板材崩边或夹持点损伤。
在持续作业过程中,编丝钳的磨损情况会直接影响操作手感与成品质量。需定期检查钳口咬合面的平整度,若发现磨损痕迹明显,应及时进行修整或更换,以确保持续提供均匀的夹持力。操作者需通过指尖感知金属通过孔洞时的阻力变化,当阻力异常增大时,通常意味着材料硬化严重或润滑不足,此时应立即停止推拉,进行退火处理或补充润滑介质,切勿强行通过,以免导致编丝钳滑脱或板材断裂。
拉丝过程中常见缺陷的成因分析与规避策略
拉丝表面出现麻点或划痕,多源于拉丝板圆孔内壁残留的氧化皮或杂质,以及润滑剂分布不均。在每次退火后,必须彻底清理板材表面的氧化层,确保孔洞内壁光滑洁净。同时,润滑剂的涂抹需均匀且适量,过少会导致摩擦系数过大引起过热,过多则可能堵塞孔洞影响拉丝进度。操作者需建立严格的清洁与润滑标准流程,从源头减少因介质问题导致的表面缺陷。
拉丝过程中出现的断丝或孔型扩大,往往与退火效果不佳或编丝钳操作不稳有关。若板材未充分软化,其抗拉强度不足,在受到拉力时极易发生断裂。此外,编丝钳夹持力不足或施力方向偏离,会导致板材在孔内发生扭转,逐渐扩大孔型甚至撕裂。针对此类问题,需强化退火质量的检验,确保板材达到规定的软化指标,同时规范编丝钳的操作手法,保持施力的连续性与方向的一致性,避免任何非规范性动作对板材造成二次伤害。