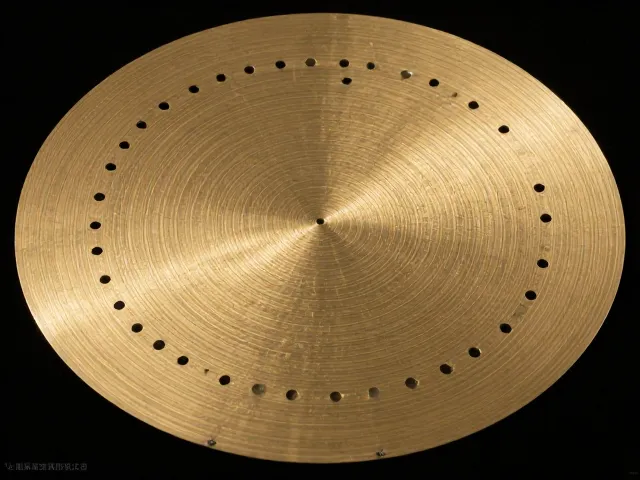
老式圆孔金银拉丝板的材质特性与表面处理难点
老式圆孔金银拉丝板通常以铝合金或不锈钢为基材,其表面经过机械拉丝处理形成均匀的金属纹理,再通过真空镀膜或电镀技术形成金银色装饰层。这种板材在建筑装饰、家电面板等领域应用广泛,但圆孔结构带来了显著的焊接挑战。圆孔边缘在焊接高温下极易发生热变形,导致拉丝纹理扭曲或镀层脱落,因此焊剂的选择必须兼顾热传导的均匀性与对金属表面的保护作用。
传统焊剂多为碱性或中性配方,旨在通过化学反应清除氧化物并降低熔点。然而,对于经过精细拉丝和镀膜的板材,强腐蚀性焊剂会直接破坏金银色表层,造成局部发黑或斑驳,严重影响美观。因此,现代工艺中更倾向于使用低残留、高活性的专用焊剂,这类产品能在低温下快速激活焊接界面,减少高温停留时间,从而保护圆孔边缘的微观结构完整性,这是选材时的首要技术考量。
耐高温焊剂的化学成分与活性机制
耐高温焊剂的核心在于其助熔成分的热稳定性与除氧效率。常见的有效成分包括氟化物和有机酸衍生物,它们在高温下能形成流动性良好的熔渣,包裹熔融金属防止氧化。对于拉丝板而言,焊剂的粘度控制至关重要,过高的粘度会导致熔渣残留,堵塞圆孔并难以清理,进而引发后续腐蚀;而过低的粘度则无法有效覆盖焊接点,导致焊缝气孔率上升。
活性剂的配比决定了焊剂的反应速率。高活性焊剂能在较低温度下迅速溶解金属表面的氧化膜,这对于铝合金基材尤为重要。然而,活性过强会加剧对镀层的侵蚀,因此工业实践中常采用缓释型活性剂,使焊剂在焊接初期保持温和,待温度升高至最佳焊接区间时才释放主要活性成分。这种时间控制机制能有效平衡焊接强度与表面保护,是应对金银拉丝板特殊工况的关键技术细节。
拉丝工艺对焊接热输入的敏感性分析
拉丝工艺形成的微观沟槽结构会改变板材表面的热传导路径。在焊接过程中,热量容易在圆孔边缘集中,导致局部过热。如果焊剂的导热系数与基材不匹配,热量无法及时散失,会加速镀层分解。因此,选择焊剂时需参考其比热容和导热性能数据,确保其能引导热量均匀分布,避免在拉丝纹理处形成热应力集中点。
圆孔的存在还改变了熔池的流动性。焊接时,熔融金属可能因重力作用流入孔洞,造成填充不均。耐高温焊剂需具备良好的润湿性,以支撑熔池形状,防止金属流失。实际应用中,部分专用焊剂添加了微量悬浮颗粒,这些颗粒能在熔池表面形成支撑结构,提高焊缝成型质量。这种物理辅助作用对于保持拉丝板整体平整度具有显著效果,是传统焊剂难以替代的优势。
焊接参数与焊剂性能的协同优化
焊接电流和电压的设置直接影响焊剂的工作状态。低电流配合高活性焊剂可实现低温焊接,减少热影响区宽度,适合薄板拉丝件。然而,电流密度过低会导致焊剂熔化不充分,残留物增多。反之,高电流需匹配高耐温焊剂,以防止焊剂在焊接前过早分解失效。实际操作中,需根据板材厚度调整热输入,使焊剂的熔化时间与金属熔合过程同步。
焊接速度也是关键变量。快速焊接要求焊剂具有极快的反应速度,以应对短暂的热作用窗口;慢速焊接则需焊剂具备较好的稳定性,防止长时间高温导致镀层变色。对于老式圆孔金银拉丝板,建议采用脉冲焊接模式,利用峰值电流熔化金属,基值电流维持焊剂活性,从而在保护表面纹理的同时获得足够的焊缝强度。这种参数协同策略能显著提升成品率,减少因焊接缺陷导致的报废。
焊后处理与表面保护策略
焊接完成后,焊剂残留物必须彻底清除,以免引起电化学腐蚀。对于金银拉丝板,清洗液的选择需中性且无腐蚀性,避免破坏镀层光泽。常用方法包括超声波清洗和中性水基清洗剂浸泡,清洗后需立即干燥,防止水分滞留导致斑点。部分高性能焊剂设计为水溶性残留,可简化清洗步骤,降低工艺复杂度。
表面修复是提升外观质量的环节。轻微的热变色可通过专用抛光膏进行局部处理,恢复拉丝纹理的光泽。对于较严重的氧化区域,需使用细粒度砂纸配合保护剂进行微调,注意力度控制,避免磨损原始拉丝纹路。经过彻底清洗和精细修复后,焊接区域应与周边拉丝表面形成视觉上的连贯性,确保整体装饰效果不受影响,这是实现高质量焊接的最终保障。