老式圆孔金银拉丝板的材质基础与预处理
老式圆孔金银拉丝板通常以黄铜或紫铜为基材,通过表面电镀或覆膜技术形成金银色泽,其核心在于金属晶粒在拉伸过程中的塑性变形。制作前需对板材进行严格的除油与酸洗处理,以去除表面的氧化皮及油污,确保后续拉丝纹路的均匀度。这一环节直接决定了成品的光洁度,若预处理不到位,拉丝过程中极易出现断线或纹路发白现象。
基材的厚度与硬度需经过精确计算,一般选用0.5mm至1.2mm厚的板材,具体数值取决于拉伸设备的吨位及模具孔径。板材在进入拉丝工序前,必须进行退火处理以消除内应力,恢复金属的延展性。退火温度通常控制在400℃至600℃之间,时间根据板材厚度而定,过长的保温时间会导致晶粒粗大,影响最终表面的细腻程度。
合金线硬化工艺的核心机理与参数控制
拉丝过程中的硬化效应源于冷加工导致的位错密度增加,随着拉拔比度的增加,金属强度上升而塑性下降。为了维持加工效率,必须采用分段拉拔策略,即在每次拉拔后进行中间退火,以恢复材料的塑性。这一工艺参数的设定需严格依据金属的物理特性,例如黄铜在拉拔至50%减面率时,硬度通常会显著上升,此时若不进行退火,模具磨损将急剧加快。
硬化工艺的关键在于润滑剂的选择与冷却系统的配合。传统工艺中常使用矿物油基润滑剂配合石墨粉,以降低摩擦系数并带走热量。现代工艺中,部分厂家采用水性润滑液,通过精确控制流速和压力,确保拉丝过程中的温度稳定。温度过高会导致润滑膜破裂,引起粘模;温度过低则会增加拉拔力,增加断线风险。
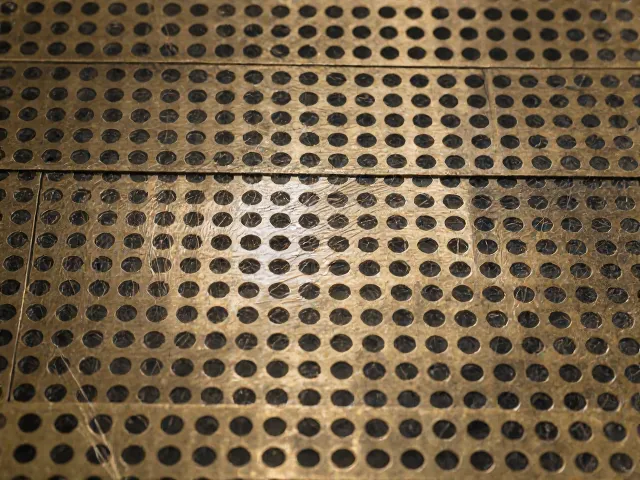
圆孔模具的设计逻辑与拉丝成型
模具孔型的设计直接决定了圆孔的最终尺寸精度与表面质量。老式工艺中,模具多采用硬质合金或金刚石材质,孔型由直线段、定径带和压缩带组成。定径带的长度需根据板材厚度精确计算,过短会导致孔径不稳定,过长则会增加摩擦阻力。拉丝过程中,板材通过模具孔型发生径向压缩和轴向延伸,形成规定的圆孔形状。
拉丝速度与张力控制是保证圆孔一致性的关键因素。不同直径的圆孔对应不同的拉拔速度,通常孔径越小,拉拔速度需适当降低,以减少振动和偏差。张力装置需保持恒定,过大的张力会导致板材变薄甚至断裂,过小的张力则会引起板材在模具内打滑,造成表面划伤。实际操作中,需通过张力传感器实时监测,确保每一孔的成型质量。
表面后处理与成品检验标准
拉丝成型后的板材表面可能存在细微划痕或氧化痕迹,需经过抛光或电解抛光处理以提升光泽度。对于金银拉丝板,后续可能涉及电镀或化学着色工序,以增强色彩稳定性。此阶段需严格控制化学溶液的浓度与温度,避免过度腐蚀导致圆孔边缘变形。
成品检验需依据国家标准或行业通用规范进行尺寸公差与外观检查。圆孔的直径公差通常控制在±0.05mm以内,表面不得有明显的拉丝不均、断线或油污残留。硬度测试也是重要环节,需确保硬化工艺达到预期指标,以保证板材在安装和使用过程中的结构稳定性。检验报告需记录每一批次的关键数据,以便追溯与分析。